东莞首饰加工常见工艺对比:镶嵌与雕蜡技术详解
在东莞首饰加工领域,镶嵌与雕蜡是两种最核心的工艺,但很多客户在定制时往往分不清它们的技术边界。作为东莞市凤岗匠心阁首饰加工店的技术编辑,我经常遇到这样的问题:想要高精度的镶嵌定制,却因为对工艺理解不够而走弯路。今天,我们就从技术底层拆解这两种方法,帮你精准选择最适合的首饰加工方案。
一、雕蜡工艺:从立体塑形到精密铸造
雕蜡技术是珠宝加工中历史最悠久的成型手段,本质是“减法造型”。工匠使用手术刀、锉刀和电钻,在特制蜡块上直接雕刻出首饰的立体结构。东莞首饰行业中,高水平的雕蜡师傅能实现0.1mm级的细节表现——比如花瓣纹理的深浅过渡。
实操中,雕蜡分为两个关键阶段:粗雕阶段用大号刀具快速塑形,去除多余蜡料;精修阶段则换用细针头处理倒扣、缝隙等复杂区域。以一枚3克拉的祖母绿戒指为例,单是主石位的蜡模修正就需要2-3小时,因为要预留0.15-0.2mm的金属收缩量。这种工艺特别适合异形宝石或有机线条的镶嵌定制,因为蜡模可以反复修改直到完全贴合设计稿。
二、镶嵌工艺:金属与宝石的力学平衡
如果说雕蜡是“塑形”,那么镶嵌就是“固位”。在珠宝加工中,镶嵌的本质是通过金属爪、包边或轨道结构将宝石固定。东莞首饰工厂常用的镶嵌方式有4种:爪镶(适合大颗粒主石)、包镶(保护易碎宝石)、轨道镶(小石子成排)、微镶(0.5mm以下配石)。
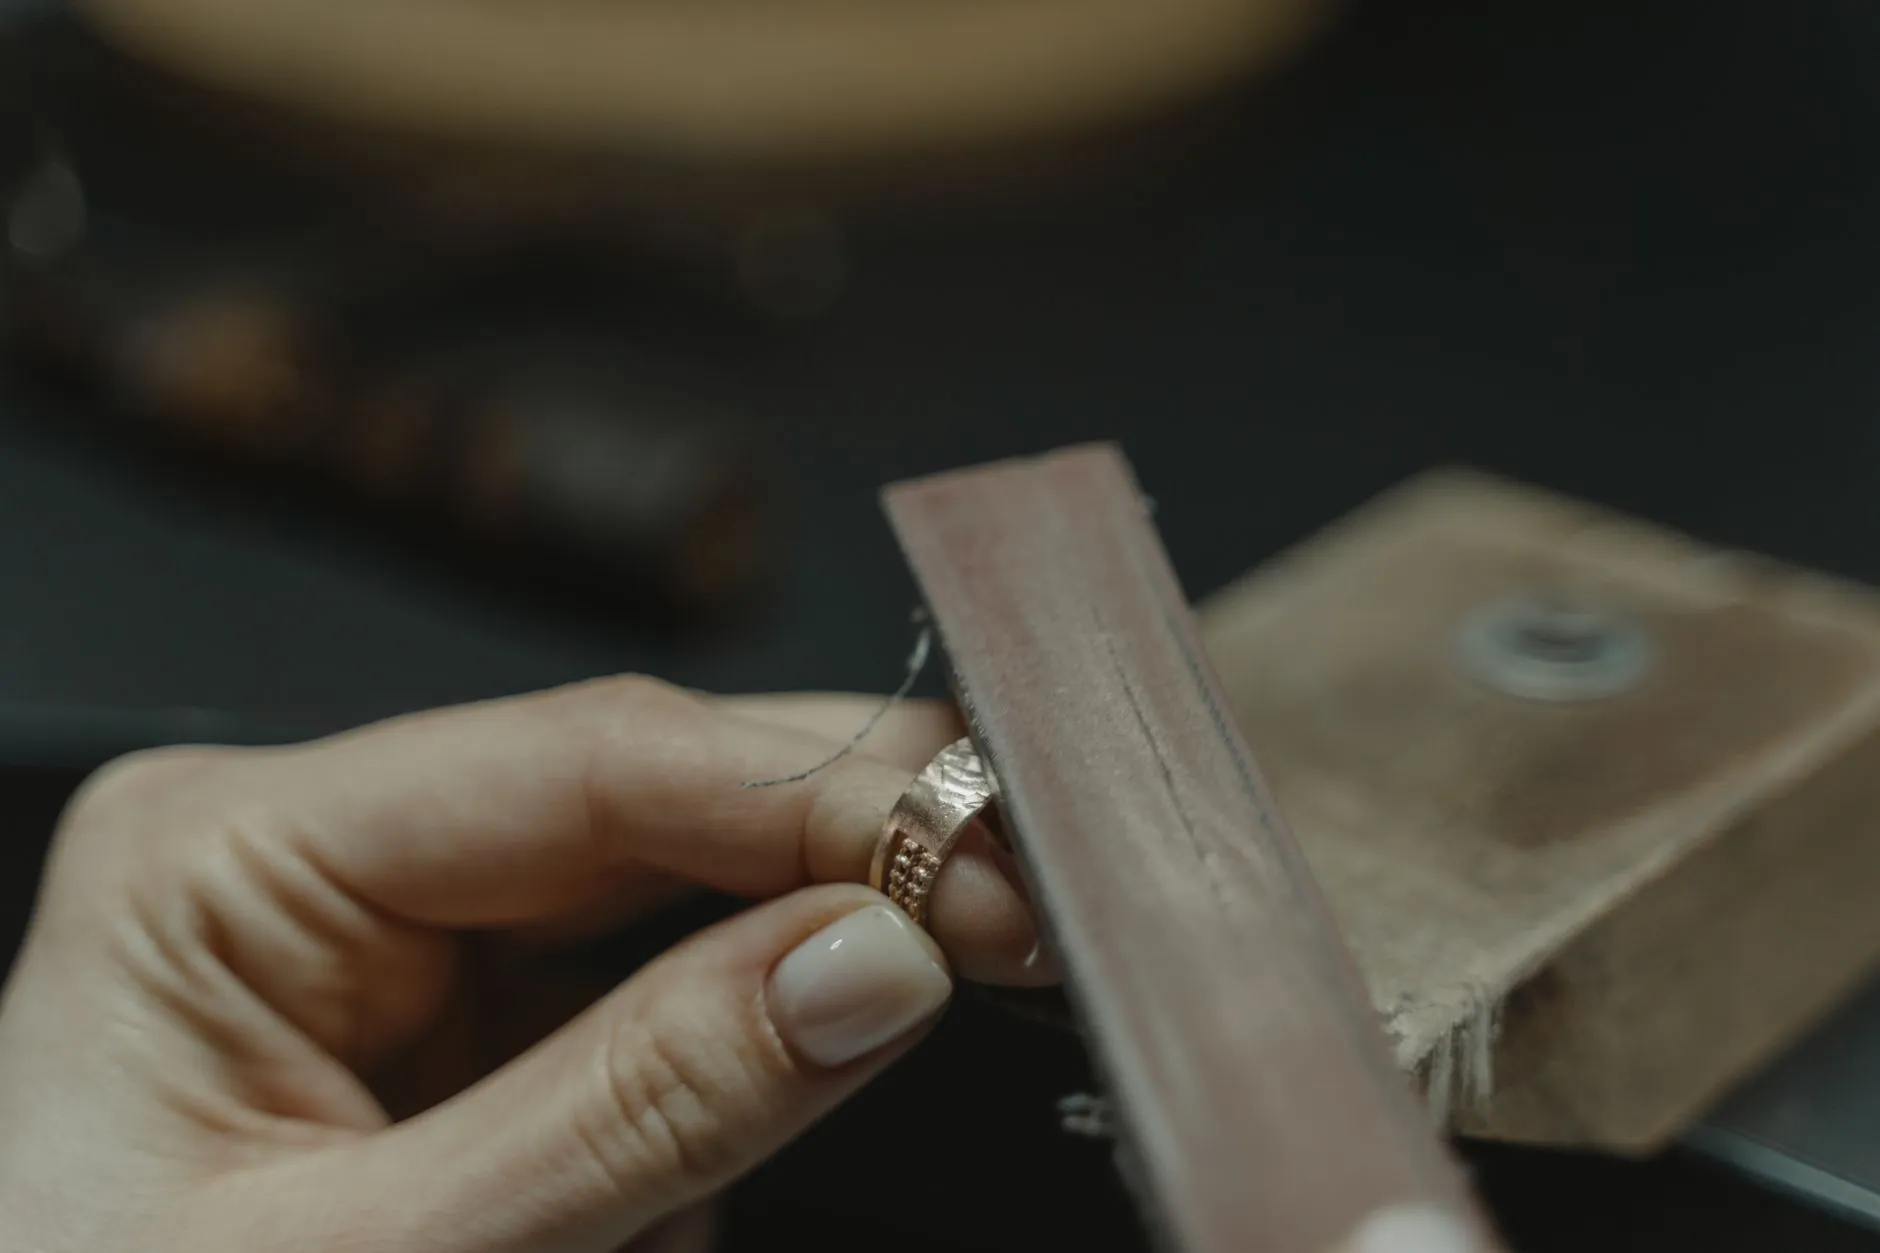
操作时,工匠需要先根据宝石尺寸加工金属底座。以微镶为例,先用直径0.6mm的球形刀在金属表面打出凹坑,再用镊子将钻石放入,最后用圆头冲子压实。这个过程中,宝石与金属的接触角度必须控制在45°-55°之间,否则容易松脱。我们在镶嵌定制服务中,会对每颗宝石做“推针测试”——用0.3mm钢针推宝石边缘,确保受力均匀不晃动。
三、技术数据对比:精度、耗时与成本
从实际生产数据看,这两种首饰加工工艺有显著差异:
- 精度控制:雕蜡成型后需经过倒模,金属收缩率约1.8%-2.5%,最终成品尺寸会缩小0.1-0.3mm;而镶嵌工艺直接作用于金属,尺寸误差可控制在±0.05mm以内。
- 工时成本:一枚10克重的手工雕蜡戒指模,从设计到完成需要6-8小时;而同等复杂度的镶嵌操作(如18颗配石轨道镶),熟练技师需4-5小时。
- 适用场景:雕蜡更适合原创设计款和大件首饰(如吊坠、手镯);镶嵌则在戒指、耳钉等小件珠宝加工中效率更高。
四、如何选择适合的工艺方案
在东莞首饰市场,很多客户纠结于“雕蜡还是镶嵌”。作为技术编辑,我建议从三个维度判断:宝石特性(脆性高的欧泊、祖母绿优先选包镶)、设计复杂度(镂空、浮雕结构用雕蜡)、批量需求(50件以上量产建议用雕蜡出模再倒模)。例如,我们曾为一位客户制作马眼形海蓝宝戒指——宝石长宽比达到2.8:1,常规爪镶容易滑脱,最终采用雕蜡做全包底+侧边花丝设计,既稳固又保留透光性。
匠心阁在镶嵌定制中坚持一个原则:所有金属接触面必须做倒角处理,避免锐边划伤宝石腰棱。这是很多东莞首饰加工厂容易忽略的细节,却直接决定首饰的佩戴寿命。
无论选择哪种工艺,核心都在于对材料特性的敬畏。东莞市凤岗匠心阁首饰加工店始终认为,好的首饰加工不是流水线复制,而是技术与审美的精准平衡。如果你正在寻找专业的珠宝加工伙伴,不妨带着设计图来聊聊——我们能用技术细节,让你的创意落地为精品。