东莞珠宝镶嵌定制工艺解析:从设计到成品的全流程质量控制
在东莞这座制造业名城,珠宝首饰行业一直有着独特的生存法则。作为一家扎根凤岗十余年的首饰加工厂,我们每天都要面对客户对镶嵌工艺的种种疑问——为什么同样的设计图,不同工厂做出来的效果天差地别?答案往往不在图纸上,而在从蜡模到成品的每一道工序控制中。
镶嵌工艺的核心:不是“镶上去”而是“长出来”
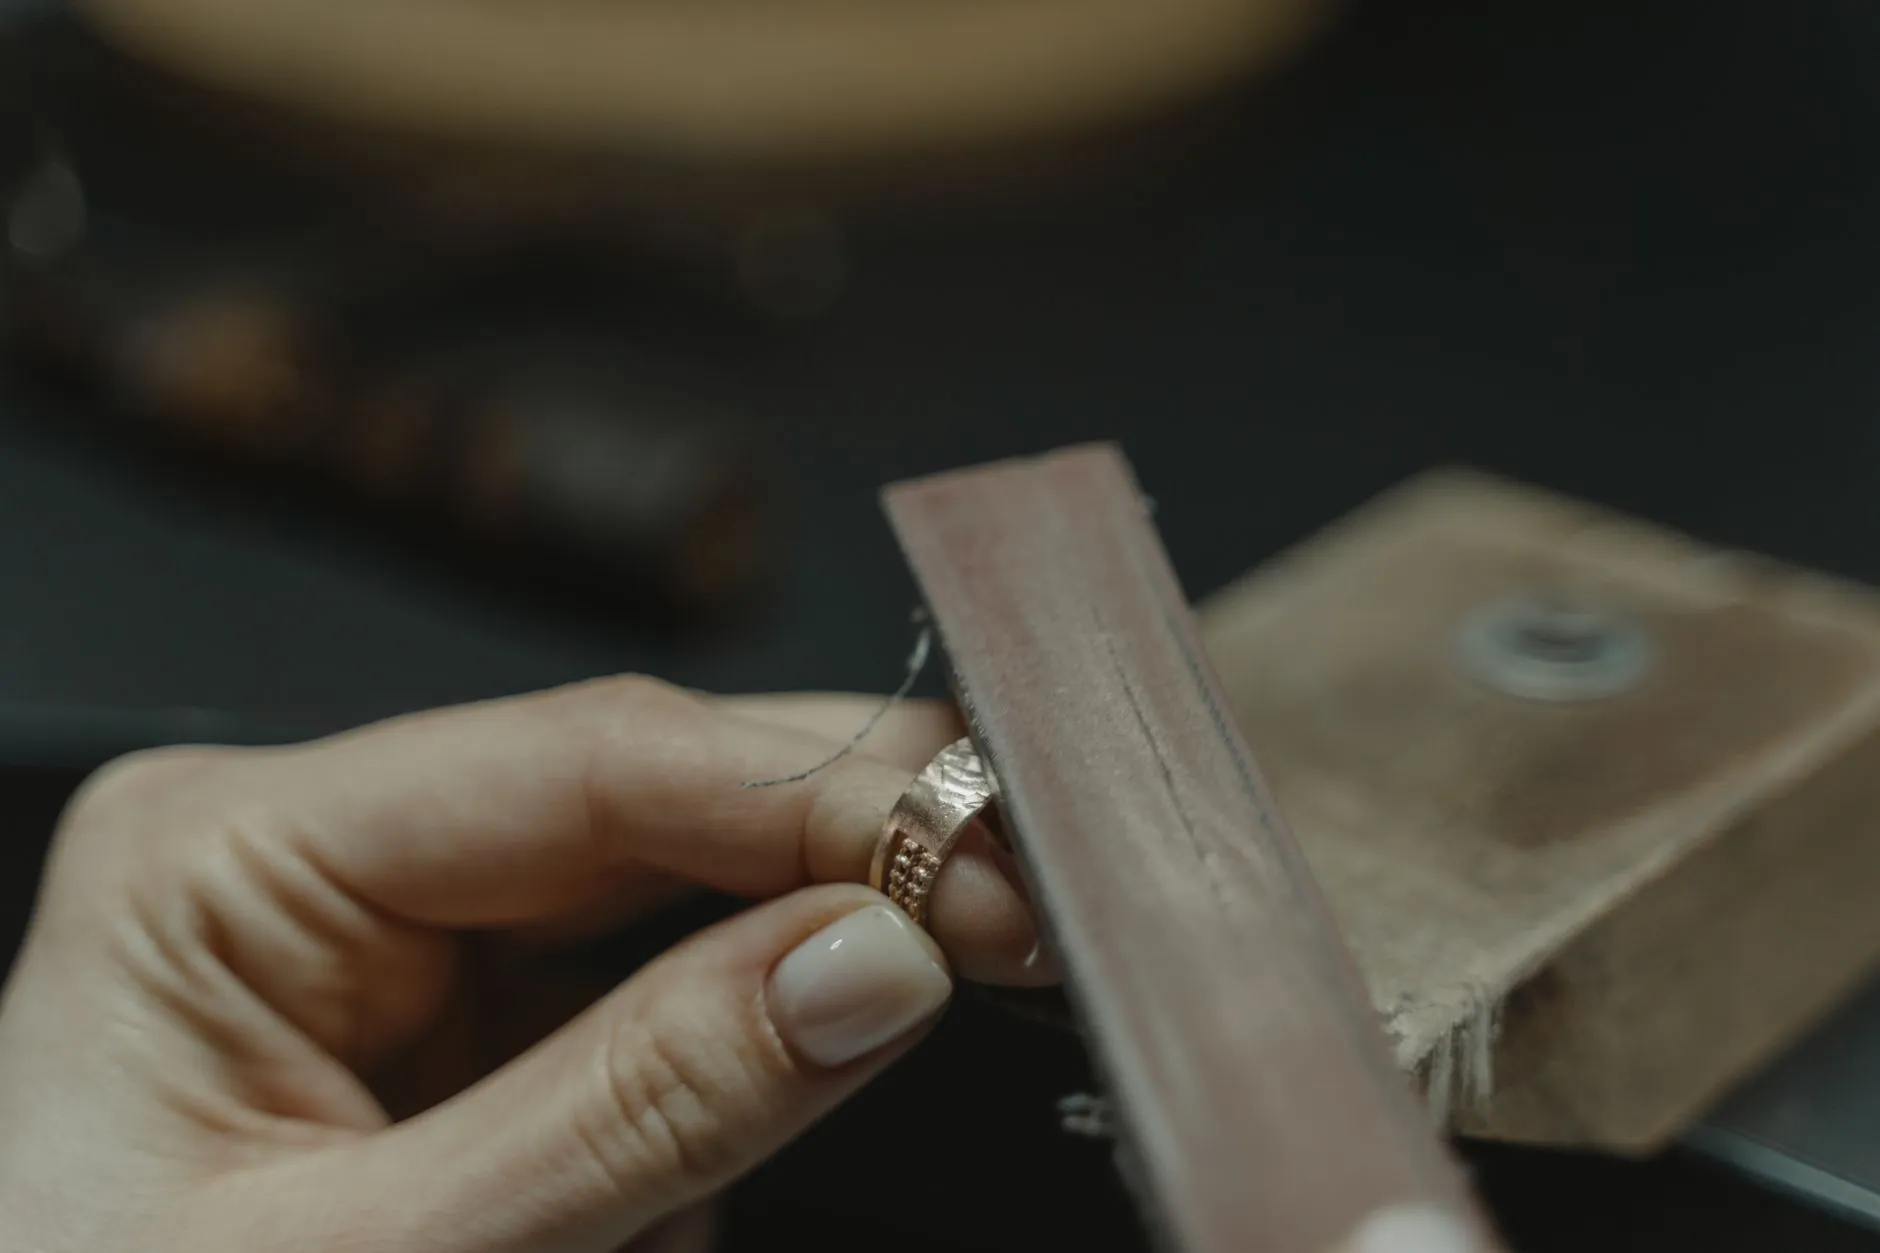
很多客户第一次来我们车间,看到师傅用微镶钳一粒粒放置钻石时,都会惊叹于那种近乎偏执的专注。实际上,**珠宝加工**中镶嵌环节的成败,早在执模阶段就已注定。以最常见的小石微镶为例,我们要求铲边高度误差控制在0.05mm以内——这个数字相当于头发丝直径的一半。如果爪位偏高,宝石嵌入后会出现“浮石”现象;偏低则容易在佩戴中松动脱落。
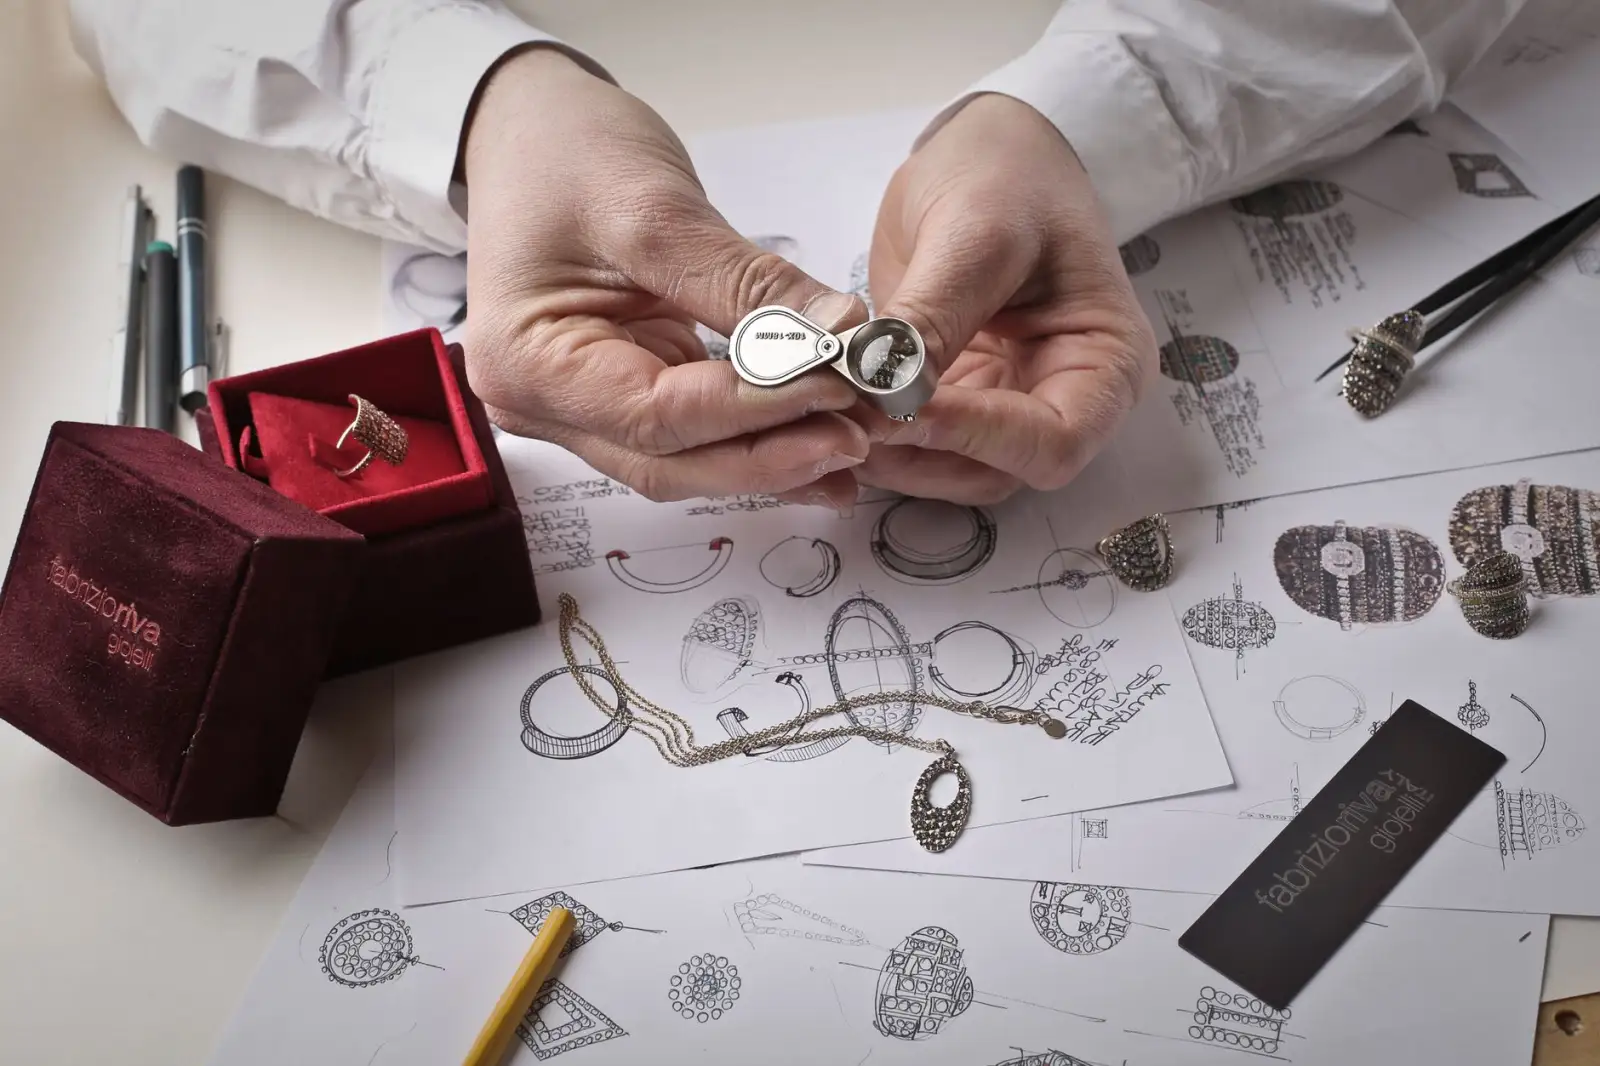
东莞首饰行业的竞争激烈,但真正愿意在细节上较真的工厂并不多。我们做过一个对比测试:同样一枚1克拉主钻的六爪镶戒指,行业内普通工厂的爪尖对称度误差在0.15mm左右,而匠心阁通过三次独立校位,能将误差压缩到0.06mm。这0.09mm的差距,在肉眼下或许难以察觉,但在10倍放大镜下,就是“精致”与“粗糙”的分水岭。
全流程质控的五个关键节点
我们的**镶嵌定制**流程并非流水线式的一路绿灯,而是设置了五个强制检查点。每一个节点都有明确的量化标准,而不是靠师傅“感觉差不多”。
- 蜡模验收:3D打印蜡模必须通过200倍投影仪检测,壁厚均匀度偏差≤0.03mm,否则直接报废重做。
- 执模后检查:金属表面不允许有砂孔、桔皮纹,使用3200目橡胶轮抛光后,需在LED灯下旋转检查三次。
- 镶石前预检:所有宝石必须经过镊子轻推测试,确保镶口尺寸与宝石腰围直径匹配度在0.02mm以内。
- 镶嵌过程抽检:每镶嵌10粒小石,师傅需停下用针尖探查爪位压力,防止过紧导致宝石内裂。
- 成品终检:佩戴模拟测试——将成品放入装有细砂的滚筒中旋转4小时,检查是否有任何松动迹象。
这套流程听起来繁琐,但正是这种看似“笨拙”的坚持,让我们的返工率常年维持在0.8%以下。作为对比,行业平均水平在3%-5%之间。换句话说,客户从我们手里拿到的每一件**东莞首饰**,都经过了至少7次以上的人工触摸和仪器检测。
数据背后的工艺逻辑
有人会问:既然有3D打印和激光焊接,为什么还要依赖手工?这里有一个关键数据——激光焊接的热影响区虽然只有0.2mm,但高温会让金属内部应力重新分布。对于镶嵌爪位来说,这种应力释放可能导致爪尖轻微外扩,肉眼看不见,但用千分尺测量,误差确实存在。
所以在镶嵌环节,我们坚持使用传统的“飞碟锤”手工敲击。老师傅一锤下去的力量控制在300-400克之间,通过手腕的微旋让金属产生冷流动,将爪位牢牢抱住宝石。这种手感无法用机器替代,也是**首饰加工**这门手艺真正的价值所在。
回到开头的问题——东莞的珠宝加工厂那么多,凭什么客户愿意多等三天工期选择匠心阁?我想答案就藏在这些毫米与克重之间。镶嵌定制不是工业品的复制,而是对每一颗宝石、每一克金属的尊重。当您拿到一枚戒指,在灯光下转动它,看到爪位如花瓣般均匀包裹住主钻时,那种无需言语的品质感,就是整个流程控制最好的注脚。