东莞首饰加工行业观察:珠宝镶嵌工艺的技术演进与品质把控要点
日期:2026-09-22
标签:首饰加工,珠宝加工,镶嵌定制,东莞首饰
过去五年,东莞首饰加工产业带经历了一轮明显的技术分层。以凤岗为中心,不少工厂从传统手工镶口转向微镶与数控精雕结合的生产模式,珠宝加工的精密度从±0.1mm提升到±0.03mm成为中高端订单的准入门槛。对于承接镶嵌定制的加工店来说,理解这些变化直接关系到出货良率与客户返单率。
镶嵌工艺的三条技术路线
目前东莞首饰加工市场主流的镶嵌方式可归为三类:
- 爪镶与包镶:适合主石较大的款式,对金属收边力度要求高,爪头厚度通常控制在0.25–0.35mm之间,过厚显得笨重,过薄则容易变形松石。
- 微镶与密镶:多用于碎钻排布,依赖显微镜下作业,石与石之间的间隙需保持在0.05mm以内,对操作者的手稳定性和照明环境要求极高。
- 轨道镶与张力镶:前者要求槽壁平行度误差不超过0.02mm,后者则依赖金属记忆弹性,热处理工艺不到位就会导致石头脱落。
三种路线并非互斥,一件复杂款式的珠宝加工往往需要组合使用。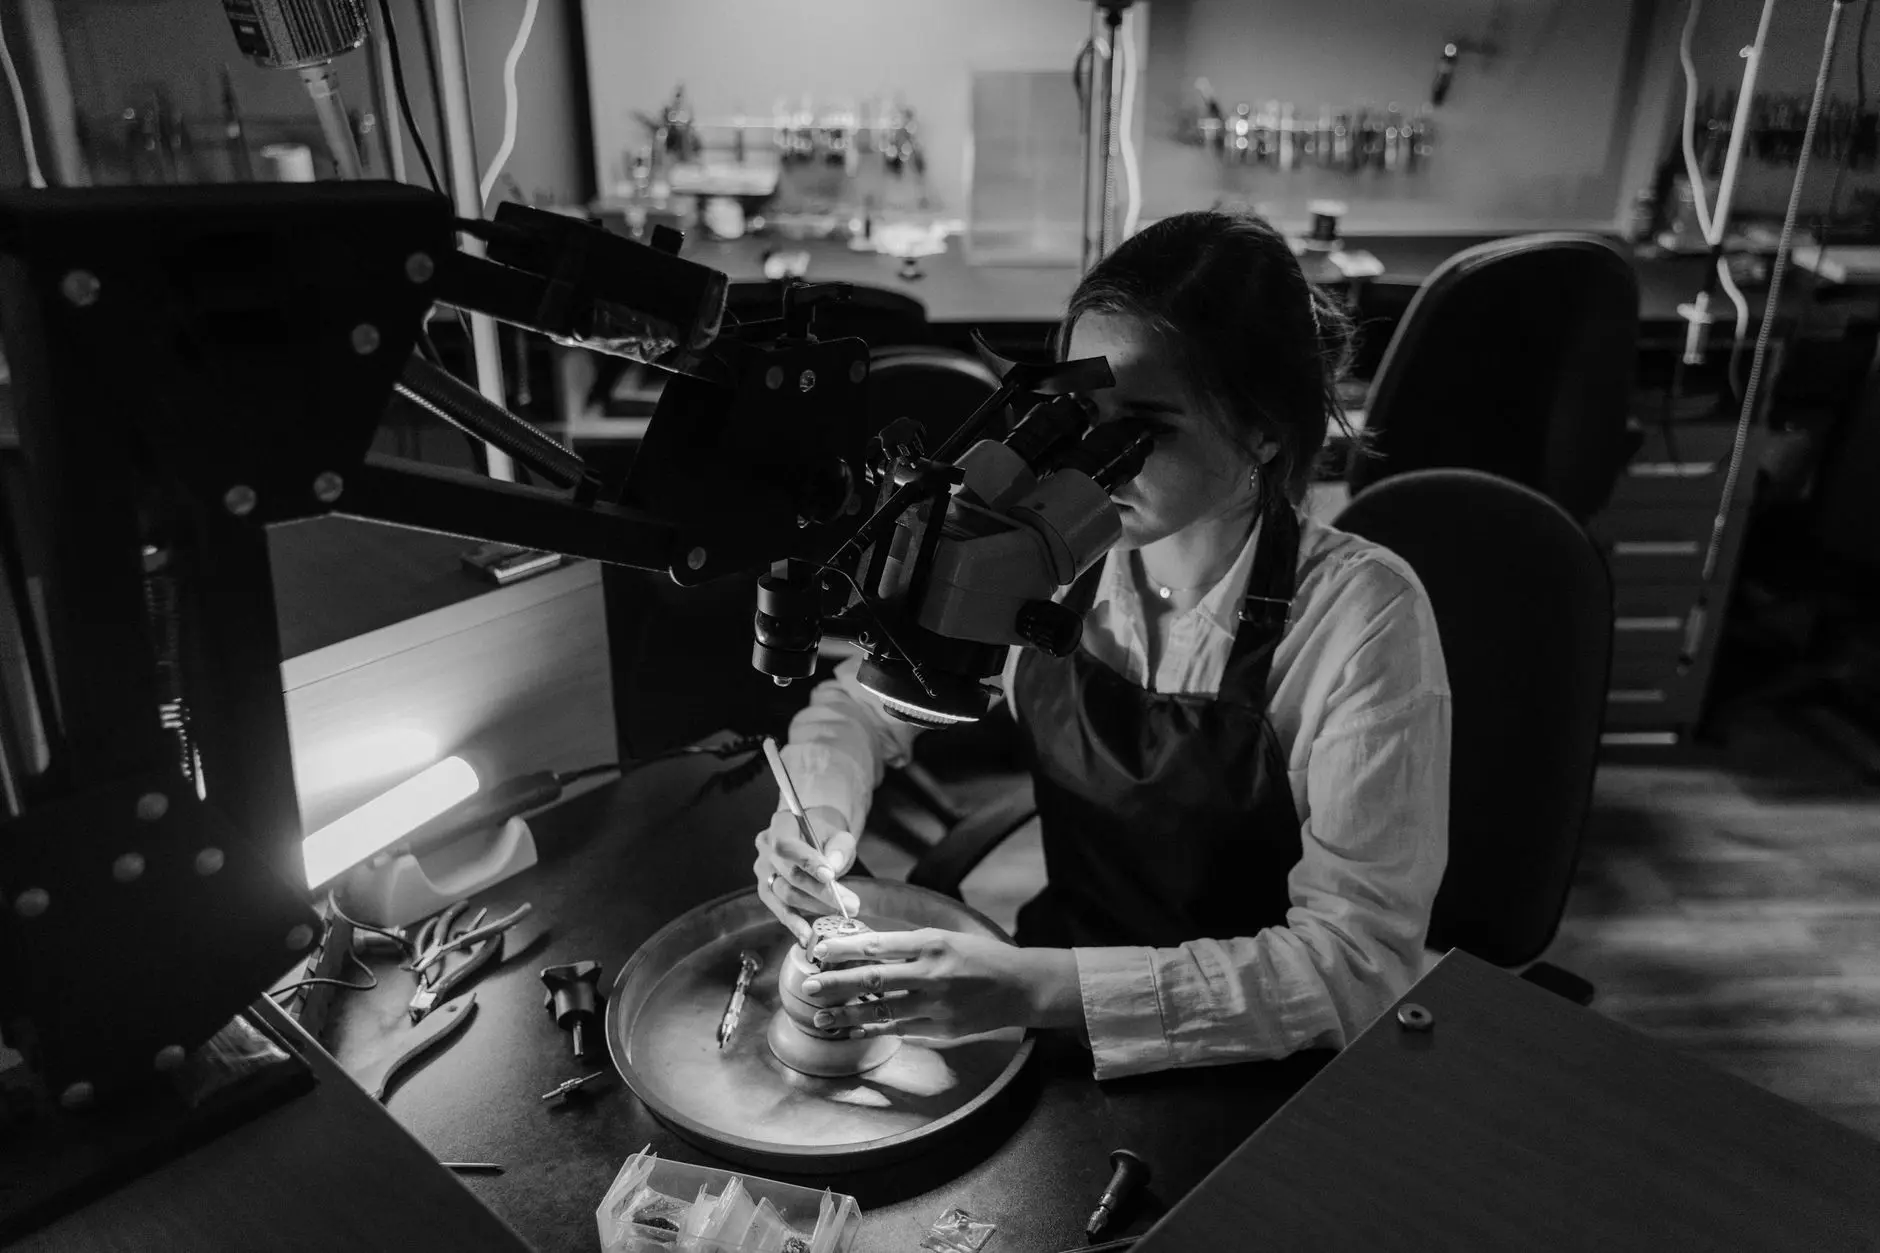
品质把控的四个关键节点
镶嵌定制的品质问题,八成出在前期而非后期。以下节点值得重点盯防:
- 石位车削精度:石孔直径与宝石腰围的配合公差应控制在0.02mm以内,偏大易晃动,偏小则压裂风险陡增。
- 金属硬度匹配:18K金与PT950的收爪力度完全不同,前者弹性好可适当加紧,后者延展性强需预留回弹量。
- 焊接热影响区:微镶区域附近焊接时,局部温度超过600℃就可能导致已镶石松动,建议采用激光点焊替代火焊。
- 终检拉力测试:用0.5kg拉力计逐颗抽检,这是东莞首饰加工厂近年普遍引入的品控手段。
常见问题与现场应对
加工现场最常遇到的是“掉石”投诉。排查顺序建议从金属收边状态倒推:先看爪头是否有微裂纹,再查石孔底部是否有异物垫高,最后确认超声波清洗时间是否过长——超过8分钟的超声震荡足以让部分微镶石松动。另一个高频问题是电镀后石面发雾,这通常与电镀液温度及宝石耐酸性有关,锆石类需缩短酸洗时间或改用中性前处理。
东莞首饰产业的集群优势在于配套完整,从蜡模到电镀可在半小时车程内完成全流程。但也正因为分工细,跨工序的品质责任界定容易模糊。建议加工店在接单时明确石位精度由哪一方负责,并在半成品交接时留存微距照片记录。
工艺演进不会停步,激光雕刻与CNC一体成型的结合正在改变传统镶嵌定制的生产节奏。对从业者而言,把每一个0.01mm的公差当回事,才是留在牌桌上的基本条件。