东莞首饰加工行业观察:珠宝镶嵌工艺的精细化趋势与品质要求
日期:2026-09-25
标签:首饰加工,珠宝加工,镶嵌定制,东莞首饰
过去两年,我们车间接待了不少从电商转来的客户,他们带来的共同诉求是:镶嵌精度要求从0.1mm收紧到0.05mm以内。这个变化不是个别现象,而是整个东莞首饰加工行业正在经历的一次精度升级。珠宝镶嵌从"戴得住"向"看不出接缝"演进,背后是消费端对细节的审视越来越苛刻。
镶嵌精度的技术分水岭在哪里
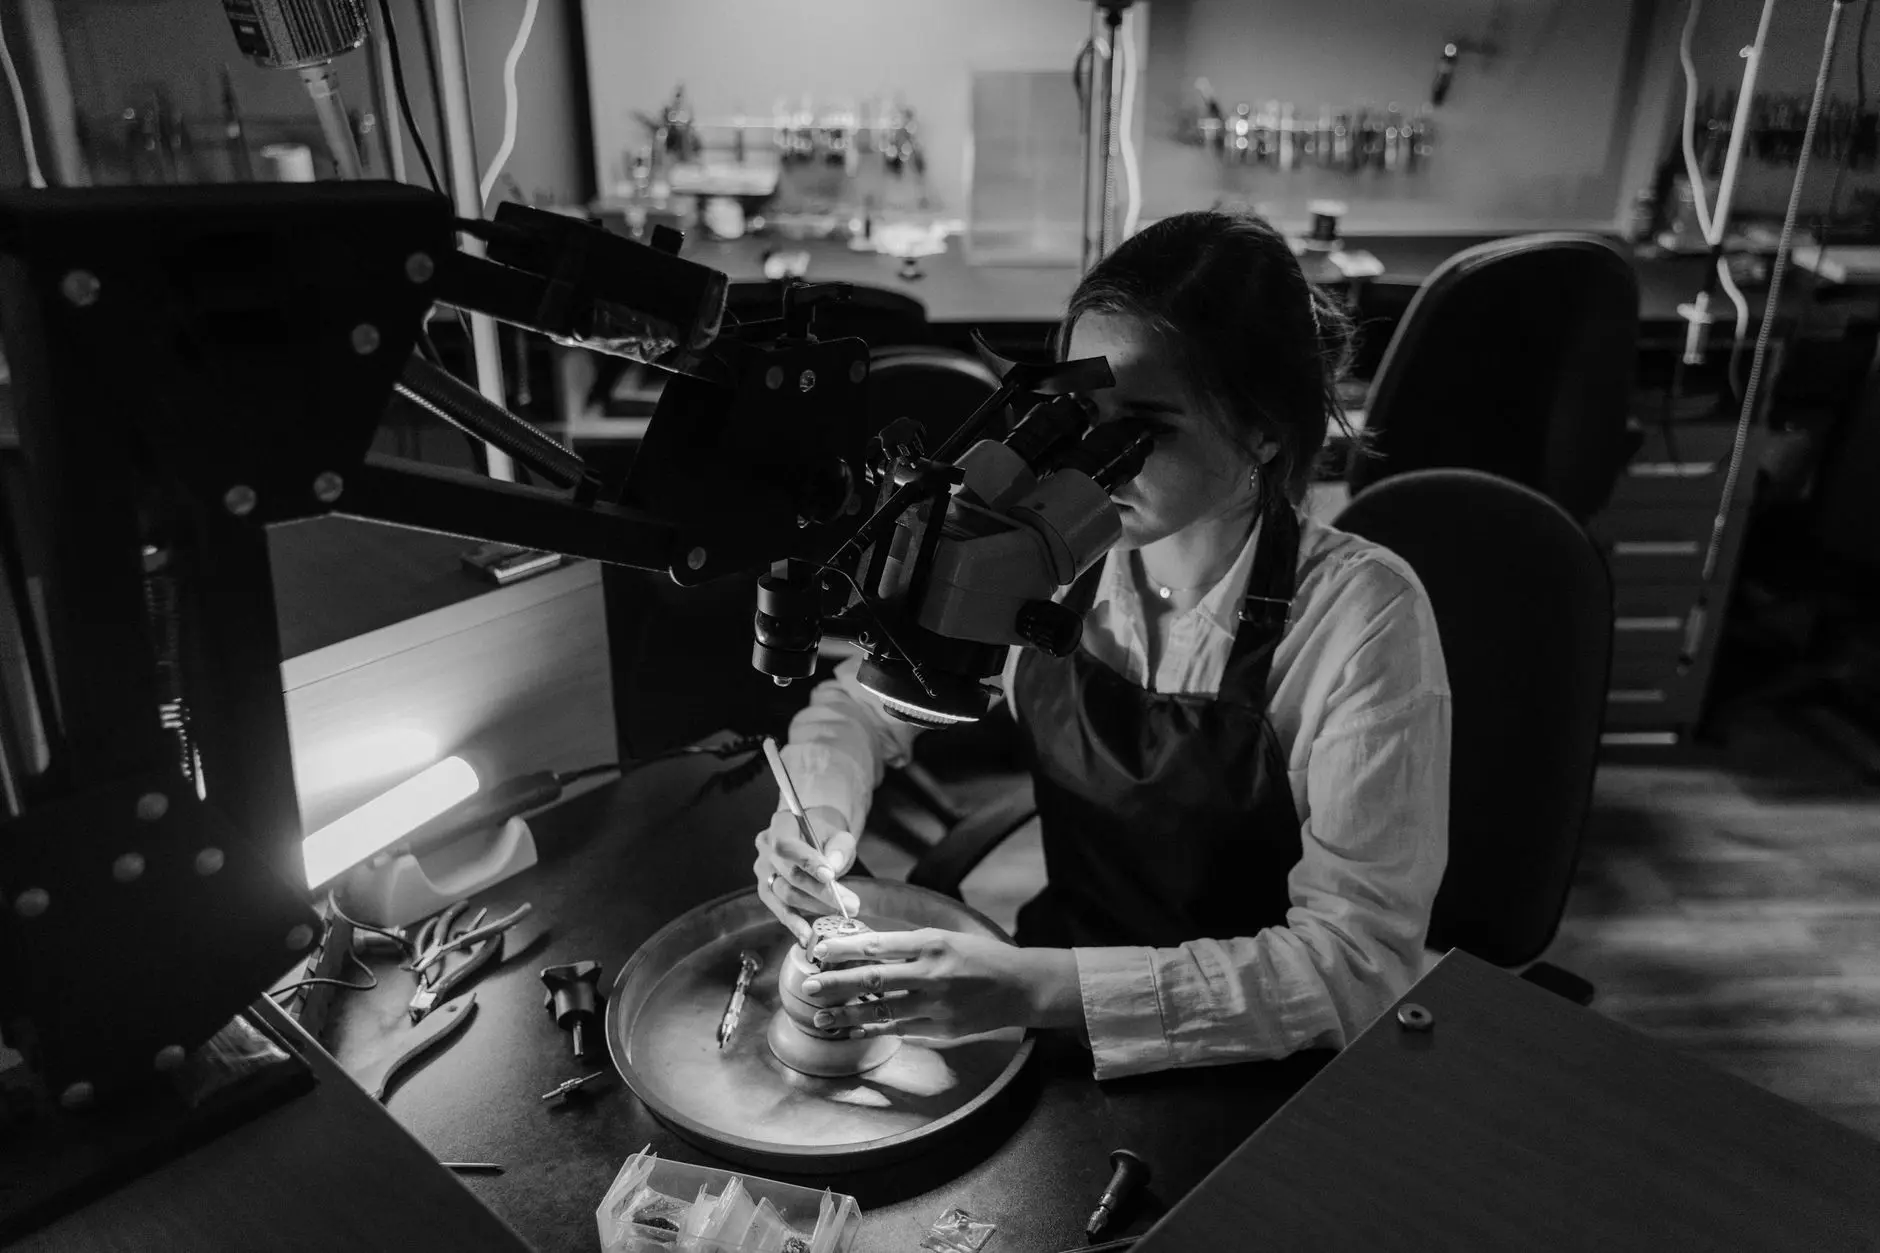
传统爪镶依赖师傅手感调整爪位,误差通常在0.08-0.12mm之间。当主石小于3mm时,这个误差肉眼已经能察觉——爪头不对称、石面微斜。现在高端镶嵌定制订单普遍要求采用微镶与密镶组合工艺,单颗副石间距需控制在0.03mm以内,相当于三根头发丝的宽度。
实现这一精度的关键不在手工,而在前道工序。我们现在的流程是:CAD起版后先做树脂蜡模试镶,确认石位公差,再用CNC精雕蜡模。这套流程让返修率从早期的15%降到了4%左右。
实操中容易被忽视的三个细节
很多首饰加工厂在设备上舍得投入,但批量出货时品质波动仍然明显。根据我们的品控记录,问题集中在以下环节:
- 石位深度一致性:同一批托架的石孔深度偏差超过0.02mm,镶嵌后就会出现高低肩。解决方案是每批次抽检5%做投影仪检测。
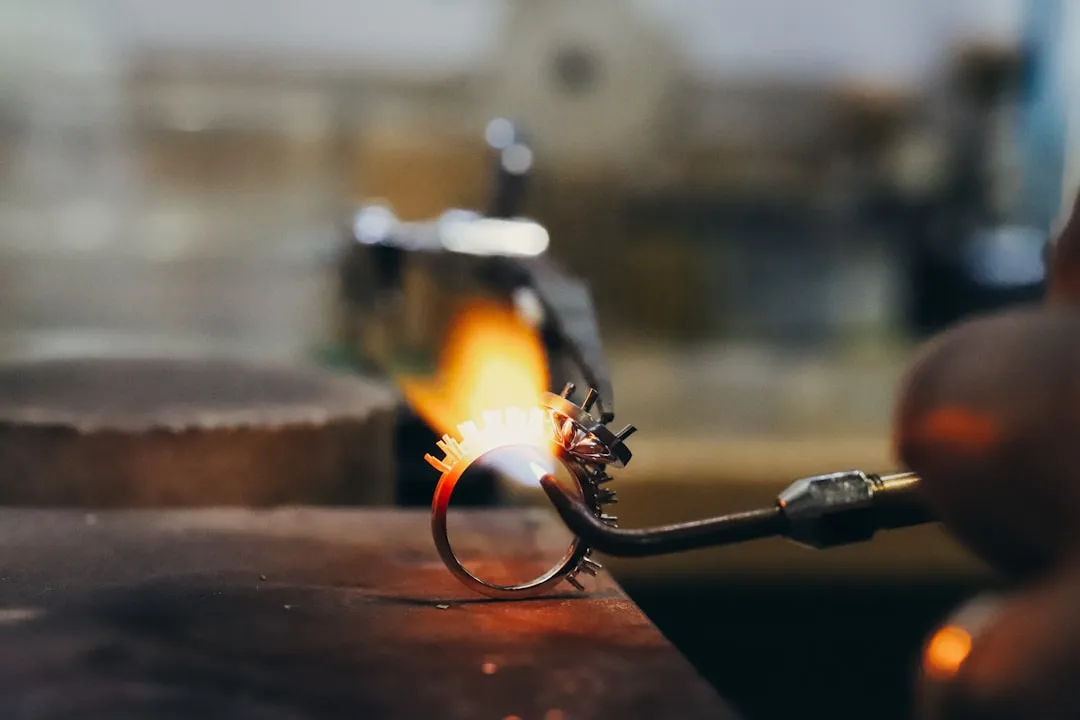
- 焊点热影响:镶嵌前的焊接如果温度过高,托架局部退火,爪头硬度下降,后期容易松动。K金托架建议采用激光点焊替代火焊。
- 抛光顺序:先镶后抛容易伤石,先抛后镶则爪头光泽不匀。我们的做法是粗抛→镶嵌→局部精抛,分三步走。
这些细节看似琐碎,但直接决定了一件珠宝加工成品在放大镜下的品相。
数据对比:精度提升带来的成本变化
以一枚18K金群镶戒指为例,我们统计了不同精度等级下的工时与损耗:
- 常规精度(±0.1mm):镶嵌工时约45分钟,石损率1.2%,返修率12%;
- 精细精度(±0.05mm):镶嵌工时约80分钟,石损率0.5%,返修率4%;
- 高精精度(±0.03mm):镶嵌工时约120分钟,石损率0.3%,返修率1.5%。
工时翻倍,但返修成本下降了近七成。对于走量的东莞首饰工厂来说,这笔账算下来,精细路线的综合成本反而更低。
镶嵌工艺的精细化不是堆设备就能解决的,它需要从起版、蜡模、铸造到镶嵌、抛光的全链条协同。我们自己在推进微镶标准化时,花了将近八个月才把各环节的公差带对齐。对于正在升级的同行,建议先从石位深度和焊点控制两个点切入,见效最快。