首饰加工中的微镶工艺解析:东莞珠宝加工厂如何提升镶嵌精度与效率
日期:2026-10-04
标签:首饰加工,珠宝加工,镶嵌定制,东莞首饰
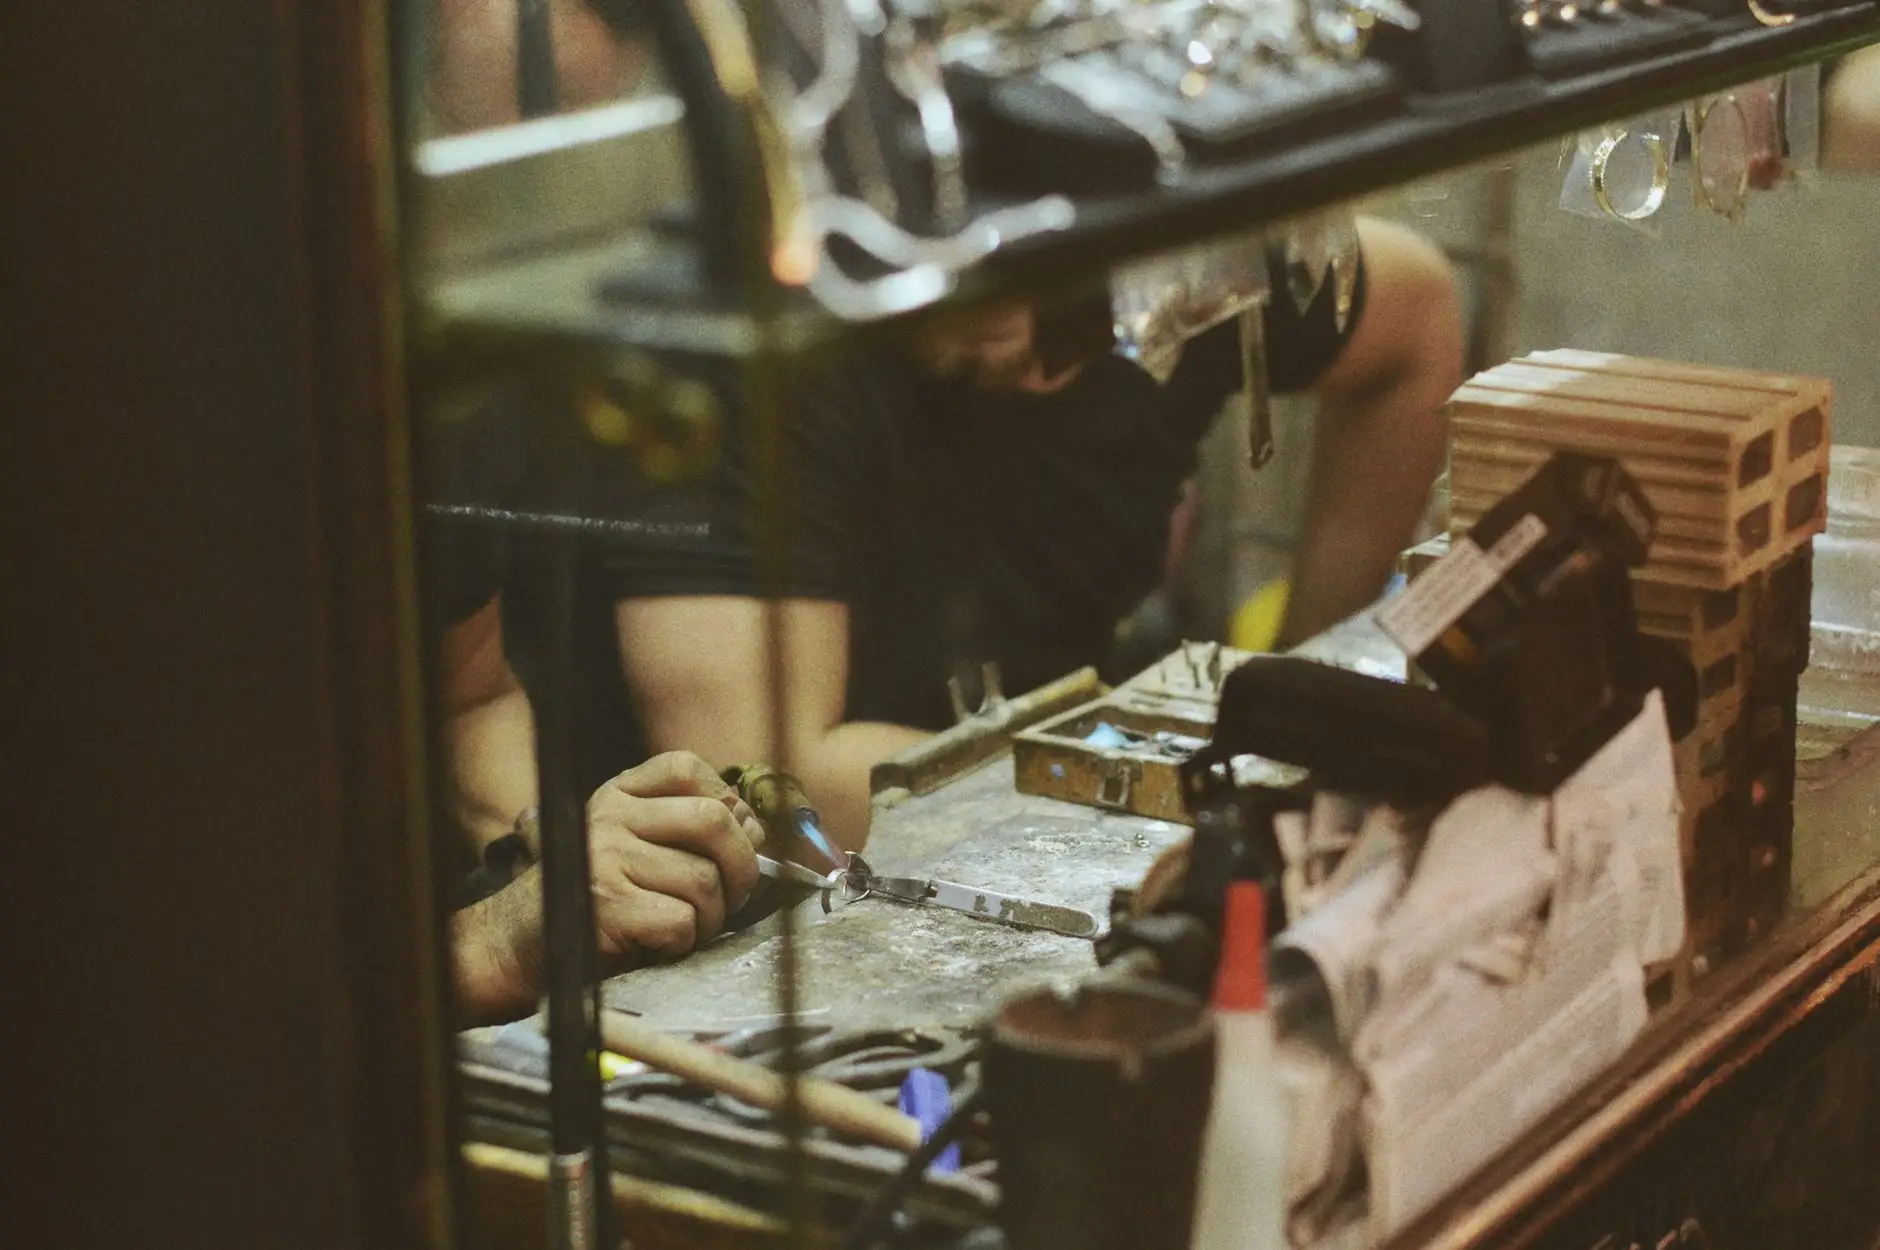
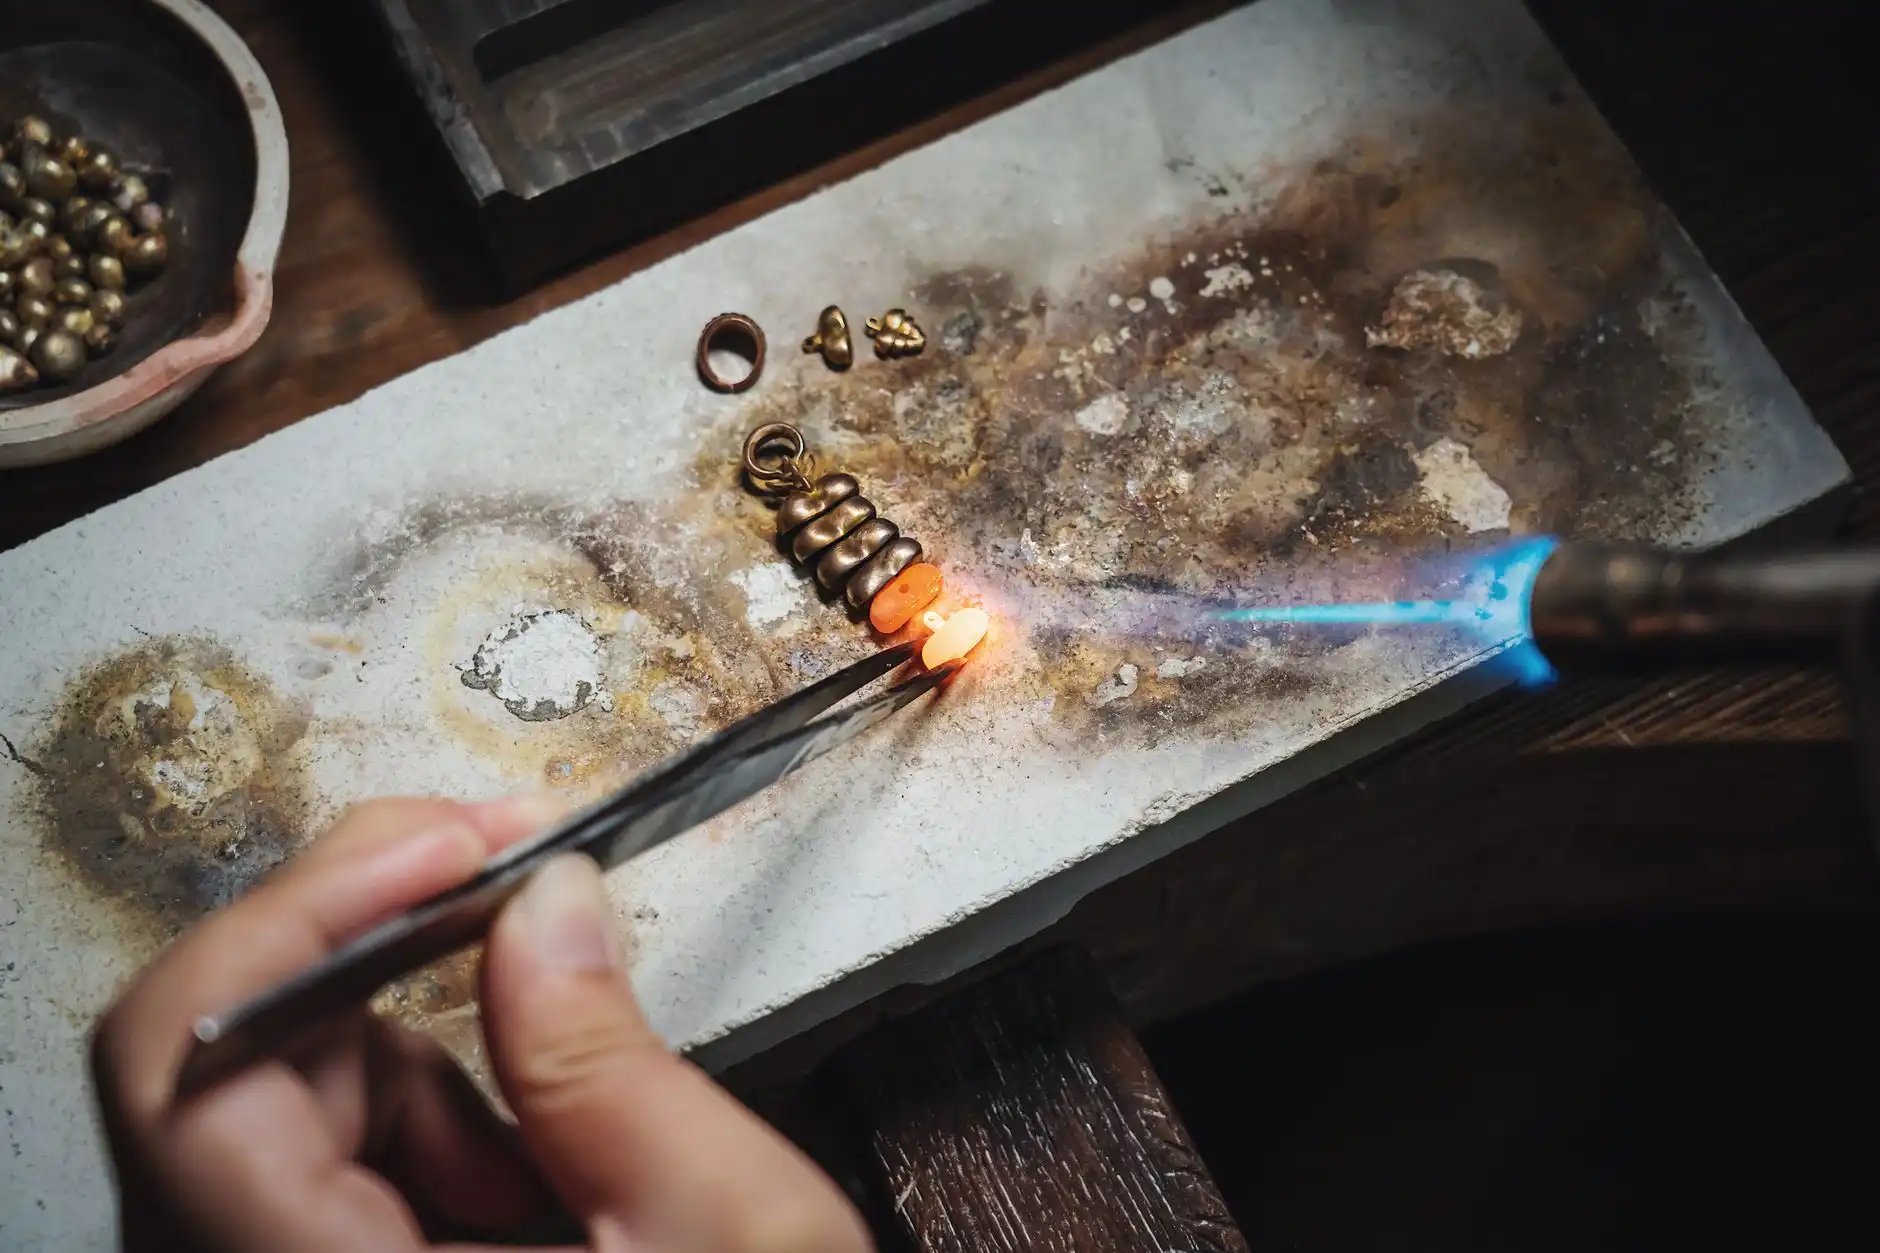
微镶工艺在高端珠宝市场的需求正以每年约15%的速度增长,尤其在东莞首饰产业集群中,能否稳定实现0.5mm以下的镶口精度,已成为区分加工厂技术层级的关键指标。对于专注镶嵌定制的工厂而言,微镶不只是"把石头放进去",而是一套涉及显微镜操作、金属热处理与应力控制的系统工程。
微镶精度的三个核心技术节点
在显微镜下作业时,镶口的准备精度直接决定后续效率。行业数据显示,当镶口内壁粗糙度控制在Ra0.4以下时,石料就位的一次成功率可提升约30%。具体操作中需要关注:
- 镶口预加工:使用0.2mm微型铣刀修整镶口,预留0.03-0.05mm的宝石嵌入余量
- 金属应力释放:镶口加工后需进行200℃低温退火,避免镶嵌时金属微裂
- 显微镜倍率匹配:10-20倍用于定位,30倍以上用于检查爪头贴合度
东莞凤岗一带的珠宝加工厂普遍采用气动压镶笔配合脚踏控制,将单颗微镶时间压缩至40-60秒,但前提是镶口标准化程度足够高。
提升效率的工装与流程优化
批量镶嵌定制订单中,工装设计往往比技师手速更重要。以密镶戒指为例,采用分度夹具配合预排石模板,可将排石时间从每圈25分钟降至12分钟左右。同时,将首饰加工流程拆分为"粗镶定位"和"精修固石"两个工位,由不同技师负责,整体良品率能从82%提升到94%以上。
另一个容易被忽视的环节是石料管理。按镶口尺寸对微石进行分级筛料,使用真空吸笔取石,可减少因石料尺寸偏差导致的返工。东莞首饰加工厂中,已有企业引入数字显微镜搭配屏幕标尺,实时测量镶口与石料的匹配度。
案例:0.8mm微镶手链的良率改善
某东莞珠宝加工厂承接一批0.8mm微镶手链订单,初期良率仅76%,主要问题是爪头断裂和石料倾斜。通过三项调整后,良率稳定在93%:
- 将镶爪材料从普通925银改为含锗银合金,抗疲劳强度提升约20%
- 在显微镜下增加侧向光源,消除阴影导致的定位偏差
- 每完成20颗石料进行一次镶口清洁,防止金属碎屑堆积
这个案例说明,微镶精度的提升不依赖单一技巧,而是材料、光学辅助与流程纪律的组合结果。对于镶嵌定制业务而言,稳定的工艺参数比技师个人经验更可复制。
结语
微镶工艺的竞争,最终落在镶口标准化与过程数据化两个维度。东莞首饰产业带拥有完整的微镶耗材与设备配套,加工厂若能将镶口公差、退火参数和清洁节点纳入作业标准,镶嵌精度与效率的同步提升是可以预期的。