首饰加工与珠宝镶嵌定制方案对比:如何为品牌客户选择合适的工艺路线
日期:2026-10-10
标签:首饰加工,珠宝加工,镶嵌定制,东莞首饰
品牌客户在开发新品时,常面临一个现实问题:同样一款设计图,走传统首饰加工路线和走镶嵌定制路线,成品效果、起订量和成本结构可能完全不同。尤其在东莞首饰产业带,加工厂众多,工艺路线选错,轻则打样反复,重则错过上市窗口。
两条主流工艺路线的本质差异
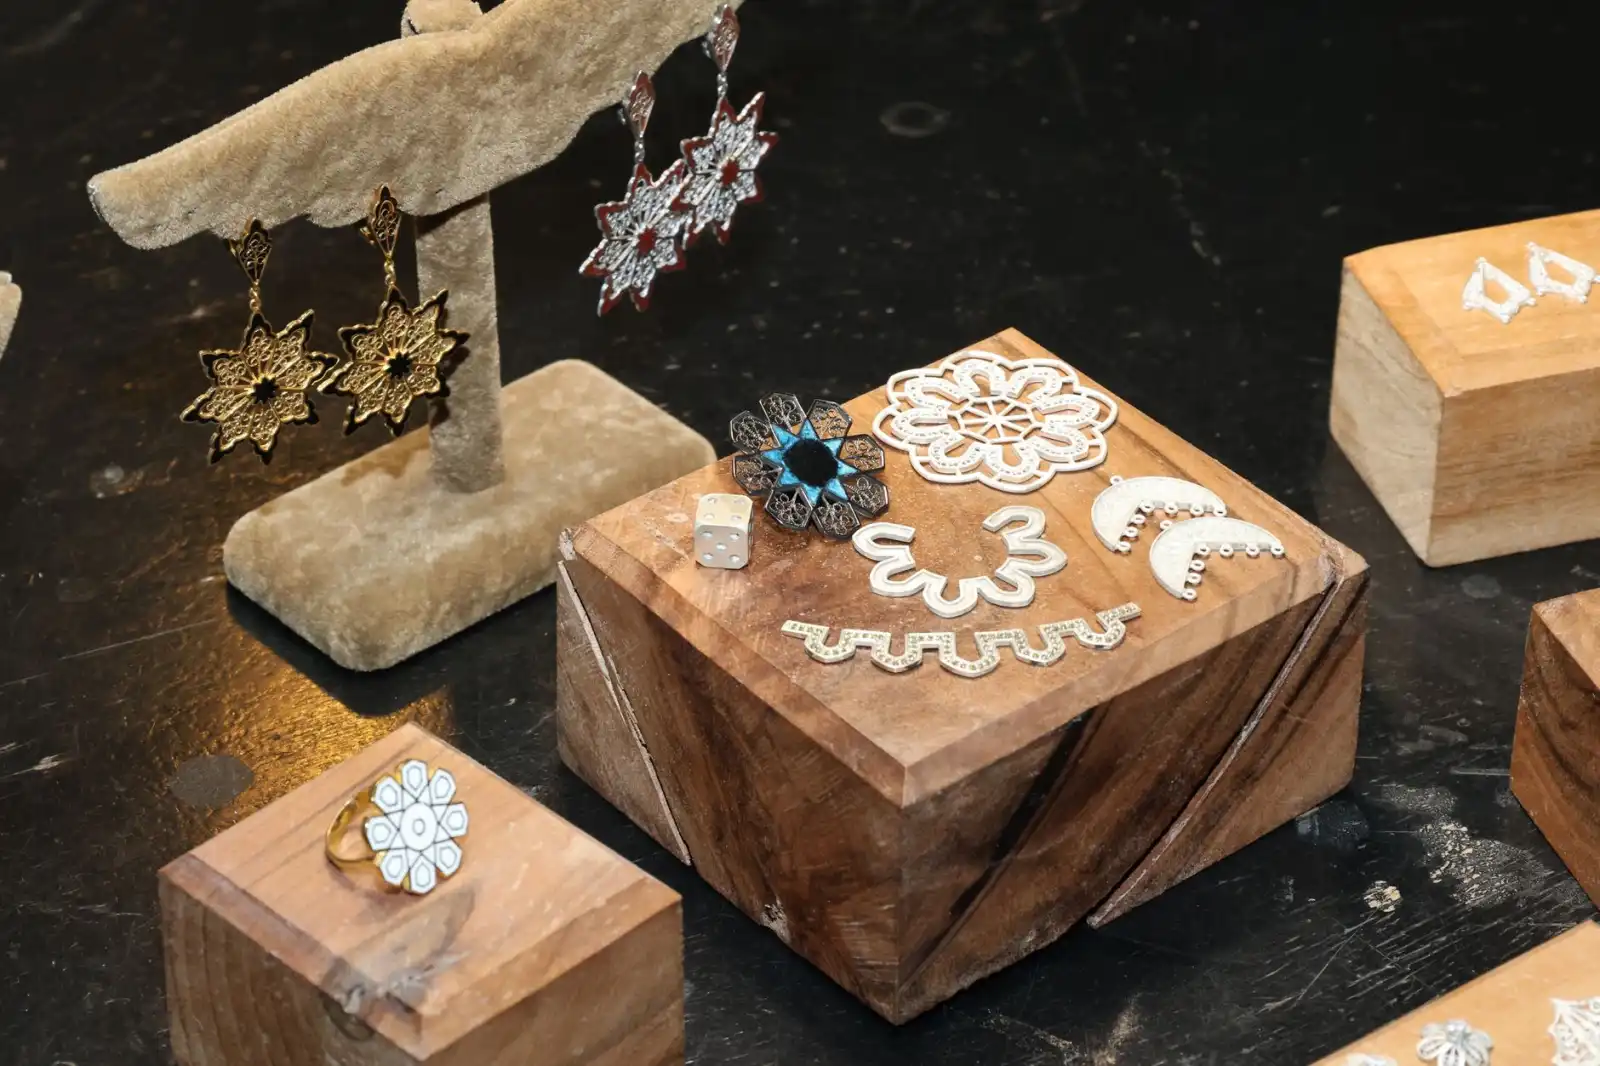
传统首饰加工通常指以失蜡铸造为核心的大批量生产:开胶模、注蜡、种蜡树、灌石膏、脱蜡、浇铸、执模、抛光。这套流程适合结构相对简单的款式,单款起订量一般在50件以上,单件成本随数量增加明显下降。而镶嵌定制更偏向手工或半手工路线,强调主石与副石的精准匹配,常涉及起版、修蜡、预镶、微镶、爪镶、包镶等工序,适合小批量、高附加值订单。
两者的核心分水岭在于:宝石的固定方式与金属结构的配合精度。铸造件在缩水率控制上若不到位,镶口尺寸偏差0.05mm就可能导致掉石;而手工起版的镶嵌定制,反而能在蜡模阶段就预留修正空间。
如何为品牌客户匹配工艺路线
判断依据可以归纳为三个维度:
- 订单数量与款式复杂度:单款50件以上、无复杂异形石,优先铸造加工;单款20件以内、含异形主石或需要精准对石,走镶嵌定制更稳妥。
- 材质与宝石类型:K金配钻石、彩宝的群镶款,建议手工预镶;银饰或铜镀金配锆石,铸造后直接镶石效率更高。
- 预算与交期:东莞首饰加工厂普遍能在7-12天完成铸造+镶石全流程,而纯手工镶嵌定制单款可能需要15-20天,但溢价空间也更大。
实际操作中,不少品牌采用混合策略:主体结构铸造,关键镶口手工修整。这样既控制了成本,又保证了宝石牢固度。
常见问题与避坑要点
问得最多的一个问题是:为什么铸造后的镶口总是偏大或偏小?根源往往在蜡模缩水率与金属收缩率没有联动计算。建议在打样阶段就要求加工方提供缩水补偿数据,而不是等成品出来再返修。
另一个高频问题是微镶掉石。这通常与镶口壁厚、钉头角度有关。经验数据是:微镶钉头直径建议不小于0.25mm,镶口壁厚不低于0.4mm,否则日常佩戴中很容易松动。
选择东莞首饰加工供应商时,不妨直接询问对方是否具备自主起版能力和宝石采购渠道。能同时处理珠宝加工与镶嵌定制的工厂,往往在工艺衔接上更有经验,减少中间环节的沟通损耗。
品牌客户不必执着于单一工艺路线。把设计意图、宝石特性和成本目标放在一起权衡,让加工方在铸造与手工镶嵌之间找到平衡点,才是更务实的做法。