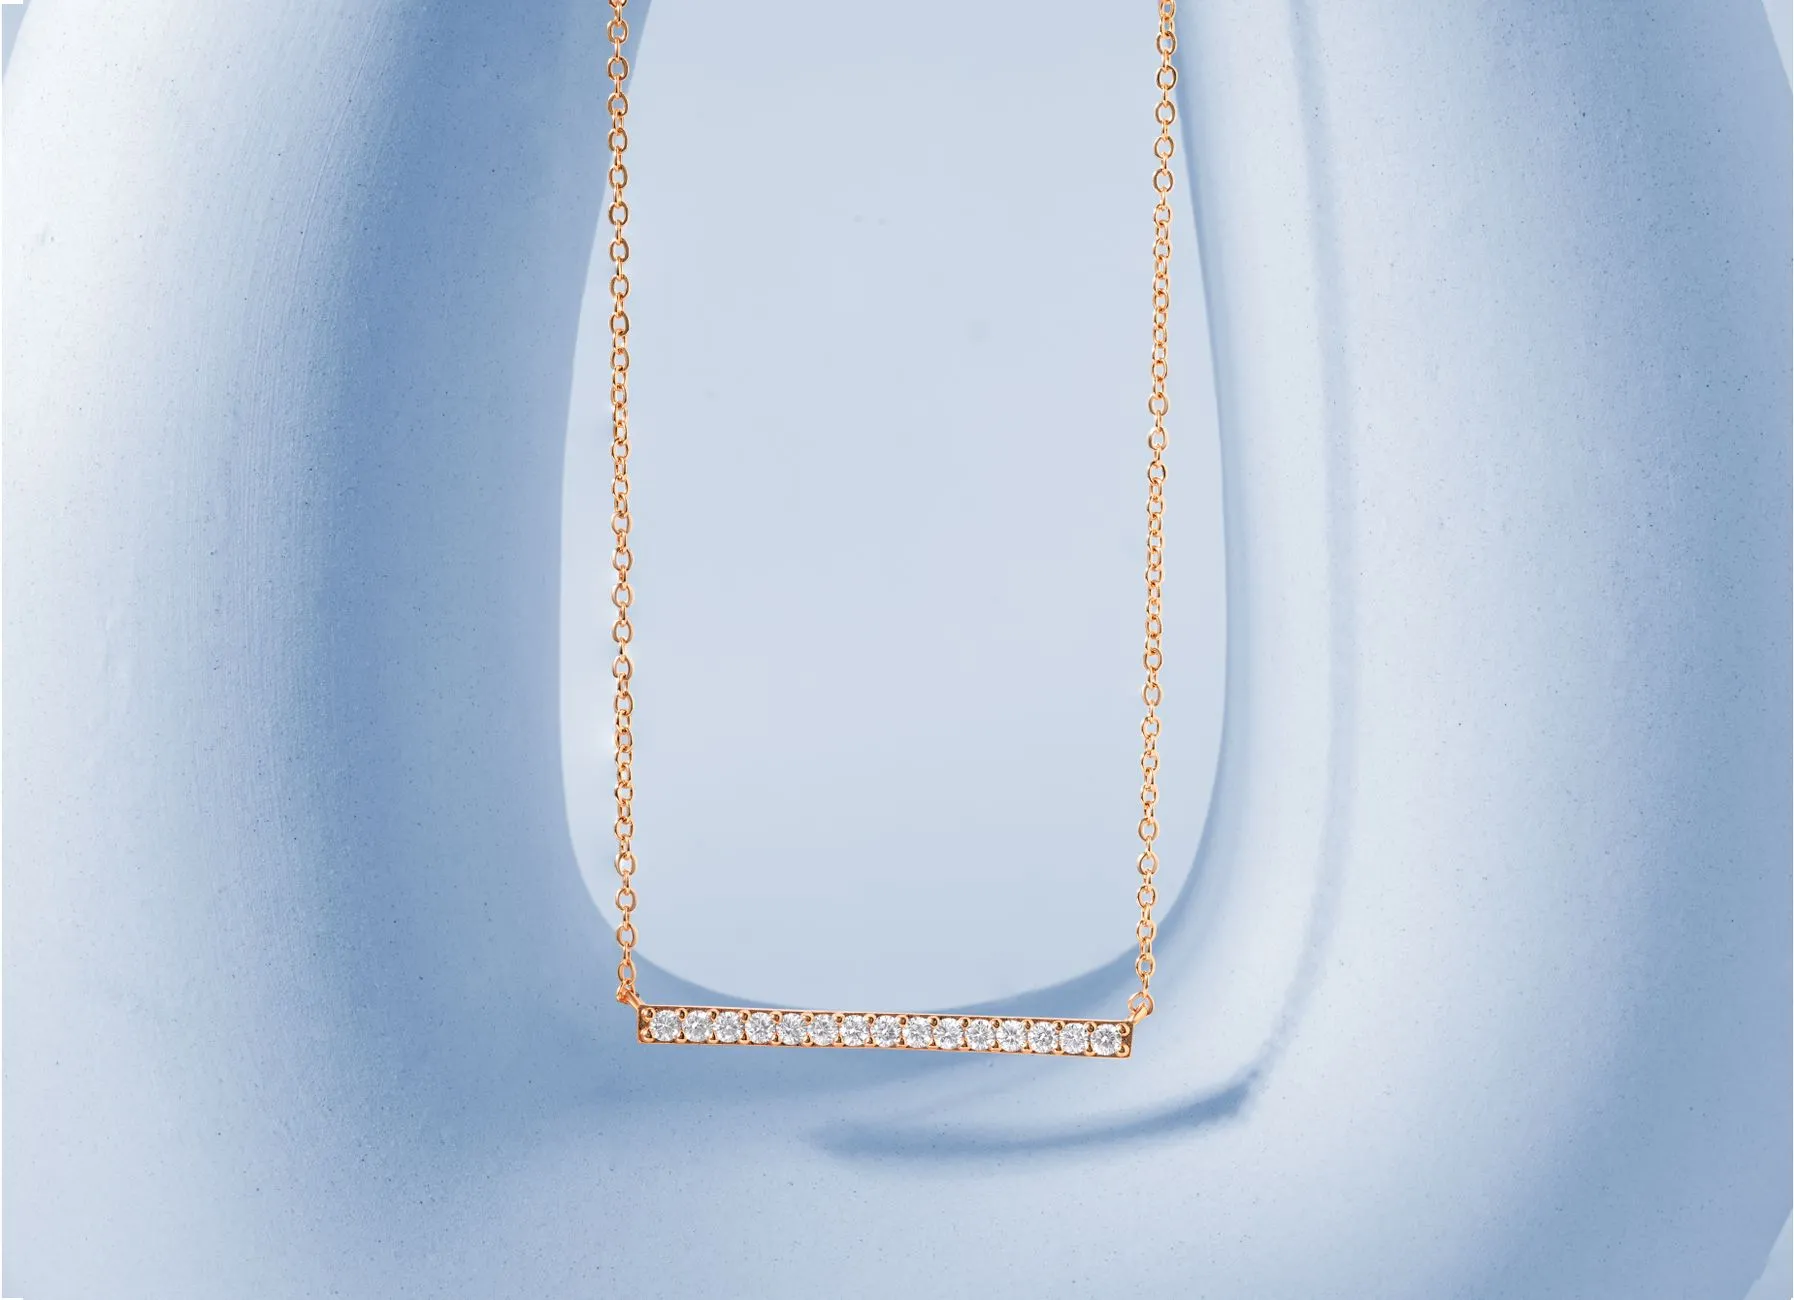
从蜡模到成品:东莞首饰加工定制流程中的关键质量控制环节
在东莞首饰加工的车间里,每天都有大量订单从一张设计图开始,最终变成客户手中的成品。但很多采购商和品牌方并不清楚,从蜡模到成品之间,究竟有多少个环节可能影响最终品质。笔者在凤岗从事珠宝加工多年,见过太多因为中间环节失控而导致返工甚至报废的案例。一件首饰的成败,往往在蜡模阶段就已经埋下伏笔。
蜡模与倒模:看不见的误差最致命
蜡模是首饰加工的第一道实体关卡。蜡模的尺寸收缩率、表面光洁度、以及浇口位置的设计,直接决定了铸件毛坯的质量。以18K金镶嵌戒指为例,蜡模环节如果未按合金收缩率(通常约1.2%–1.5%)进行补偿,倒模后的戒圈尺寸偏差可能达到0.3mm以上,后续镶嵌时石头就无法严丝合缝地落入镶口。
倒模环节的真空度与石膏粉配比同样关键。真空度不足时,铸件内部易产生气孔,抛光后表面出现针眼;石膏粉水比偏差则会引发铸件表面粗糙,增加后续执模的修整量。这些缺陷在毛坯阶段往往被忽略,等到电镀后才暴露,返工成本翻倍。
执模与镶嵌定制:手工技艺决定成品精度
执模是东莞首饰加工中技术含量最高的环节之一。锉刀走位的力度、焊点的温度控制、爪位的修整角度,都依赖师傅的经验判断。以四爪镶嵌定制为例,爪头粗细需与石重匹配——0.5ct以下的配石,爪头直径通常控制在0.6–0.8mm,过粗会遮挡石面,过细则牢固度不足。
镶嵌环节的质量控制要点包括:
- 镶口配合度:石台与镶口间隙应控制在0.02–0.05mm,过大易松动,过小则压石风险高
- 爪位对称性:四爪以上镶口需用放大镜逐爪检查角度一致性
- 焊点强度:多次焊接部位需做拉力抽检,避免虚焊
珠宝加工中,镶嵌定制订单的客诉率往往高于素金款,根源就在于手工环节的标准化程度较低。建立工序自检表、每道工序留样对比,是降低返工率的有效手段。
抛光与电镀:最后一道容易被轻视的关卡
抛光不充分会掩盖前段工序的砂纸纹和锉痕,电镀前处理不到位则导致镀层起泡、色差。东莞首饰行业中,不少小作坊为赶交期压缩抛光时间,成品在客户手中佩戴一两周便出现褪色,追根溯源是超声波清洗与电解除油的时间不足。
建议采购方在验货时增加两项抽检:镀层厚度测试(金层建议≥0.1μm)和盐雾测试(24h无腐蚀为合格)。这两项数据比肉眼观察更能反映真实的加工水平。
从蜡模到成品,首饰加工的每个环节都存在可量化的控制点。选择东莞首饰加工供应商时,不妨要求对方提供各工序的检验记录,而非只看最终成品照片。工艺的可靠性,藏在那些看不见的中间步骤里。