东莞首饰加工中镶嵌工艺的常见类型与技术要点解析
在东莞首饰加工行业干了十几年,经常有客户拿着设计图来问:这颗石头能不能不用胶水粘,能不能做得再牢一点?其实这些问题的答案,八成落在镶嵌工艺的选择上。镶嵌不只是把宝石"固定"在金属上那么简单,它直接决定了首饰的牢固度、光效表现和后期维护成本。尤其在做镶嵌定制时,工艺选错,再好的主石也出不来效果。下面结合一线加工经验,把常见镶嵌类型和技术要点拆开讲清楚。
一、主流镶嵌工艺的类型与适用场景
东莞首饰加工车间里跑得最多的,无非爪镶、包镶、逼镶、钉镶和轨道镶这几类。每种工艺对石料尺寸、形状和金属厚度的要求都不一样。
- 爪镶:三爪到六爪最常见,适合0.3ct以上的圆钻或异形主石,进光量大、火彩好,但对爪位打磨要求高,爪头毛刺是返修重灾区。
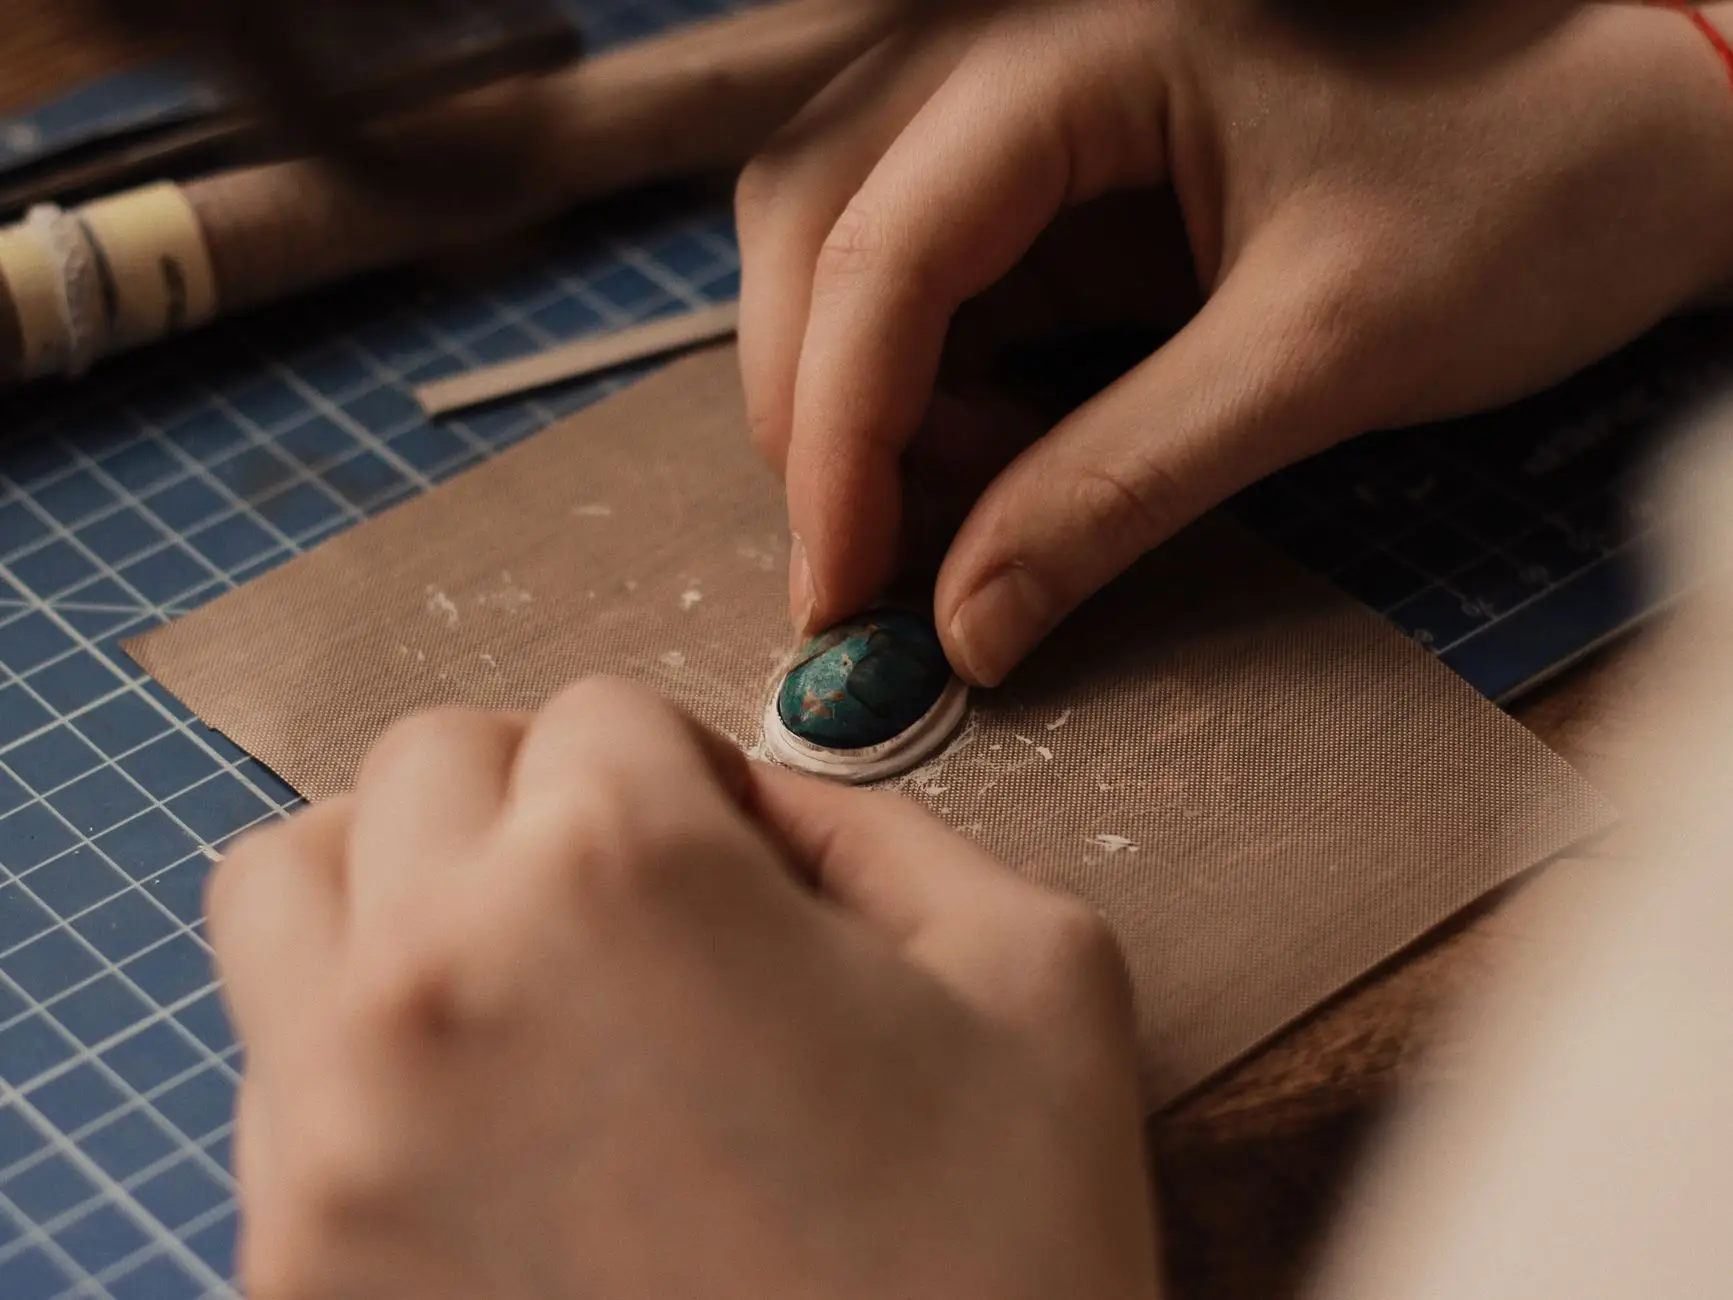
- 包镶:用金属边整圈包住腰棱,适合薄边脆性石(如欧泊、翡翠戒面),牢固度最高,缺点是遮光,主石直径小于3mm时慎用。
- 逼镶(夹镶):靠金属张力夹持,方形、梯形石常用,视觉干净利落,但槽宽公差通常要控制在±0.05mm以内,否则容易掉石。
- 钉镶与轨道镶:碎钻群镶的主力工艺,钉镶每颗石需2-4个钉位,轨道镶则要求开槽深度与石腰厚度匹配,常见于排戒和手镯。
做珠宝加工时选哪种,先看石料物性,再看佩戴场景——日常佩戴的戒指,包镶和逼镶的返修率明显低于高爪位设计。
二、技术要点:从开槽到抛光的硬指标
镶嵌质量的分水岭,往往在几个看不见的公差上。以钉镶为例,钉位钻孔的深度一般控制在石腰以下0.1-0.2mm,钉头直径约为孔径的1.2倍,这样压钉后才有足够包覆力。逼镶开槽则要先用激光或线切割预开,再用铣刀精修,槽壁垂直度偏差超过0.03mm,石头就会松动。
另一个容易被忽略的环节是镶口预处理。18K金和铂金在退火状态下的延展性差异明显,铂金镶口压钉时需要更大的压力但回弹小,而18K金回弹明显,压钉后要复检一遍。抛光阶段,超声波清洗时间控制在3-5分钟,过长会松动已经压好的钉位——这个细节不少小作坊会踩坑。
实操中的三条经验
- 主石超过1ct的爪镶,爪根厚度不低于0.8mm,避免佩戴中变形。
- 群镶碎钻统一过筛,直径公差控制在0.02mm内,否则高低不平影响反光。
- 镶嵌完成后必须做拉拔测试或轻敲复检,尤其是逼镶和轨道镶。
三、工艺数据对比与选择参考
把几种主流工艺放在一起看,差异会更直观。以下数据来自我们车间近两年的返修统计和工艺参数记录:
- 牢固度:包镶 > 逼镶 > 爪镶 > 钉镶(碎钻群镶需定期检查)
- 进光表现:爪镶 > 钉镶 > 逼镶 > 包镶
- 典型返修率:包镶约2%,逼镶约4%,爪镶约6%,钉镶群镶约8%(多为钉位松动)
- 单件工时:包镶与逼镶偏高,爪镶中等,钉镶按石数累加
这组数据对东莞首饰定制客户挺有参考价值:追求牢固选包镶,追求火彩选爪镶,追求线条感选逼镶,碎钻铺陈则接受一定的定期维护成本。
镶嵌工艺没有绝对优劣,关键是石料物性、设计意图和佩戴习惯三者对齐。做首饰加工这行,工艺参数差之毫厘,成品体验谬以千里。匠心阁在凤岗做镶嵌定制这些年,习惯在开料前先把石料和镶口方案过一遍,把公差和后期维护讲在前面,比事后返修省心得多。有具体石料或图纸的,欢迎拿来一起评估工艺路线。