东莞首饰加工厂技术解析:珠宝镶嵌工艺的精度控制与流程规范
日期:2026-10-22
标签:首饰加工,珠宝加工,镶嵌定制,东莞首饰
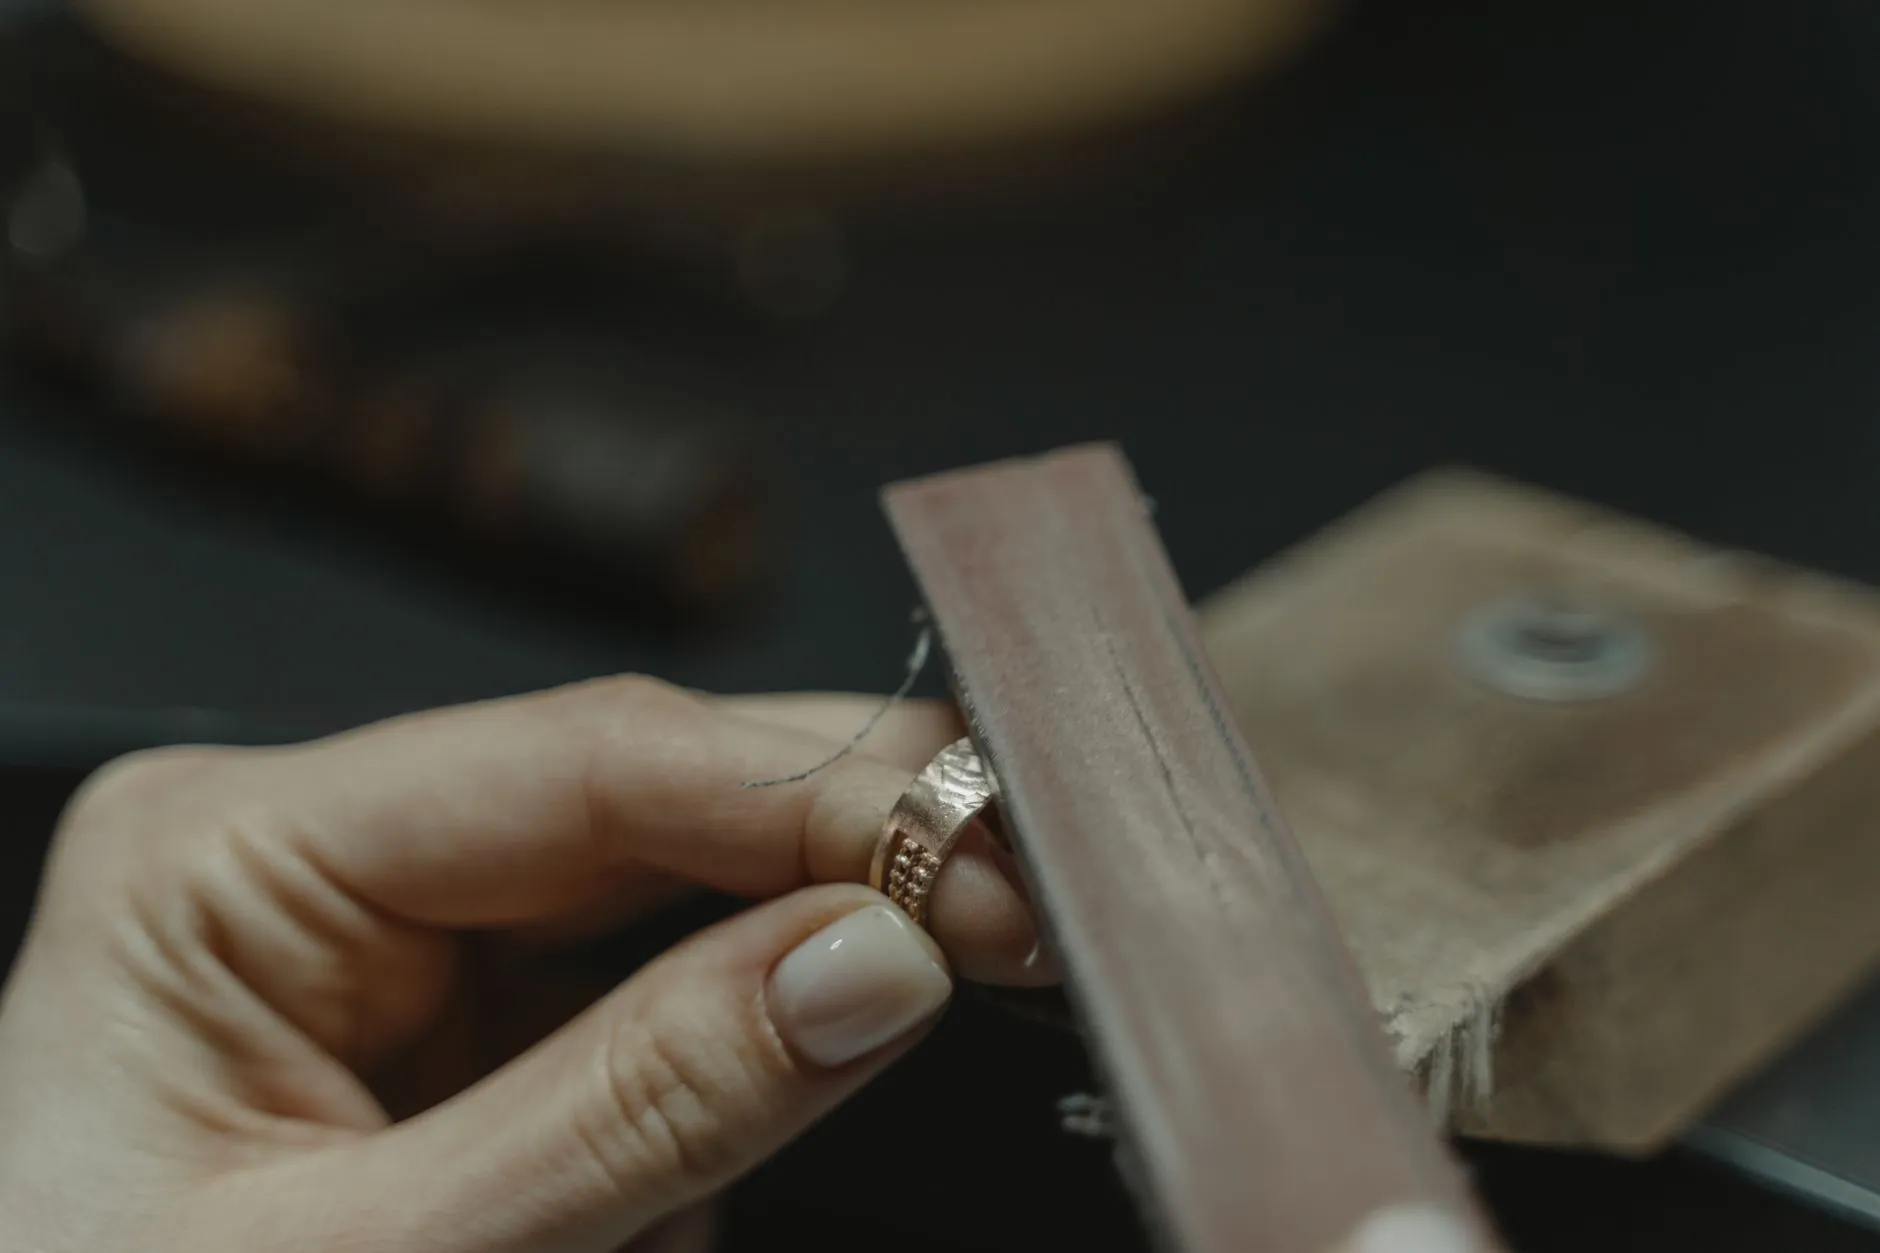
一枚戒指从设计图到成品,镶嵌环节的误差往往以百分之一毫米计。许多客户在咨询首饰加工时都会问:同样的款式,为什么不同工厂做出来的牢固度和火彩差异明显?答案藏在镶嵌工艺的精度控制与流程规范里。作为扎根东莞的加工从业者,我们深知这一环节对成品品质的决定性影响。
行业现状:精度差距从何而来
目前珠宝加工行业在镶嵌环节的自动化程度仍然有限,爪镶、包镶、微镶等主流工艺高度依赖执模师傅的手感与经验。部分小型作坊缺乏标准化石位检测流程,导致镶口公差控制在±0.05mm以上的情况并不少见,成品容易出现松动、露边或宝石倾斜。而规范的东莞首饰加工企业,会将石位公差压缩到±0.02mm以内,并在每道工序后设置检验节点。
核心技术:精度控制的三个支点
镶嵌精度的稳定输出,离不开三个技术支点的配合:
- 石位预检:借助放大镜与显微测量,逐颗核对宝石尺寸与镶口匹配度,误差超标即返修执模;
- 爪位力学设计:依据宝石硬度与台面比例调整爪粗与爪距,保证夹持力的同时不遮挡火彩;
- 微镶分区作业:将大面积微镶拆分为若干小区块,逐区固定并即时检查平整度,避免累积偏差。
在镶嵌定制项目中,这三项控制点还需结合客户提供的宝石实物进行动态调整,而非套用固定参数。
实践方法:流程规范如何落地
规范的镶嵌流程通常按“收石登记—石位复检—试镶—正式镶嵌—牢固度测试—抛光清洗”推进,每一步都留有书面记录。牢固度测试采用轻敲与拉力抽检相结合的方式,抽检比例建议不低于30%。对于异形石与群镶款式,试镶环节尤其不能省略,它是发现镶口偏差的最后一道关口。
这些规范看似繁琐,却能显著降低返工率——据我们车间统计,执行标准流程后镶嵌返修率可下降约四成。对于承接首饰加工订单的工厂而言,流程规范不是成本负担,而是品质与交期的双重保障。随着消费端对镶嵌细节的要求持续提高,精度控制能力正成为东莞首饰加工企业核心竞争力的重要组成部分。