东莞首饰加工中的珠宝镶嵌工艺技术要点解析
一件珠宝的价值,往往在镶嵌环节被真正"锁住"。在东莞首饰行业摸爬滚打多年,我见过太多客户拿着设计图来,却在镶嵌工艺上卡了壳——爪镶偏位、包边压石、微镶掉钻,这些问题背后其实都是技术要点没吃透。珠宝镶嵌远不是"把石头固定住"这么简单,它直接决定成品的牢固度、火彩表现和佩戴寿命。下面结合我们在一线首饰加工中的实操经验,拆解几个关键技术环节。
一、镶嵌方式的选择决定成品气质
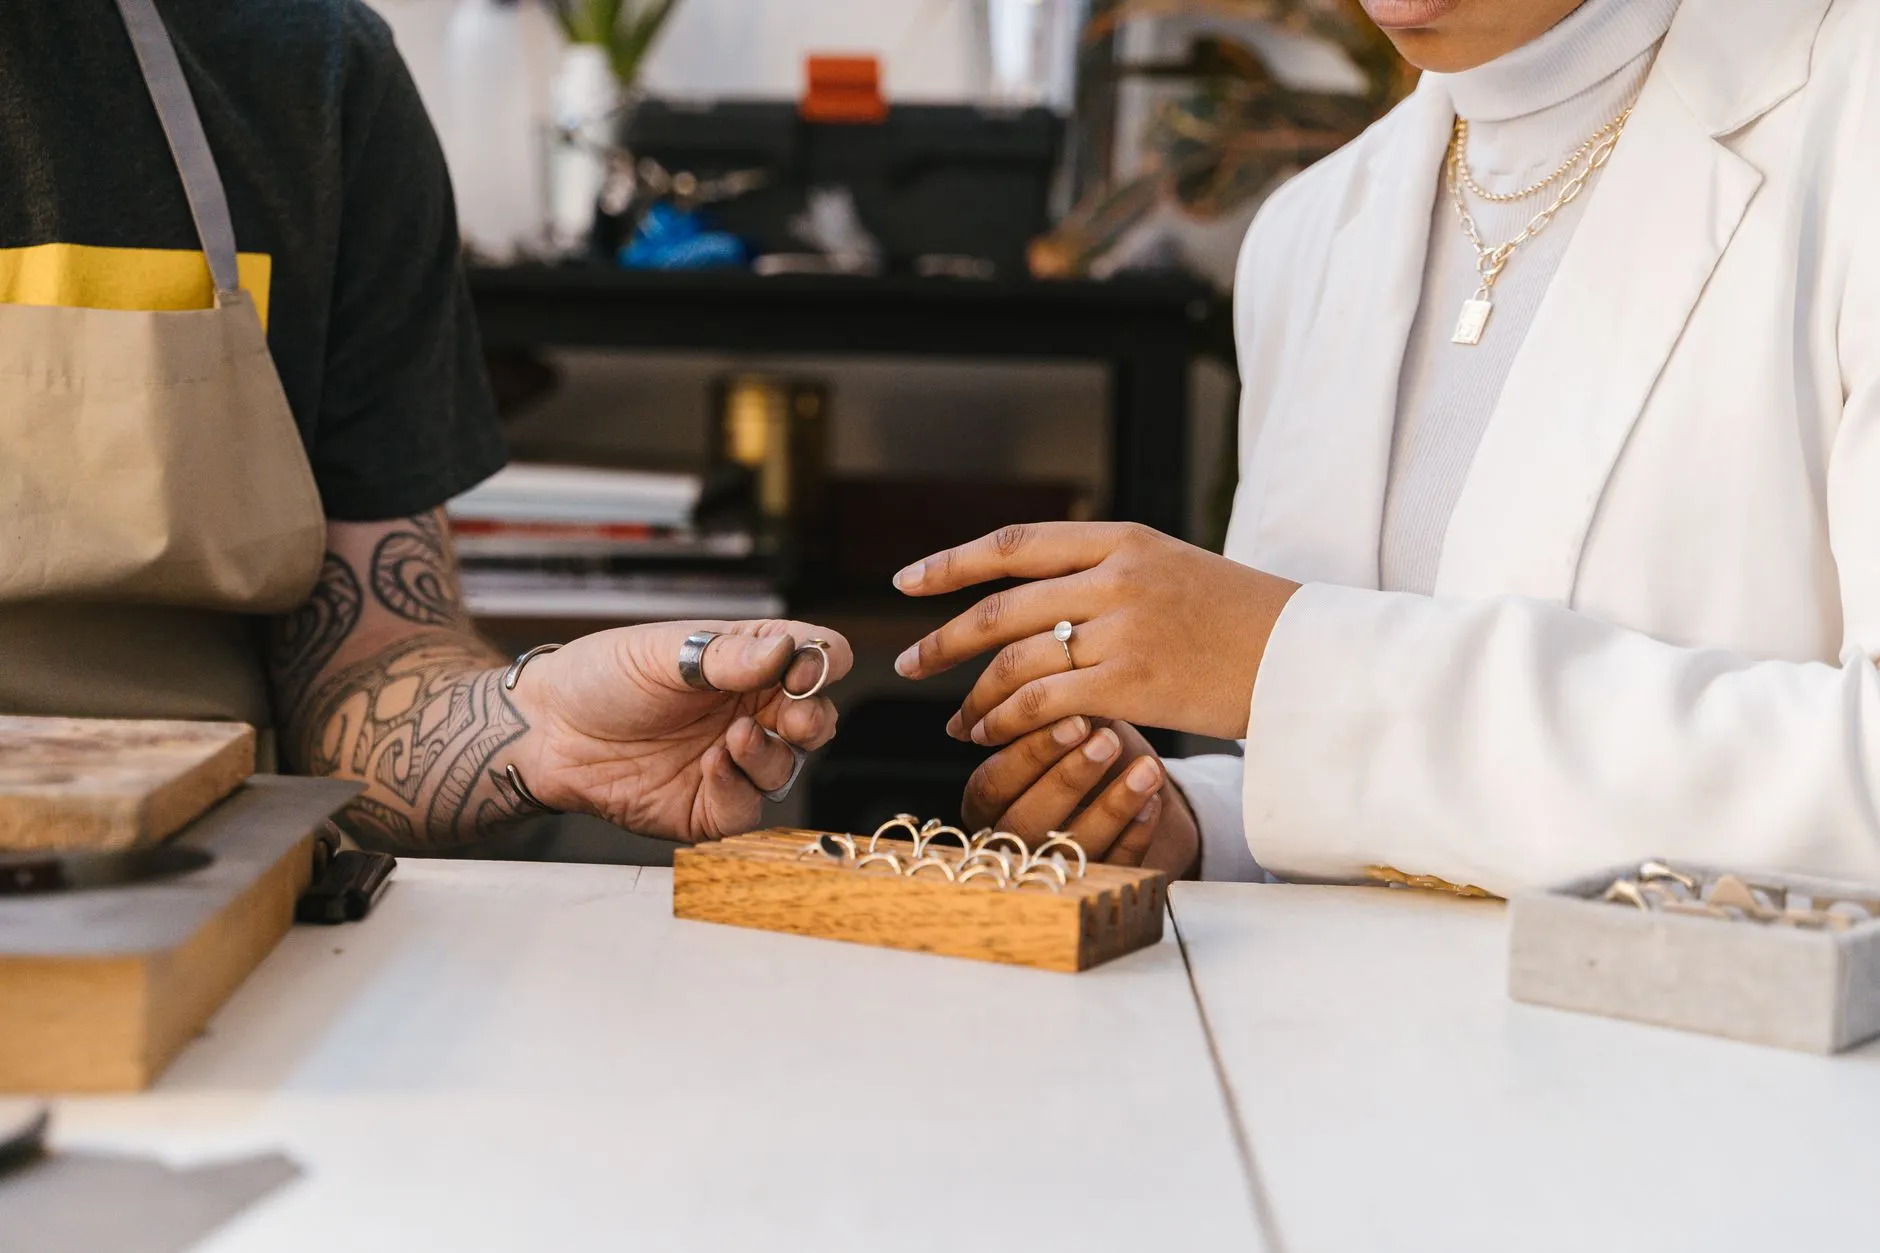
不同镶嵌方式对应不同的结构逻辑和适用场景,选错方式,再好的主石也出不了效果。常见几类:
- 爪镶:进光量大、火彩突出,适合单颗主石,但爪位数量和粗细需按石重匹配,1克拉以上通常用四爪或六爪,爪粗控制在0.6–0.9mm之间。
- 包镶:金属边包裹石腰,牢固度最高,适合弧面石或易损宝石,但会牺牲部分进光,包边厚度一般留0.8–1.2mm。
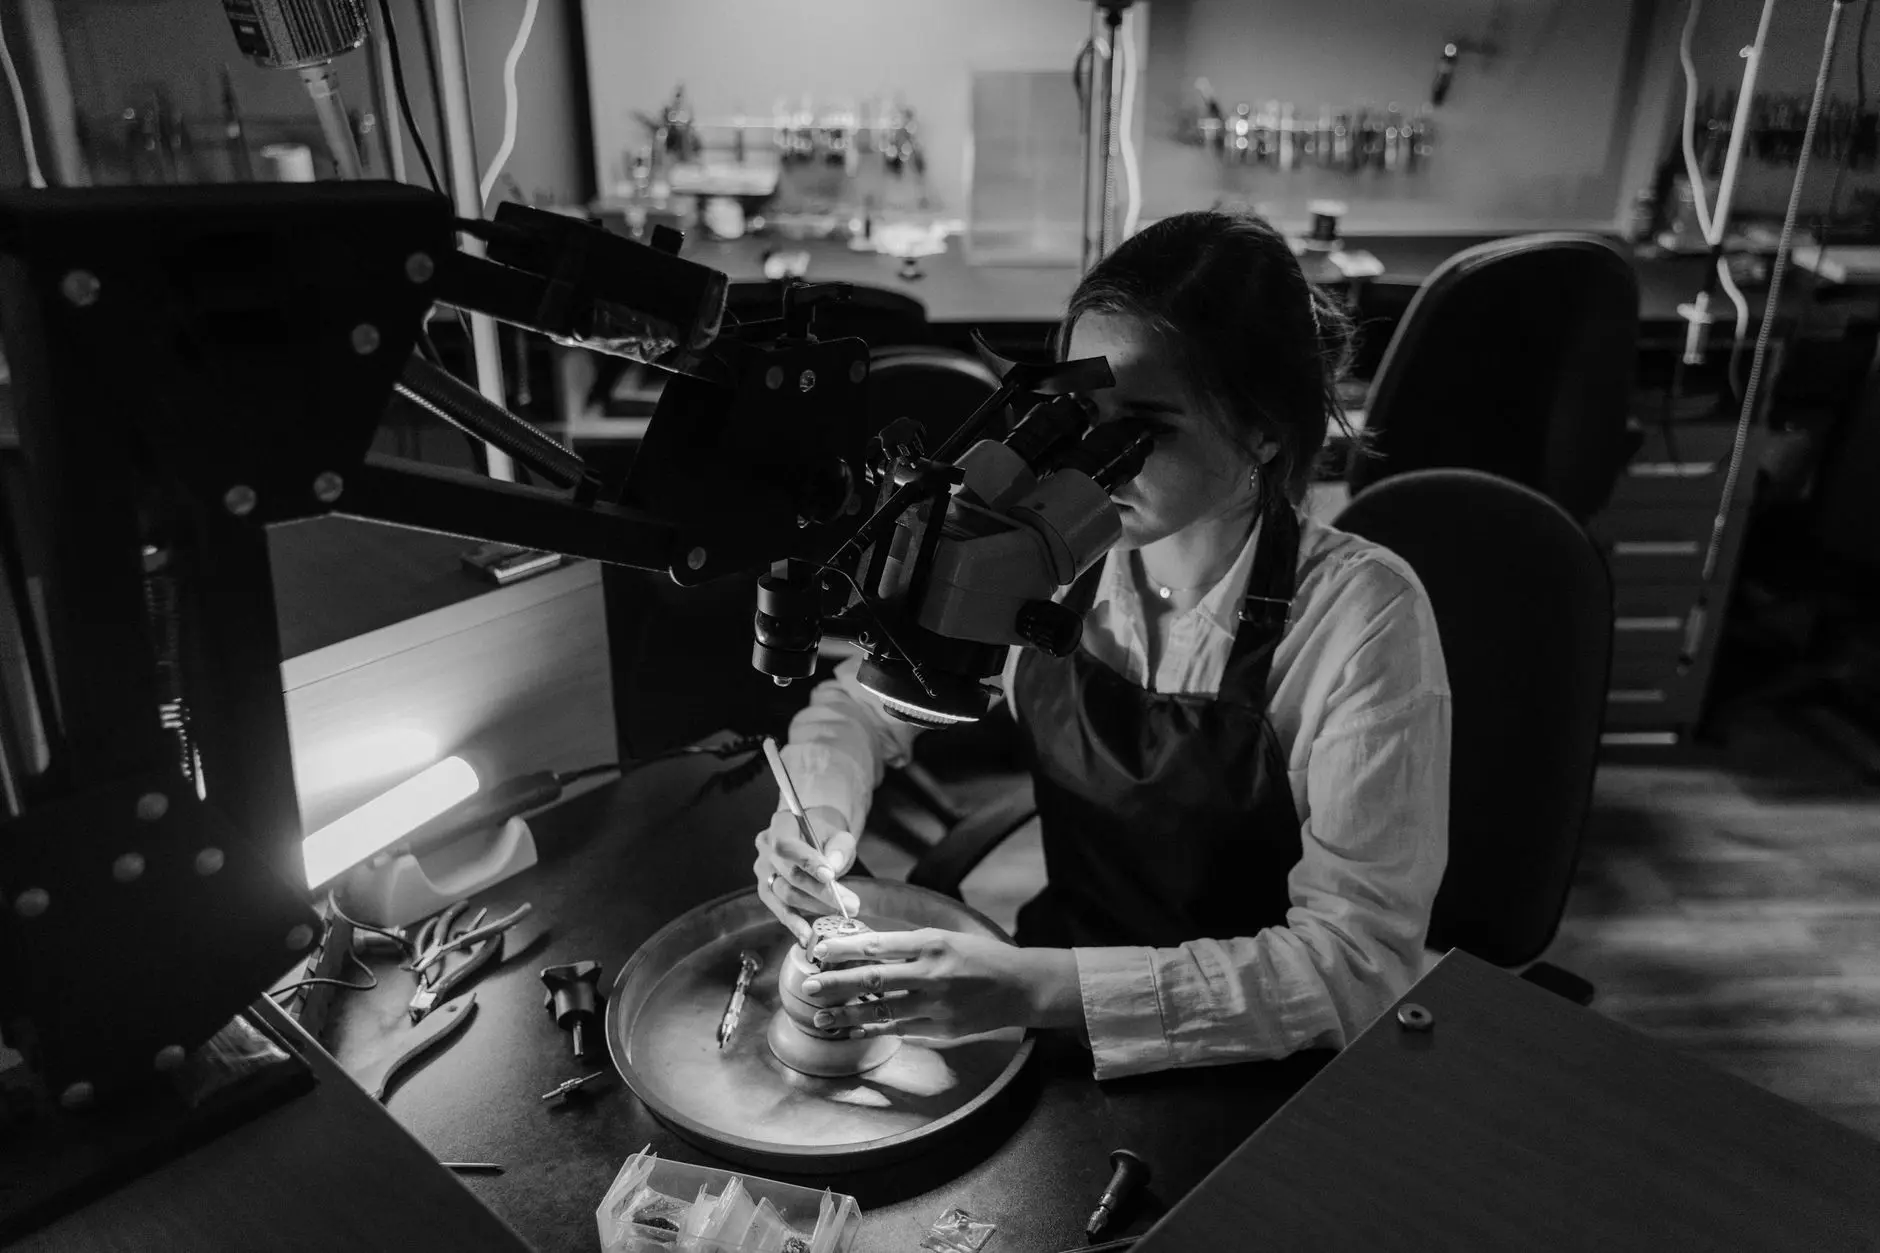
- 微镶:多用于群镶副石,单颗0.8–1.5mm,靠显微镜下逐颗钉镶,对珠宝加工的精度要求极高。
- 轨道镶/迫镶:适合排钻,石与石之间缝隙均匀度是成败关键。
实际操作中,镶嵌定制方案往往需要组合使用,比如主石爪镶配副石微镶,既保火彩又控成本。
二、石位精度与金属收缩补偿
这是很多新手工厂容易忽略的环节。失蜡铸造后金属会有约0.3%–0.5%的收缩,石位孔径如果按成品尺寸直接开,铸出来就会偏小,导致宝石压不进去或强行敲入崩边。我们的做法是在蜡模阶段预留收缩余量,并在镶口内壁做0.05mm左右的倒角,方便宝石落位。东莞首饰加工中批量订单尤其要注意这一点,单件手工修配可以补救,量产时误差会被放大。
另一个细节是钉头角度。微镶钉头通常做45°–60°斜角,角度太陡容易在压钉时打滑伤石,太平则咬合不牢。这需要镶石师傅有稳定的手感和一致的力度控制。
三、一个真实的返修案例
去年一位客户送来一批18K金群镶戒指做镶嵌定制,反馈佩戴两个月后副石陆续脱落。拆检发现,问题不在钉镶手法,而在石位底部没有做托底支撑——副石下方是空腔,长期受力后金属疲劳变形,钉头松动。我们重新在石底加了一层0.3mm的托片,并对所有钉头做了二次压固,返修后至今无脱落反馈。这类问题说明,镶嵌工艺的牢固性要从结构设计阶段就考虑,而不是事后补救。
类似的还有包镶弧面石时包边与石腰的贴合度,间隙超过0.1mm就容易藏污、松动,需要镶口按石形逐颗修配。
四、趋势与执行建议
当下东莞首饰市场对轻奢群镶和异形石镶嵌的需求明显上升,异形石(马眼、水滴、祖母绿切割)的镶口修配更依赖手工,标准化模具难以覆盖。给同行的参考是:建立石位公差标准表,把常见石形、石重的镶口尺寸、钉头参数固化下来,既能提升珠宝加工的一致性,也方便新人上手。镶嵌这门手艺,精度靠标准,效果靠手感,两者缺一不可。