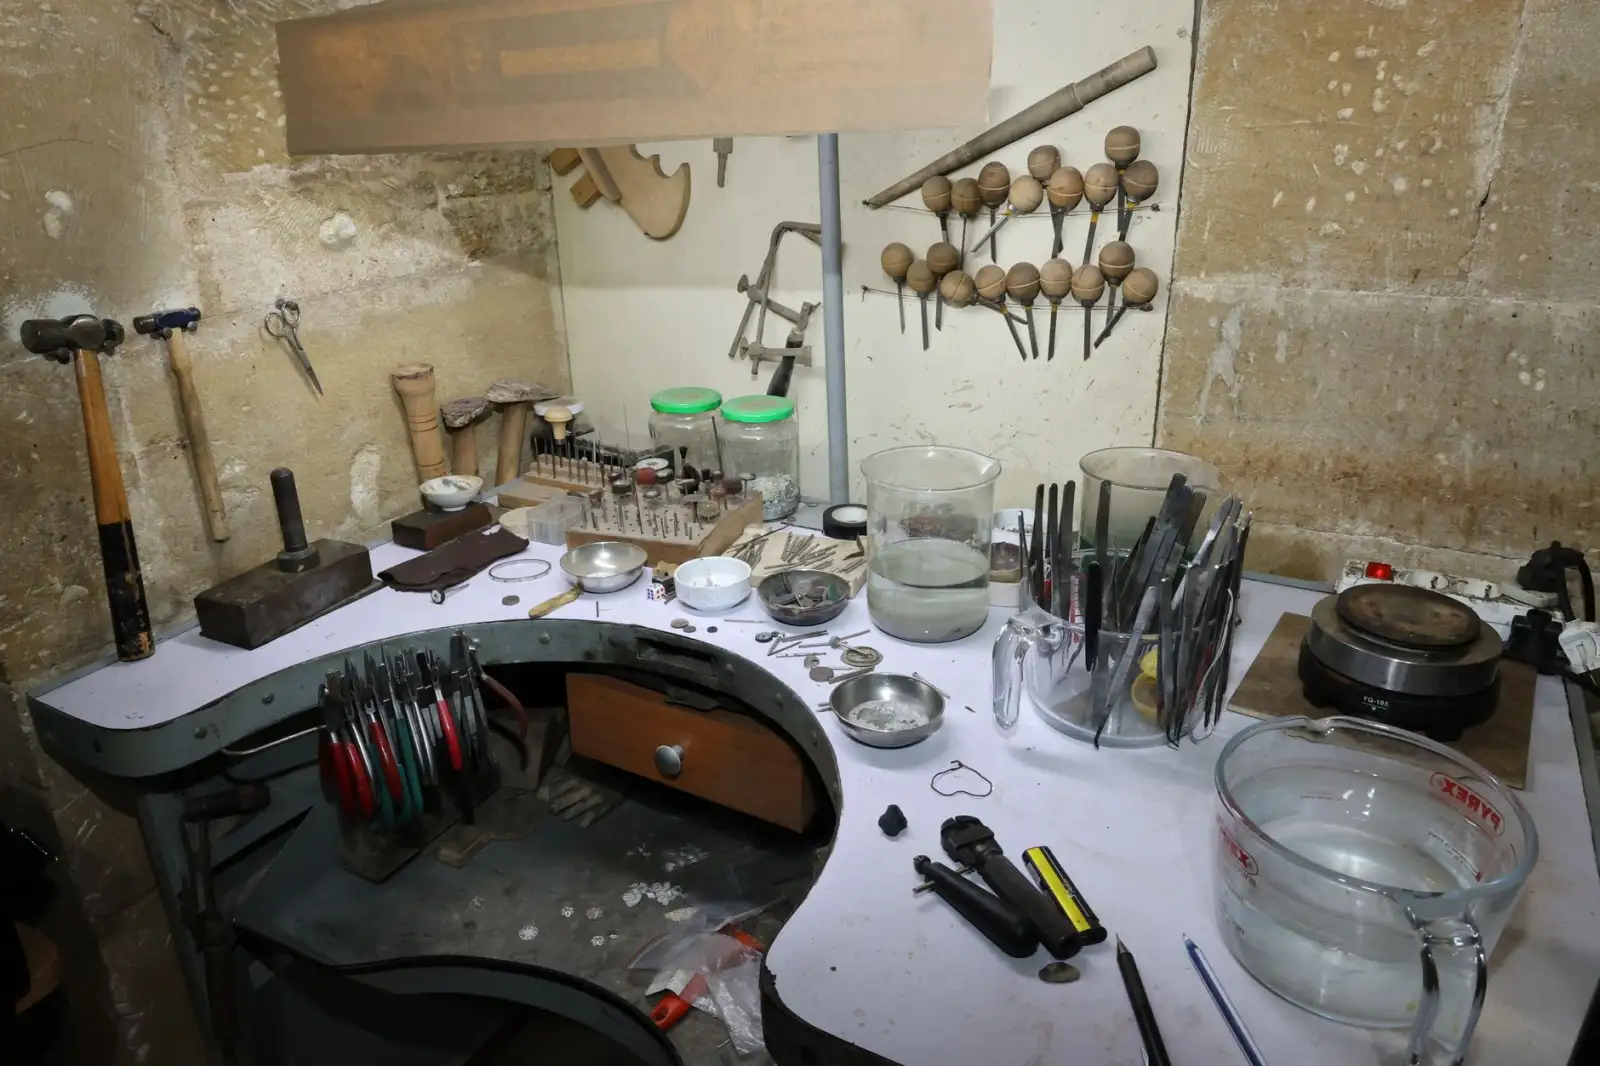
东莞首饰加工工艺解析:珠宝镶嵌定制的技术要点与流程说明
一件珠宝从设计图到成品,镶嵌环节往往决定了它最终呈现的质感与牢固度。在东莞首饰加工的产业带里,镶嵌定制既是技术活,也是经验活——同样的爪镶,师傅对镶爪粗细、角度、收口的处理差异,会直接影响宝石的稳固性与火彩表现。下面从工艺原理、流程节点和常见问题几个维度,拆解珠宝镶嵌定制的技术要点。
镶嵌方式的选择逻辑
镶嵌定制并非越复杂越好,而是要根据宝石的硬度、尺寸、形状和佩戴场景来匹配工艺。常见方式包括:
- 爪镶:进光量大,适合刻面宝石,四爪、六爪需根据石重调整镶爪直径,通常0.8mm–1.2mm为常用区间;
- 包镶:金属边包裹腰部,对脆性宝石(如祖母绿、欧泊)保护性更好,但要求石腰厚度均匀;
- 轨道镶/密镶:适合小颗粒配石,关键在于开槽深度与石径的公差控制,误差超过0.05mm就容易出现松动或崩边。
在东莞首饰加工的实际生产中,异形石(马眼、水滴、心形)的镶嵌往往需要先做蜡模或树脂模试镶,确认镶口贴合度后再进入金工环节,这一步能显著降低返工率。
从起版到抛光的核心流程
镶嵌定制的标准流程大致分为起版、执模、镶石、抛光与质检五个阶段,每个阶段都有明确的技术卡点。
- 起版:根据设计图制作银版或3D打印树脂版,重点核对镶口尺寸与石位角度,留出约3%–5%的收缩余量;
- 执模:锉修铸件毛边,用游标卡尺逐点校验镶口内径,确保石台与镶口面平行;
- 镶石:先配石后落石,爪镶需用推爪刀分步收爪,避免一次性用力导致镶爪断裂;密镶则按先中心后外围的顺序逐颗压实;
- 抛光:镶口周边用微细抛光针处理,避免高速抛磨震动造成松石;
- 质检:用10倍放大镜逐颗检查石位、爪头收口和金属边完整性。
这套流程在珠宝加工中属于基础规范,但真正拉开品质差距的是执模与镶石之间的配合精度,以及师傅对每颗配石的手感判断。
容易忽略的细节与注意事项
镶嵌定制中最常见的问题不是工艺本身,而是前期沟通与数据核对不到位。宝石的实际尺寸与标称值常有0.02mm–0.1mm的偏差,落石前必须逐颗实测。另外,18K金与足金的硬度差异较大,足金镶爪容易变形,建议优先选用18K金或铂金作为镶口材质。东莞首饰产业链配套完整,电镀、激光焊接、微镶等工序可就近完成,但跨工序流转时务必做好石位保护,避免运输震动导致松石。
问:密镶小钻出现高低不齐是什么原因?
答:多因开槽深度不一致或压石力度不均,建议使用定深铣刀并配合放大镜逐颗校准。问:爪镶收爪后宝石还能转动吗?答:轻微转动属正常公差,若明显晃动说明爪头未压实或镶口偏大,需重新收爪。
镶嵌定制的技术门槛,说到底是对尺寸、力度和顺序的把控。无论是单件定制还是批量首饰加工,把起版数据做准、把执模精度守住、把落石顺序理清,成品的牢固度与美观度就有了基本保障。对于追求细节的珠宝加工需求,选择有实操经验的加工团队,比单纯比较报价更有意义。