东莞珠宝镶嵌工艺的发展趋势与技术创新
当一件珠宝首饰的金属托架上,宝石出现松动、偏位甚至脱落时,问题往往出在镶嵌环节。在珠宝加工领域,镶嵌工艺直接决定了成品的耐久度与视觉表现力。许多客户在追求个性定制时,常常困惑于如何平衡设计美感与结构稳定性,这正是行业持续迭代的核心驱动力。
东莞珠宝镶嵌的工艺变迁与现状
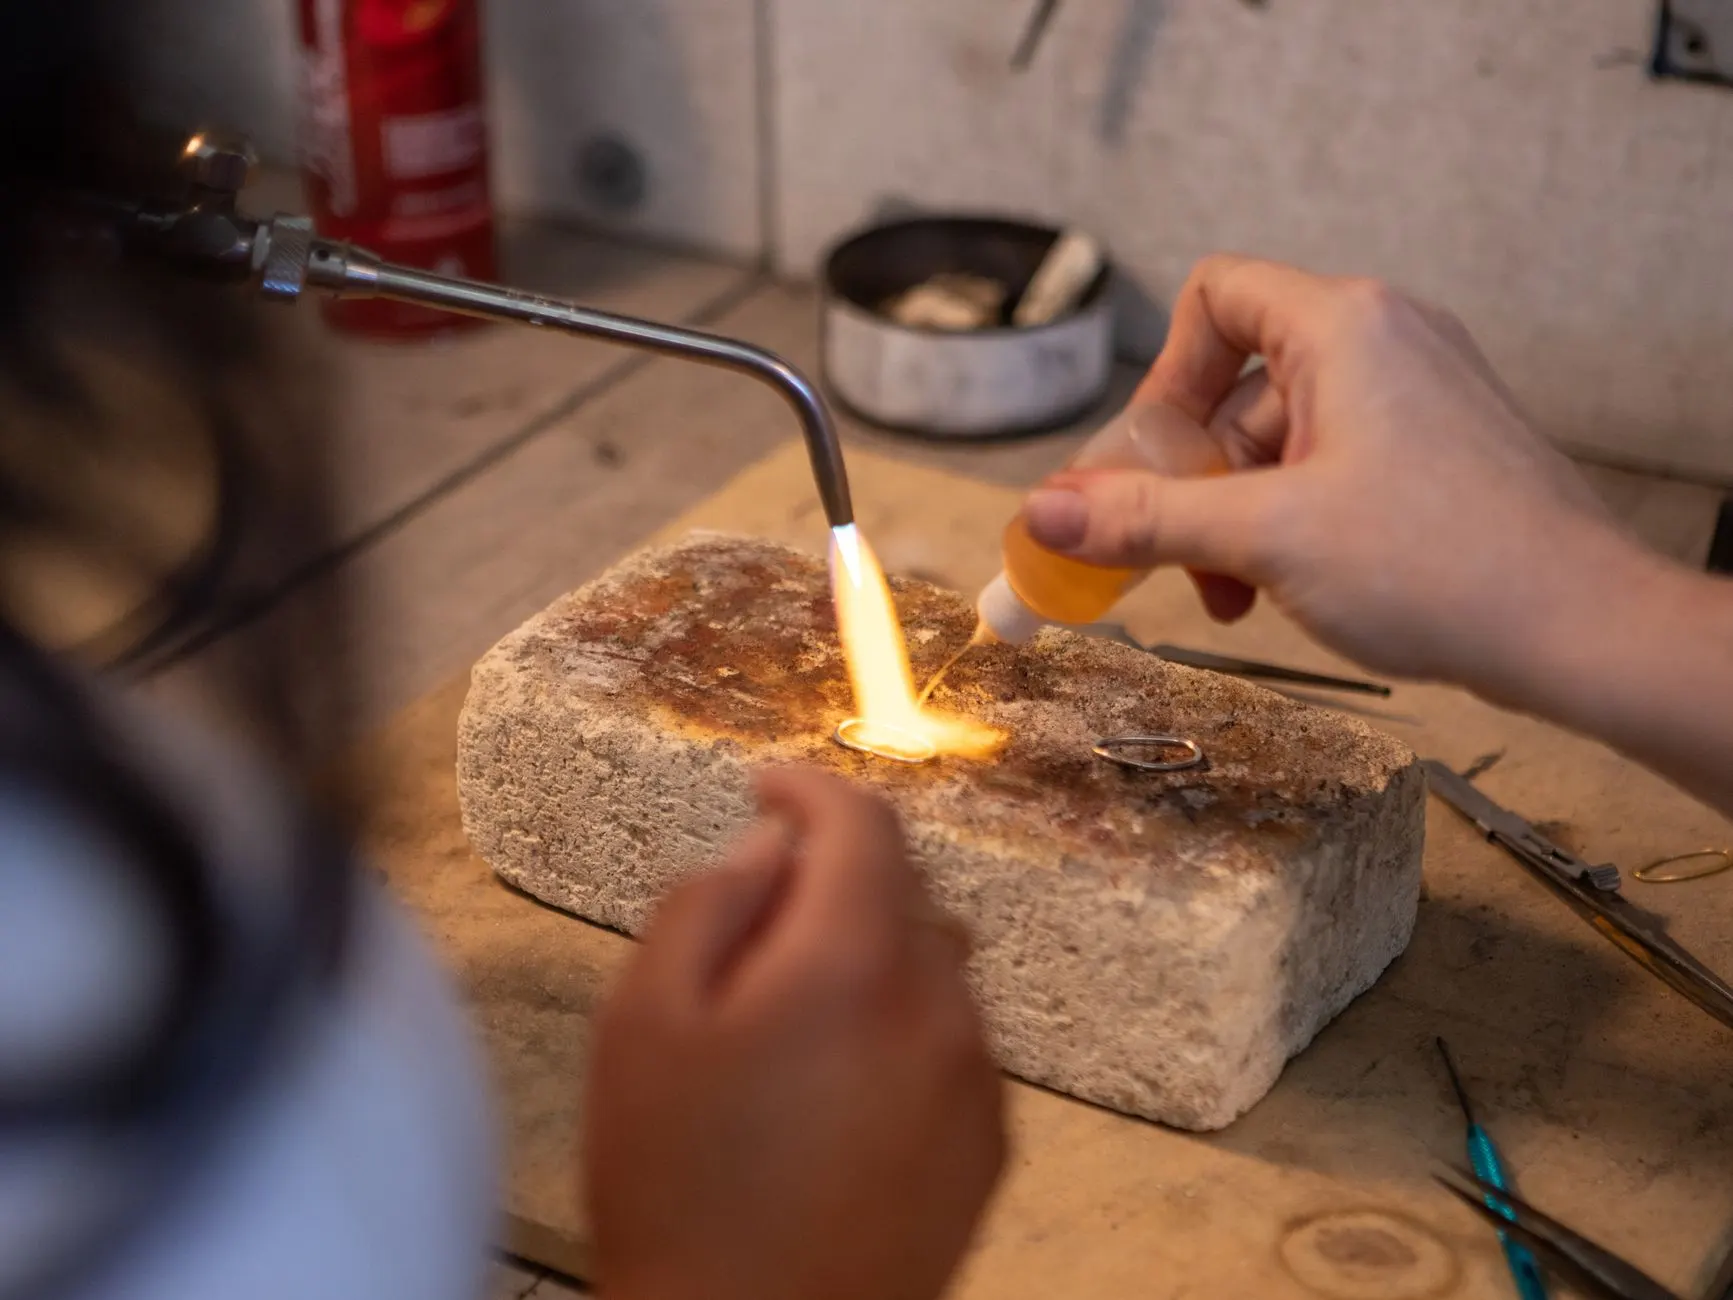
回顾过去十年,东莞首饰加工产业经历了从传统手工到半机械化的转型。早年依赖老师傅的“手感”与“眼力”,工差往往在0.1毫米以上,导致宝石受力不均。如今,以东莞市凤岗匠心阁首饰加工店为代表的专业机构,已将微镶精度稳定控制在0.03毫米以内。行业整体呈现两极分化:一方面,低端市场仍以快消品为主,采用简易爪镶,成本低但寿命短;另一方面,高端定制领域对复杂工艺如轨道镶、微钉镶的需求激增,这要求珠宝加工企业必须具备精密铸造与显微操作能力。
三大核心技术推动镶嵌定制升级
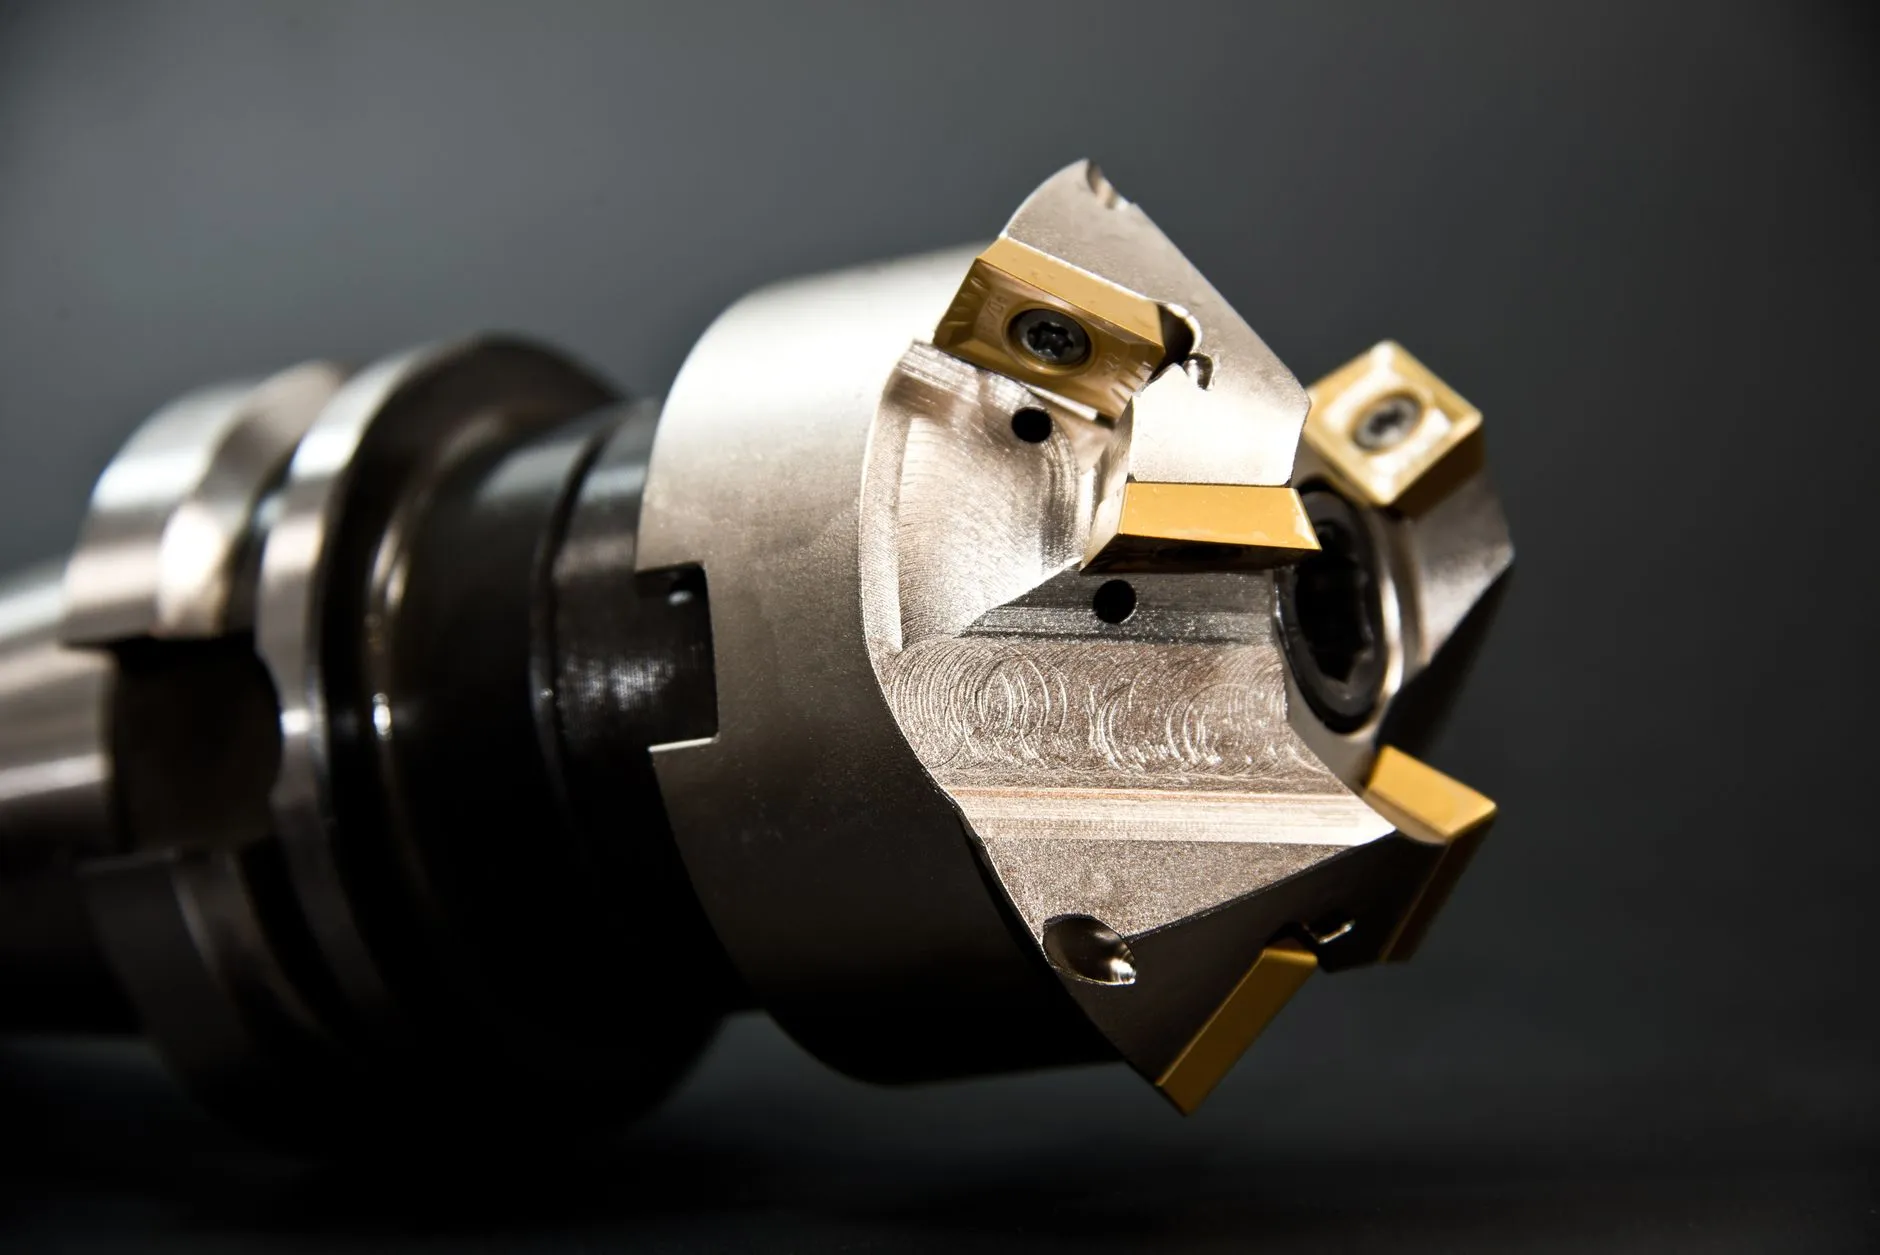
第一,3D打印蜡模与失蜡铸造的融合。传统手工雕蜡效率低下,而数字化建模(如Rhino+ZBrush)可生成复杂曲面结构,再通过高精度树脂打印出蜡模,大幅减少修模时间。对于多石镶嵌,这项技术能确保每个镶口的深度与角度一致,避免后期调校。第二,激光焊接与局部退火。在修复或组装细金部件时,传统明火焊接易损伤宝石或导致金属变形。激光焊的热影响区仅0.2毫米,特别适合铂金与18K金的微连接,这对镶嵌定制至关重要。第三,CNC车铣复合加工。用于制作标准规格的底座与卡槽,尤其针对圆形、椭圆形宝石,其同心度误差可低于0.01毫米,显著提升成品率。
如何选择适合的镶嵌定制方案?
面对市场上琳琅满目的工艺宣传,客户应从三个维度进行甄别:
- 宝石特性:硬度低于7(如欧泊、祖母绿)的宝石,应优先选择包镶或半包镶,避免使用强应力爪镶;硬度高于8(如钻石、红宝石)则可尝试更复杂的夹镶或张力镶。
- 金属延展性:铂金比18K金更软,若采用细爪设计,建议增加爪的厚度或数量,防止长期佩戴后变形。
- 佩戴场景:日常通勤首饰需加强爪的抛光与圆角处理,减少勾挂风险;而婚戒类高频率佩戴品,建议选用封闭式底托,防止灰尘堆积导致宝石光泽减弱。
值得注意的是,一些东莞首饰加工厂会提供“镶嵌牢度测试”报告,通过模拟72小时振动与冲击,量化评估结构的可靠性。这类数据远比口头承诺更有说服力。
东莞首饰加工的未来应用前景
随着消费升级,个性化定制不再是少数人的专利。在东莞,越来越多的设计师与加工厂合作,将珐琅彩绘、木纹金等工艺与镶嵌技术结合。例如,在钛金属基底上镶嵌异形切割宝石,利用钛的轻质与亲肤特性,打造大体积却低负重的艺术首饰。同时,智能制造(如AI排石算法)正在渗透进珠宝加工环节,能自动优化多石镶嵌的排列密度与角度,减少材料浪费。可以预见,首饰加工与珠宝加工的边界将进一步模糊,镶嵌定制将朝着更高效、更精密、更具艺术表现力的方向演进。对于东莞首饰产业而言,这既是挑战,也是重新定义行业标准的契机。