东莞首饰加工技艺升级:珠宝镶嵌定制中的精度控制要点
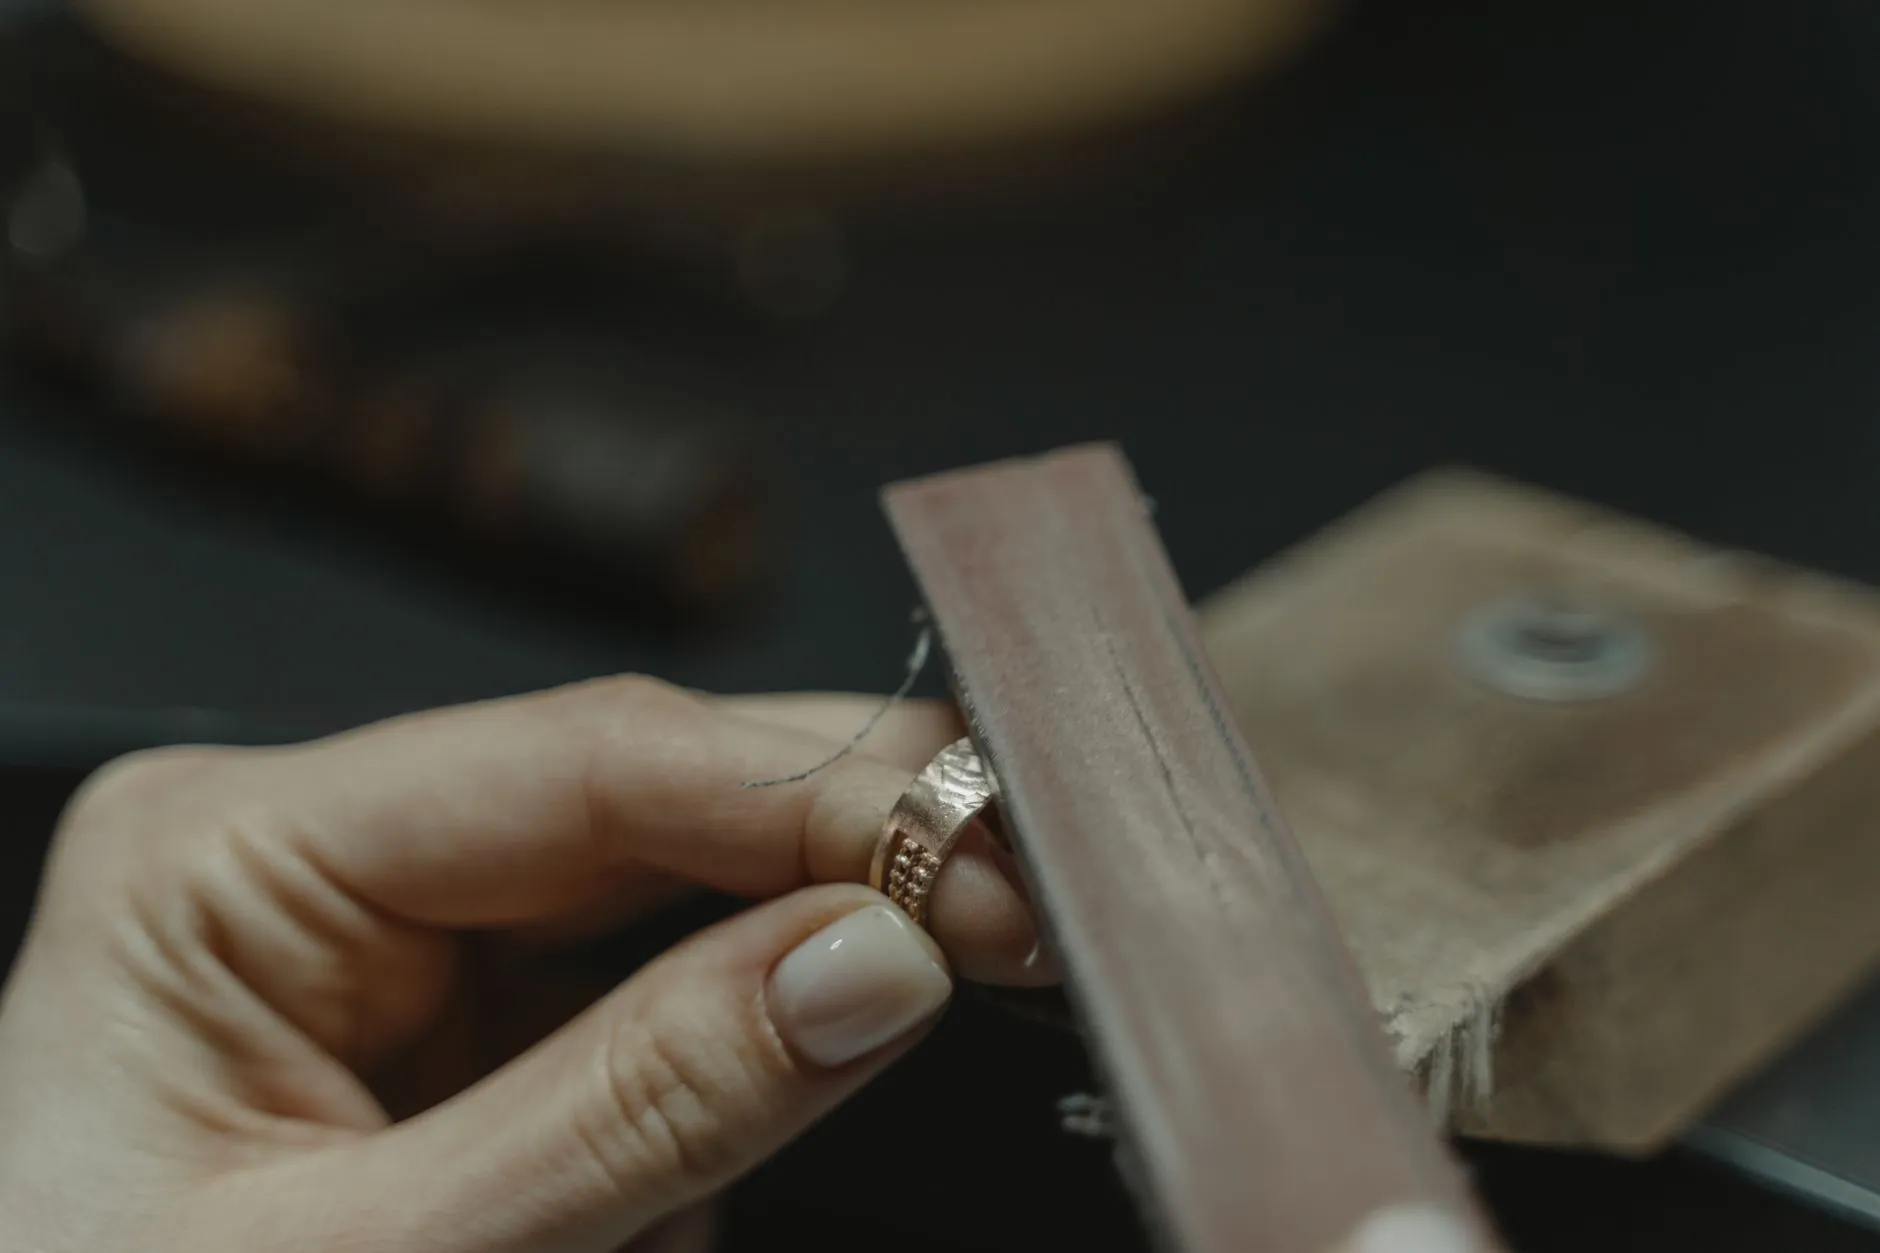
在东莞首饰加工圈子里,镶嵌定制向来是检验一家工坊硬实力的试金石。我们东莞市凤岗匠心阁首饰加工店在多年的珠宝加工实践中,深切体会到:精度控制不是一句口号,而是贯穿从蜡模到成品的每一道工序。
精度失之毫厘,成品谬以千里
很多客户拿着设计图找上门,最担心的就是镶嵌后宝石歪斜、爪钉松垮。实际上,珠宝加工中的精度控制,首先体现在**镶口与宝石尺寸的匹配度**上。以常见的圆形明亮式切割钻石为例,其直径公差通常在±0.02mm以内,而我们的镶嵌定制流程中,会使用电子千分尺对每一粒宝石进行三次不同角度的测量,取平均值作为加工基准。这个动作看似繁琐,却能有效避免因批次差异导致的镶口过紧或过松。
实操中的温度与应力平衡
在镶嵌定制环节,金属的延展性是一把双刃剑。东莞首饰加工环境湿度较高,尤其在夏季,18K金在执模后的应力释放若不充分,极易在镶嵌后产生反弹变形。我们的做法是:在车石位之前,将金属件放入150℃恒温箱中保温2小时,自然冷却后再进行下一步。这个「去应力退火」步骤,让后续的铲边、起钉更加稳定。
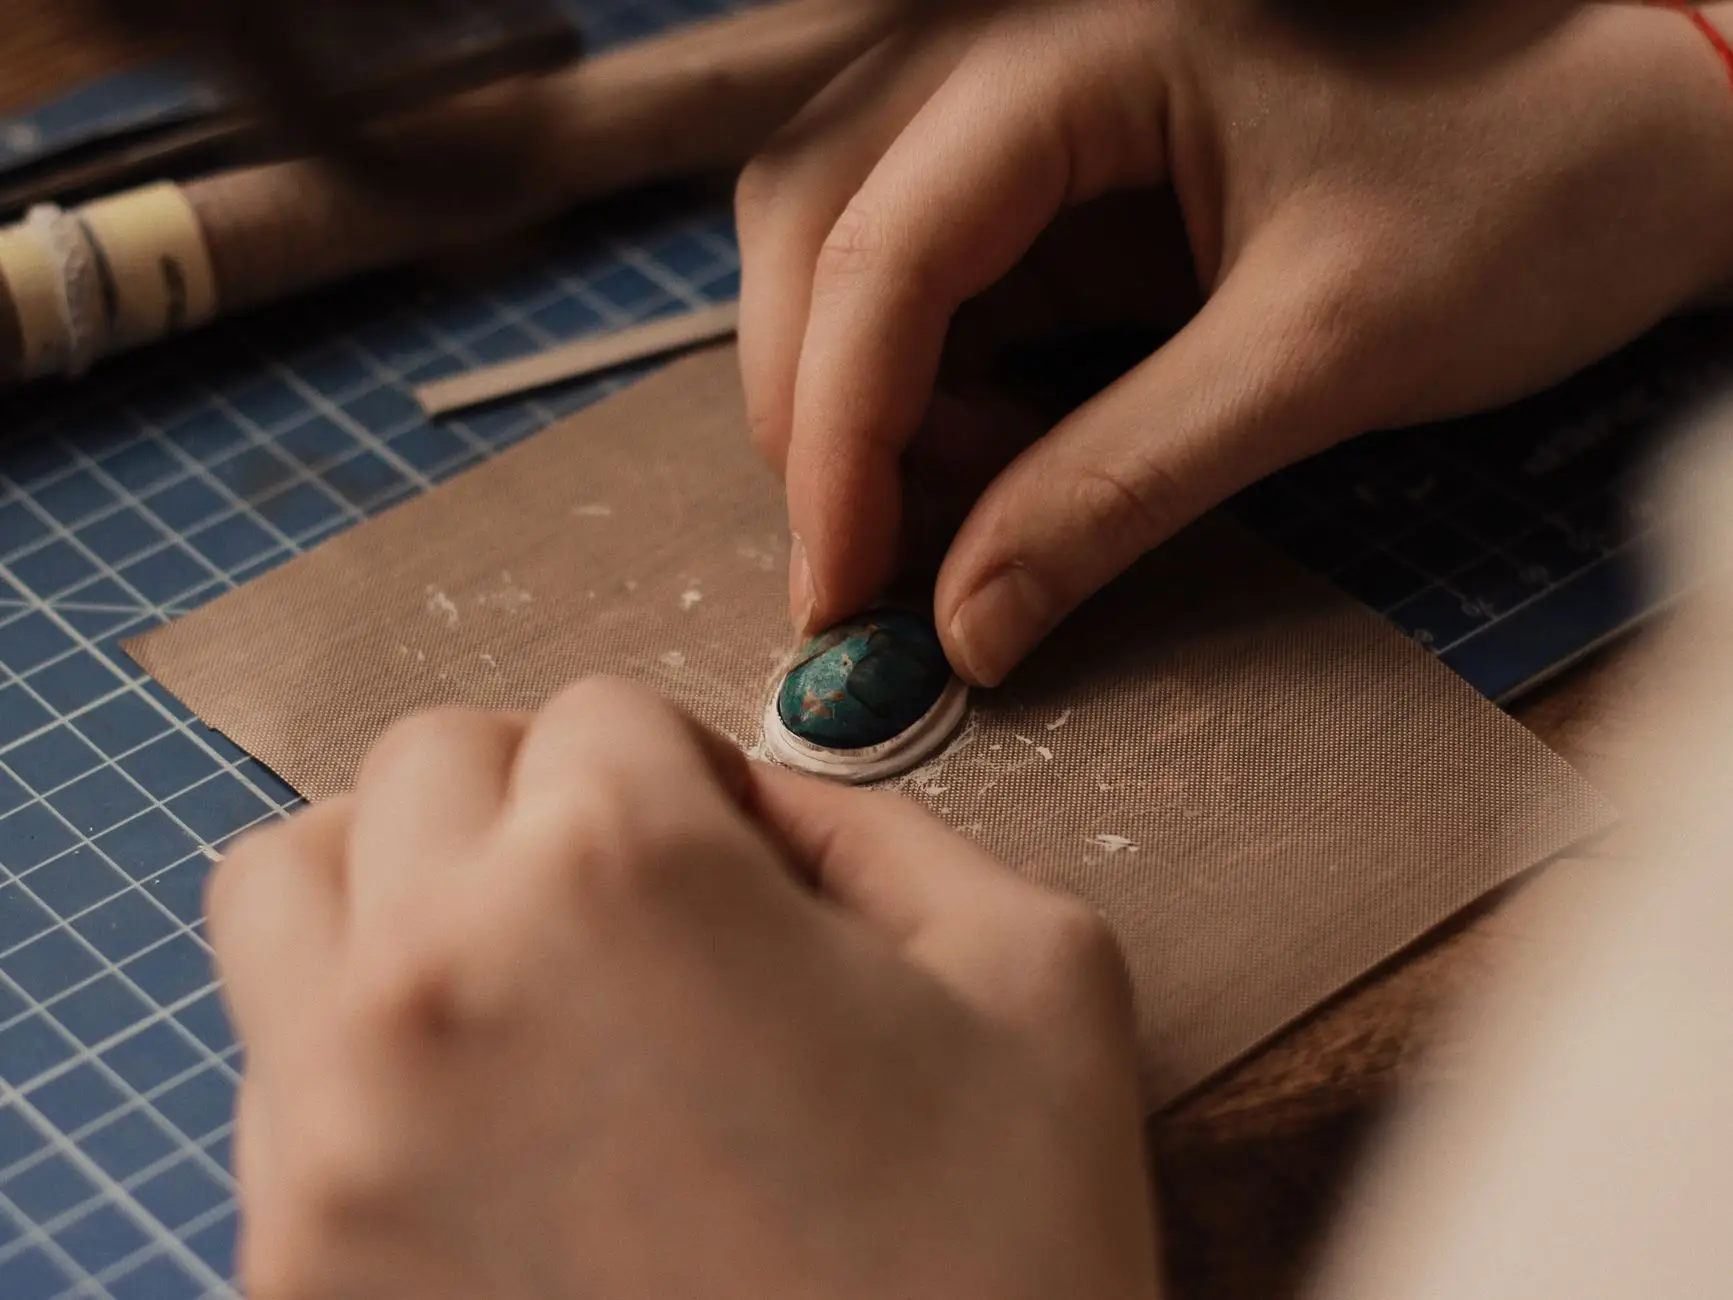
具体到镶嵌手法上,无论是虎爪镶还是微镶,**铲底深度必须控制在宝石直径的45%-55%之间**。铲浅了,宝石坐不稳;铲深了,底部透光率下降,火彩大打折扣。对于小于1.5mm的配石,我们建议采用激光点焊辅助定位,而非纯手工发力,这样能将石位偏差控制在0.05mm以内。
数据对比:传统手法与数字化辅助的差距
我们曾对店内近三年的镶嵌定制订单做过一次内部统计。在同等设计复杂度下,采用传统目测+手工锉修的批次,平均返工率为7.2%;而引入**数字显微镜辅助对位**和精密卡规校验后,返工率降至1.8%。别小看这5个百分点的差距,对于批量定制来说,意味着交期缩短了近三分之一。
- 石位同心度偏差:传统手法约±0.1mm,数字化辅助可控制在±0.03mm以内
- 爪钉高度一致性:传统手法约±0.08mm,数字化辅助可达±0.02mm
- 表面光洁度(Ra值):传统抛光后约0.4μm,精细研磨后可稳定在0.2μm以下
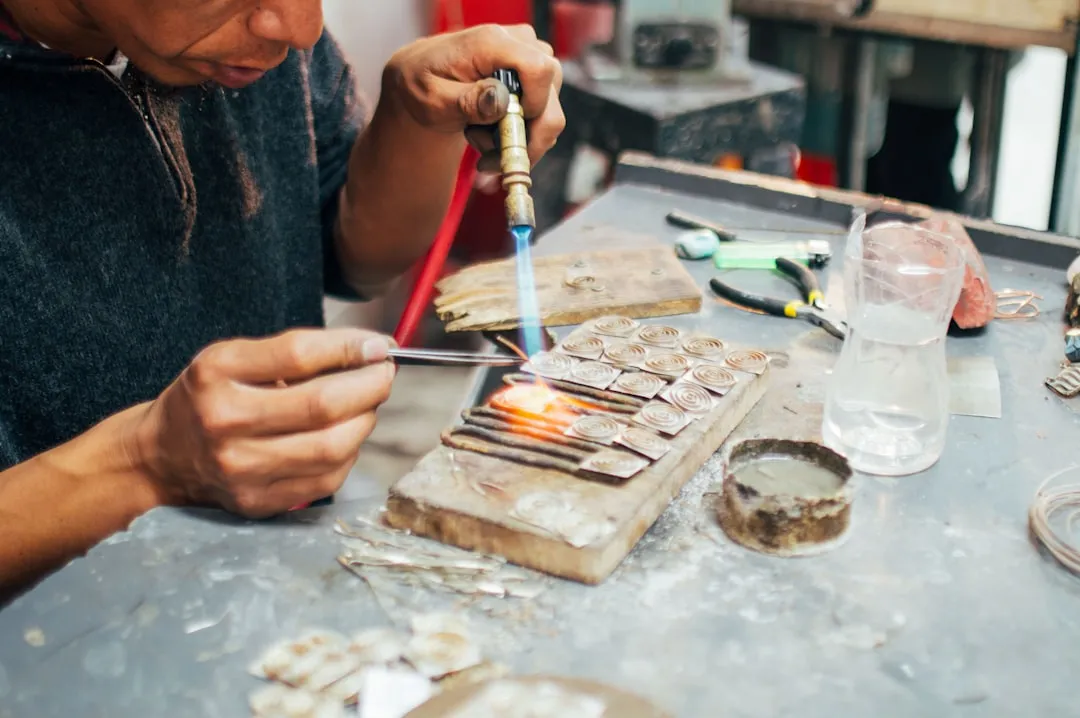
当然,数据只是参考,真正的珠宝加工高手懂得在机器与人手之间找到平衡。比如在铲边环节,机器永远无法替代技师对金属「吃刀感」的敏锐判断。这也是为什么我们始终坚持**核心镶嵌工序由从业十五年以上老师傅亲自操刀**,而把重复性高的倒角、粗磨交给精密设备。
东莞首饰加工的未来:精度与美感的统一
在东莞首饰这个竞争激烈的圈子里,我们见过太多只追求速度而牺牲细节的工坊。但镶嵌定制这门手艺,归根结底是**用极致的精度来释放宝石的光彩**。无论是批量出货还是孤品定制,把每一道工序的误差控制在头发丝的1/20以内,才是对客户信任最基本的尊重。
东莞市凤岗匠心阁首饰加工店始终相信,精度控制没有捷径,唯有对工具、材料与手感的持续打磨。下次您来店沟通方案时,不妨带上宝石实物,我们可以现场演示测量与试镶流程,让您亲眼见证精度如何转化为佩戴时的安心与闪耀。