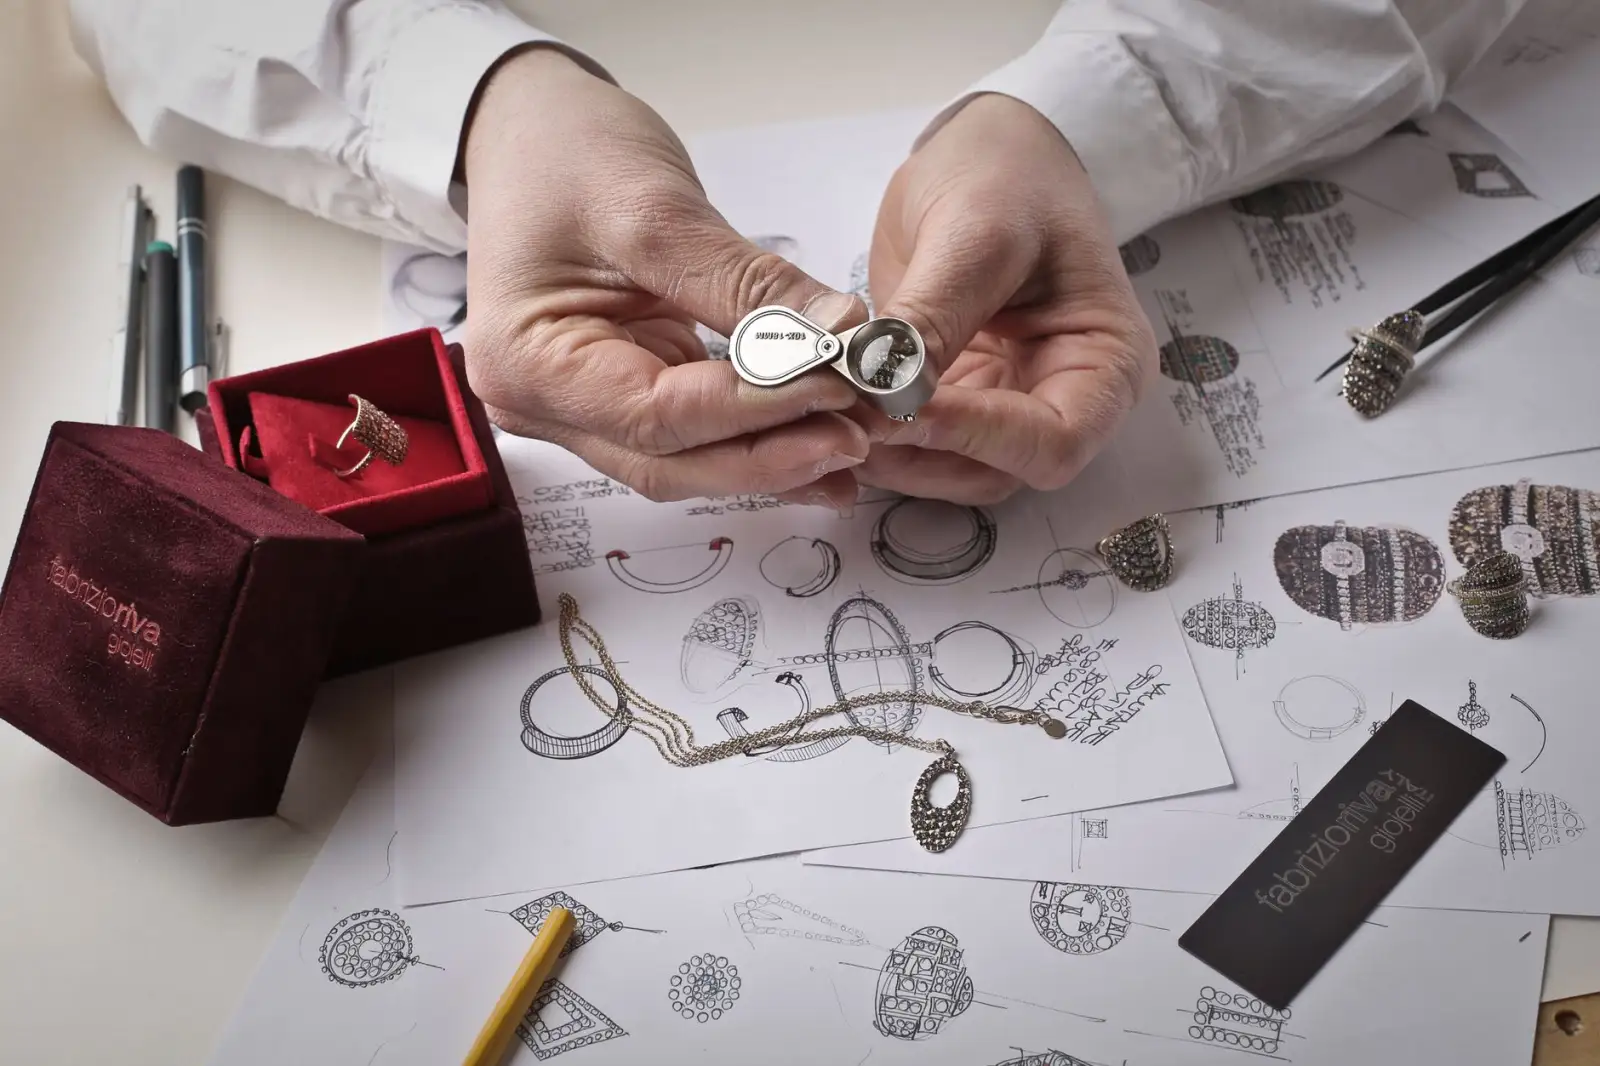
东莞首饰加工中镶嵌工艺的质量控制要点分析
在东莞首饰加工产业带中,镶嵌工艺向来是检验工坊实力的试金石。无论是翡翠蛋面的包镶,还是钻石群的微钉镶,每一件镶嵌定制作品的诞生,都伴随着数十道精密工序的层层校验。然而,许多客户在拿到成品时,只关注宝石是否牢固、外观是否闪耀,却鲜少了解背后那些决定成败的质量控制节点。
镶嵌工艺中最常见的三大质量隐患
根据我们东莞市凤岗匠心阁首饰加工店对过往三年返修数据的统计,镶嵌类首饰的问题集中在三个维度:镶口精度偏差(占比约42%)、爪钉受力不均(占比约35%)、以及底托与宝石腰线配合度不足(占比约23%)。这些问题在肉眼观察阶段往往难以察觉,但在佩戴数月后便会以宝石松动、边缘刮手或光泽衰减等形式暴露出来。
镶口精度偏差的根源,通常在于CNC雕刻或手工起版时的缩放比例失控。以一枚1克拉圆形钻石为例,其腰线直径理论值为6.4至6.5毫米,但若镶口内径被放大0.1毫米,宝石就会产生肉眼不可见的倾斜角,长期下来必然导致受力点偏移。而爪钉受力不均则多见于多石群镶款式,当焊接温度控制失当时,金属流动性差异会直接改变爪钉的最终形态。
从源头到成品的四道关键质检关卡
要解决上述问题,不能仅靠成品检验,必须将质量控制前移至每个工艺阶段。我们内部实行的是「四关四检」制度,每一关都有明确的量化标准。
- 第一关:石料预检与镶口匹配。使用电子卡尺与投影仪测量宝石腰线直径,误差控制在±0.02mm以内,并据此反向调整镶口数据。
- 第二关:镶嵌过程中的实时压力测试。每镶嵌一颗主石,需使用扭矩螺丝刀模拟佩戴状态的侧向推力,确保宝石在3牛顿侧推力下位移不超过0.05mm。
- 第三关:金属爪钉的整形与抛光后复测。抛光工序会磨损金属表面,导致爪钉变薄,因此必须在抛光后进行二次壁厚检测,低于0.4mm即判定为不合格。
- 第四关:超声波清洗后的最终目检与触感检验。用10倍放大镜逐颗检查宝石腰线是否有崩口,同时用医用棉签沿镶口边缘滑动,确认无刮擦感。
关于镶嵌定制,给客户的实用建议
作为消费者,在委托东莞首饰加工店进行镶嵌定制时,不妨主动询问对方的镶口公差标准以及是否提供镶嵌后的X光透视检测报告。金属疲劳度测试可能过于专业,但至少要求对方明确告知爪钉的最终厚度数据,这直接关系到日常佩戴的安全性。若是镶嵌珍珠或欧泊等硬度较低的宝石,还应确认是否采用了「托底避压」的特殊结构,避免金属直接压迫宝石表面。
对于珠宝加工同行而言,一个常被忽视的细节是车间温湿度对镶嵌胶水或蜡模尺寸的影响。在南方回南天期间,空气湿度超过80%时,蜡模的收缩率会发生变化,建议将精密测量室的环境湿度恒定在45%±5%之间。另外,镶嵌完成后不要立即进行明火执烧焊接,应让金属自然冷却至室温后再进入下一道工序,否则极易产生内部应力裂纹。
回顾这些年东莞首饰产业的升级路径,从早期的来料加工到如今的高端镶嵌定制,竞争的核心早已从价格转向了品控体系的严密程度。在匠心阁,我们始终相信,一枚经得起时间考验的镶嵌作品,其价值不在于宝石的克拉数,而在于每一毫米的精准与每一次质检的较真。未来,随着3D打印蜡模与AI视觉检测技术的普及,镶嵌工艺的质量稳定性将迈入全新的量级,但人工经验的温度与对细节的执念,始终是这个行业不可替代的底色。