东莞珠宝加工厂浅析:凤岗匠心阁的镶嵌工艺与品质控制
在珠宝消费日趋理性的当下,不少东莞及周边客户拿着设计图走进我们凤岗匠心阁,开口第一句往往是:“这枚戒指的镶口能hold住1克拉主石吗?”这类问题背后,折射出市场对镶嵌工艺稳定性的深层焦虑——毕竟,一件首饰的价值不仅在于裸石,更在于金属与宝石之间那零点几毫米的精密对话。
东莞首饰加工圈的现状:产能过剩与精品稀缺并存
放眼东莞首饰加工行业,工厂与作坊数量庞大,但真正能稳定输出高品质镶嵌作品的并不多。许多小型加工点仍依赖传统“蜡镶+手打”模式,对爪镶角度、底托平整度缺乏数据化管控,导致批量出货时出现石位偏移、镶口松紧不一等隐性问题。而品牌商与定制客户对细节的要求早已升级——他们需要的是可追溯的工艺标准,而非“差不多就行”的妥协。
正是在这种供需错位中,镶嵌定制的价值被重新定义。它不再只是“把石头放上去”,而是涉及力学结构计算、金属延展性利用与光学折射角度的综合工程。
凤岗匠心阁的品控内核:从倒模到镶石的四个关键节点
以我们车间日常操作为例,一件珠宝加工订单的品控链路大致拆解如下。首先是金属配比与失蜡铸造——18K金需严格控制铜银比例,确保硬度与延展性平衡,避免镶爪在后期受力时断裂;其次是石位预检,利用电子显微镜逐一确认每颗配石的腰线厚度,剔除内裂或矿缺明显的批次。
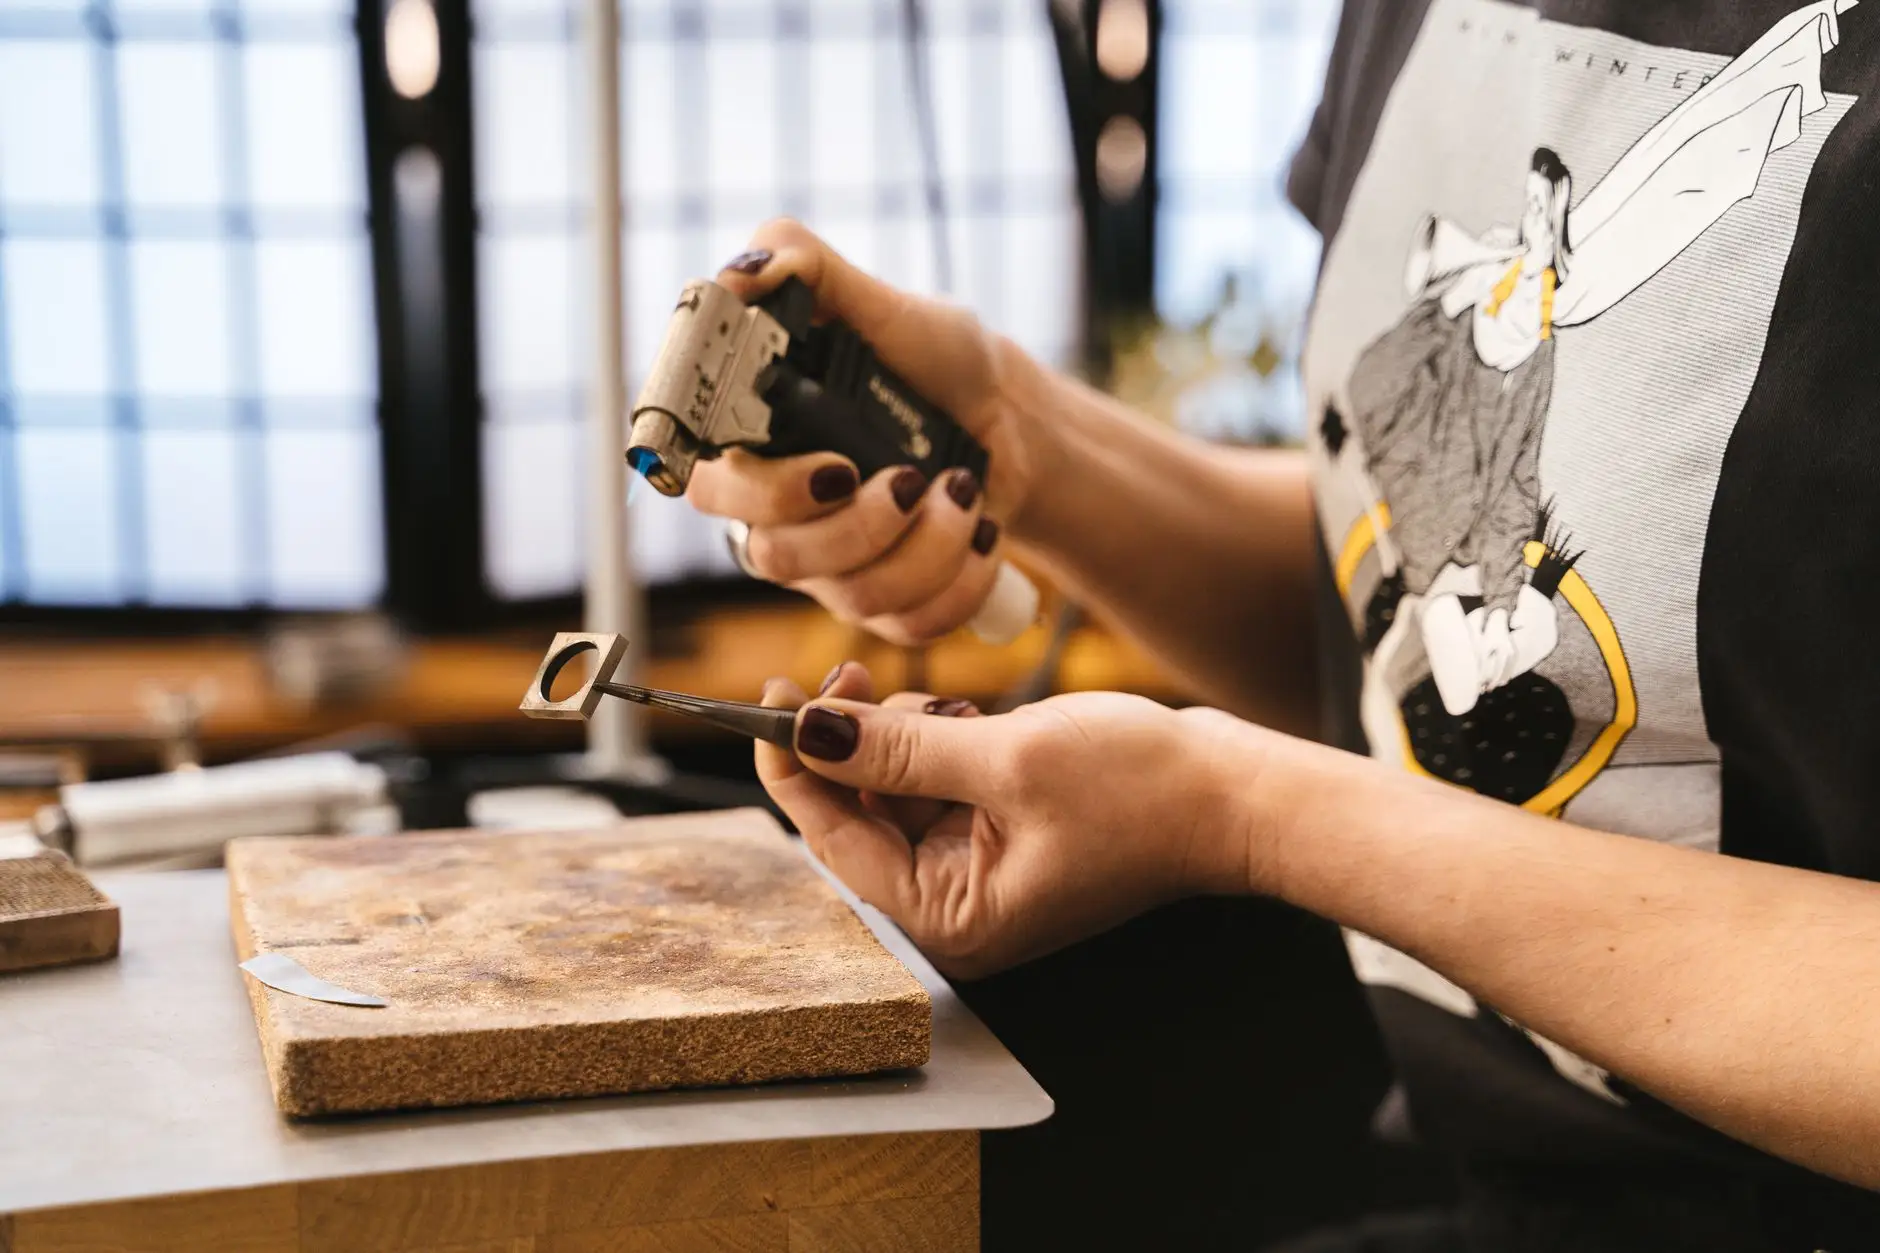
最关键的是镶嵌环节。我们内部规定:主石镶嵌必须使用“双工序锁石法”——先用铲刀预开45度V型槽,再以0.3mm微锤逐点敲击金属包裹石面,而非粗暴压挤。这样做的直接好处是,镶口与石腰的接触面积增加约20%,长期佩戴不易松脱。最后一道工序是成品应力检测,模拟日常磕碰与温度变化,确保每个爪位受力均衡。
这些细节,行业内鲜有加工店愿意对客户明说。但恰是这些“看不见的功夫”,决定了首饰在三年后是依旧牢固如初,还是悄然出现细微晃动。
一套可执行的镶嵌定制建议
若您计划在东莞寻找合作伙伴或自行监制首饰,不妨关注以下实操要点,避免踩坑:
- 看镶口截面——要求工厂提供未镶嵌前的金属爪部放大图,优质镶口内壁应有细腻的磨砂纹,而非光滑镜面(镜面易导致石体滑动)。
- 问石底托设计——大颗粒主石(超过0.8克拉)建议选用“蜂巢底”或“十字支撑托”,而非全封底,以便光线穿透且便于清洁。
- 确认二次抛光范围——部分工厂为省工时,只抛光爪尖而忽略内侧腰线,这会加速日常佩戴中钻石与金属的摩擦损耗。
- 索取应力测试报告——正规的东莞首饰加工服务商应能提供振动或扭力测试数据,而非仅口头承诺“保证不掉石”。
回归产业视角,首饰加工的未来并不在于盲目追逐更复杂的机械臂或更昂贵的进口设备,而在于对每一个微小角度的敬畏。凤岗匠心阁始终相信:当镶嵌精度从“肉眼不可见”进阶到“仪器可量化”,一件珠宝才真正拥有了跨越时间的底气。希望这篇浅析能为同行及消费者提供一份略带锋芒的参考,也欢迎带着具体图纸来凤岗茶聊——好工艺,从来不怕被拆解。