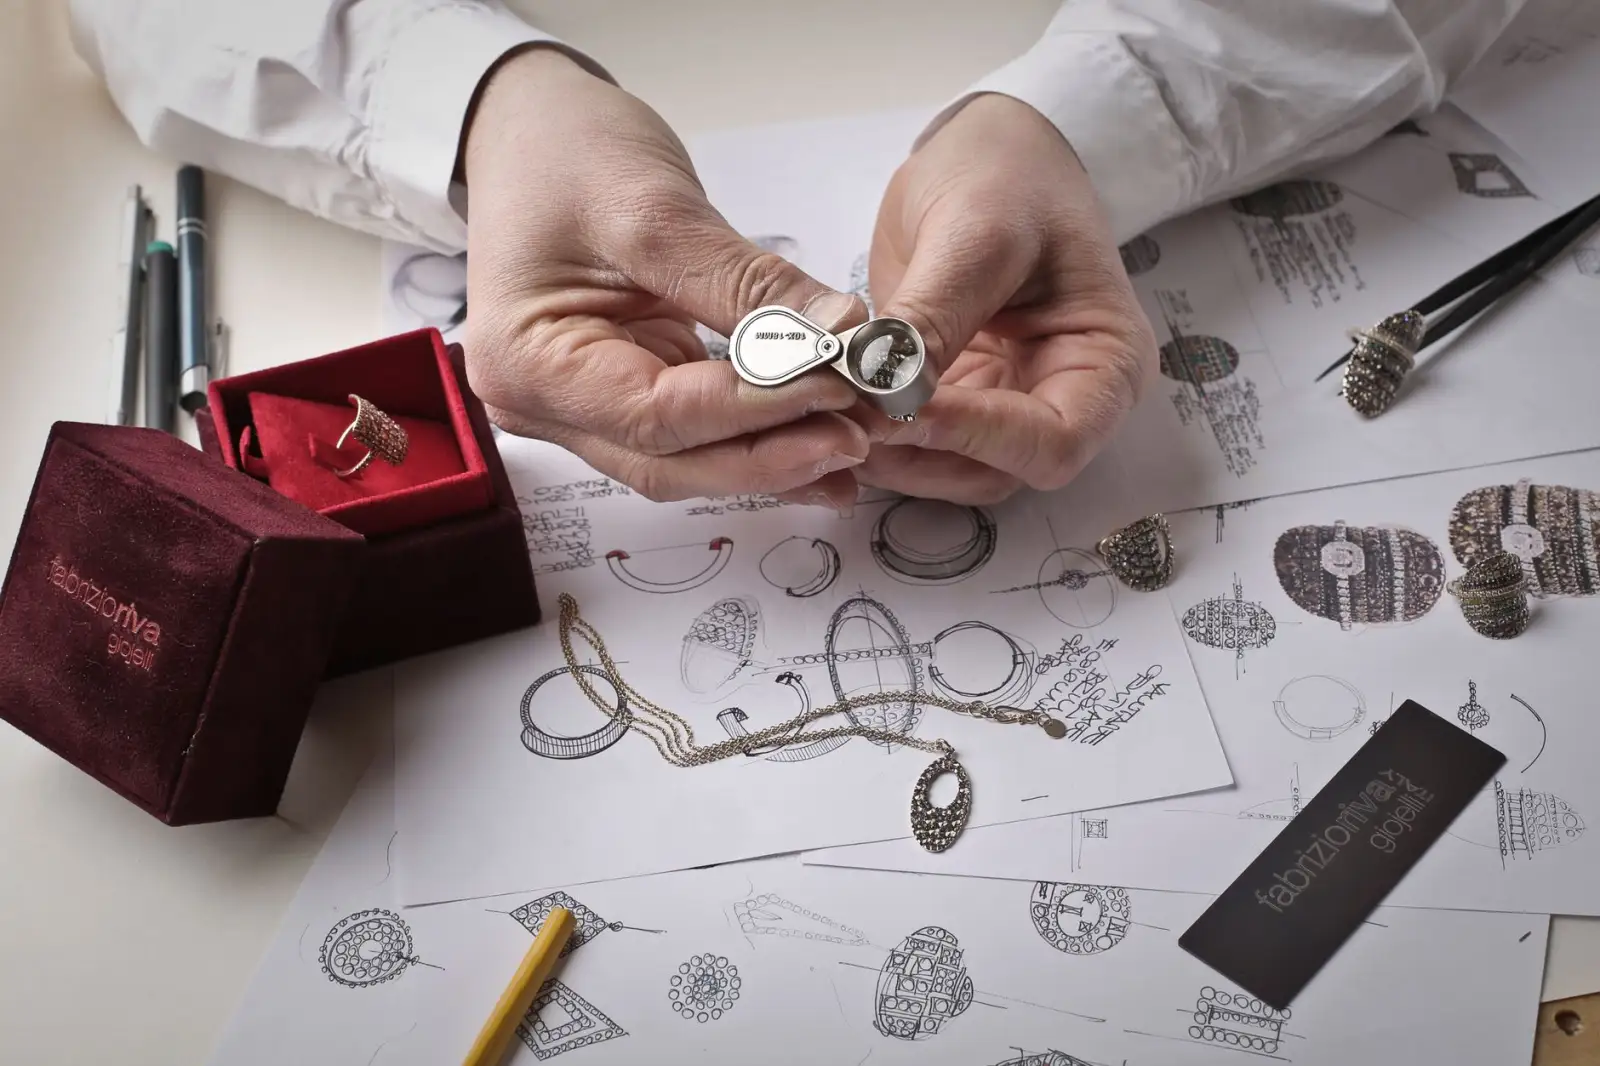
东莞首饰加工厂分享珠宝镶嵌工艺流程与质量控制要点
一枚戒指从设计稿到成品,镶嵌环节往往决定了它最终的质感与耐久度。在东莞凤岗这个珠宝加工密集区,每天有数以万计的首饰经过镶嵌工序走向市场,但真正能把工艺稳定控制在±0.02mm误差内的工厂,仍是少数。珠宝镶嵌看似只是"把石头固定住",实际涉及金属力学、宝石学与精密制造的交叉——这也是为什么镶嵌定制的报价差异,往往不在石头本身,而在工艺路径的选择上。
爪镶、包镶与微镶:工艺路径怎么选
常见的镶嵌方式各有适用场景。爪镶透光性好,适合火彩强的钻石或莫桑石,但爪数过多会遮挡台面,过少则夹持力不足;包镶对 fragile 宝石(如欧泊、翡翠薄片)保护更佳,却容易在金属边缘留下焊点痕迹;微镶则考验的是显微镜下的手工稳定性,一颗0.8mm的碎钻如果钉头偏移0.05mm,整排火彩就会断裂。
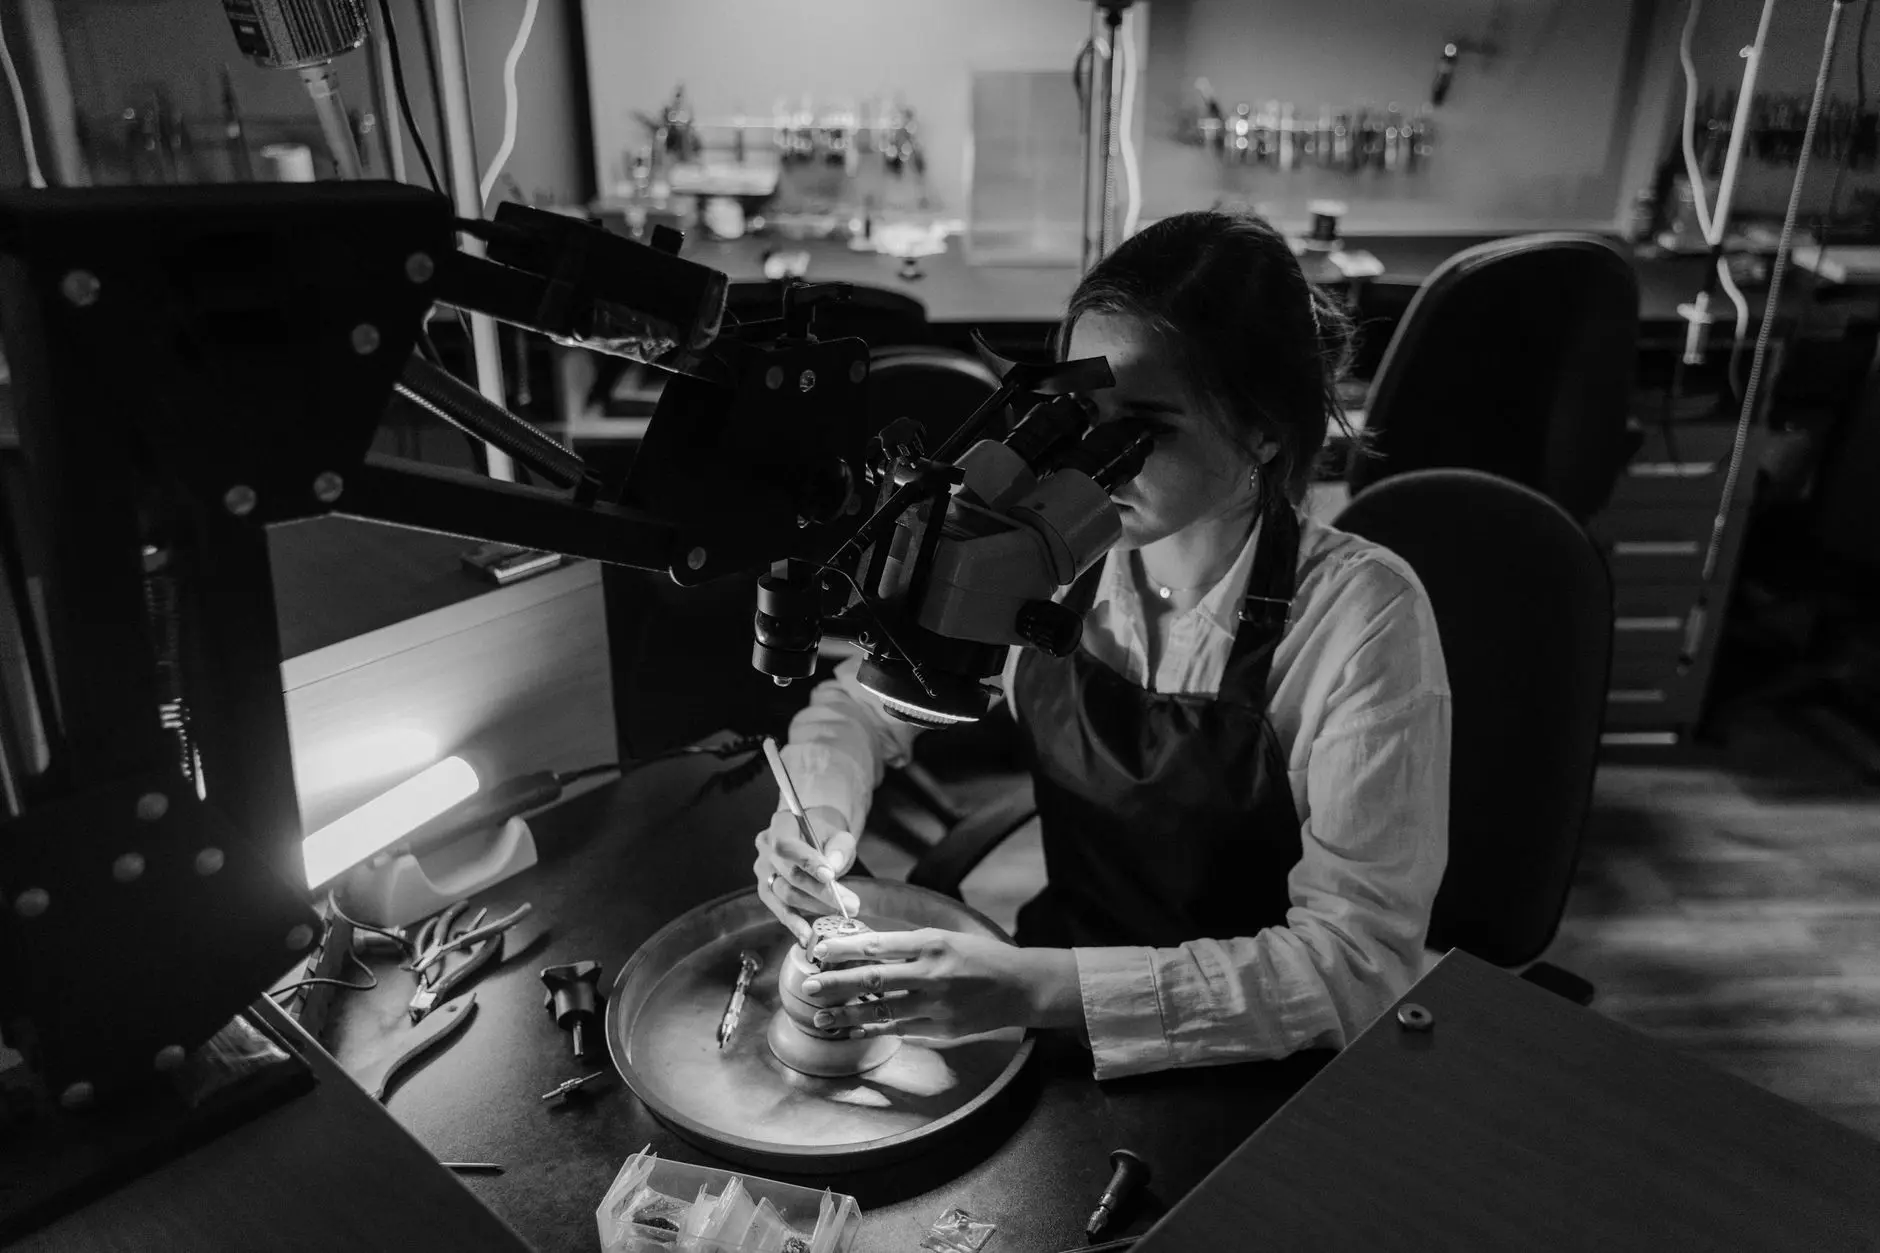
东莞首饰加工厂在接单时通常会先做镶口适配分析:用CAD模拟宝石与金属的接触面,再根据石头的硬度、解理方向决定爪位角度。比如祖母绿因解理发育,爪位要避开长轴方向;而莫氏硬度9以上的蓝宝石,则可以适当减小金属包边厚度以提升透光率。这些细节,直接决定了成品佩戴半年后是否会出现松动或崩边。
质量控制:从蜡模到抛光的五个关键节点
镶嵌不是独立工序,它的质量上限在蜡模阶段就被锁定了。我们跟踪过一批返修订单,发现60%以上的掉石问题根源不在镶嵌手法,而在镶口内壁的粗糙度或金属硬度不达标。以下是珠宝加工过程中需要重点盯防的节点:
- 蜡模收缩补偿:贵金属铸造收缩率约1.2%-1.8%,镶口尺寸必须预留余量,否则抛光后爪头会变薄。
- 执模精度:镶口内壁用0.3mm钨钢针修整,粗糙度Ra控制在0.4μm以下,避免应力集中。
- 预定位与压钉:微镶时先用0.15mm钻针打定位孔,再用平口压钉器分三次逐步压紧,单次压力不超过2N。
- 抛光后复检:用10倍放大镜查看爪头是否包裹宝石腰部,间隙超过0.03mm即判定为不合格。
这些数据并非纸上谈兵。以18K金镶钻为例,如果压钉力度过大,金属会产生加工硬化,后期佩戴中反而更容易脆裂;力度不足则宝石在超声波清洗时就会脱落。东莞首饰加工厂中,能把这套参数写进作业指导书并每日点检的,良品率通常能稳定在98.5%以上。
镶嵌定制的趋势:更薄、更轻、更可追溯
近两年镶嵌定制的需求明显向两个方向分化:一是"轻金重石",用0.8mm以下的极薄金属壁做包镶,让主石视觉占比最大化;二是"结构可追溯",客户要求每道工序留影像记录,甚至指定爪位数量与角度。这对珠宝加工的数字化管理提出了新要求——传统靠师傅经验口传心授的模式,正在被参数化作业指导取代。
对于需要委托东莞首饰加工厂做镶嵌定制的品牌方或独立设计师,建议在打样阶段就明确三件事:宝石的精确尺寸与公差、金属材质与硬度状态、以及验收标准(是目视无瑕还是10倍放大镜下爪位对称)。把这三项写进订单附件,比事后争论"掉石算谁的责任"要高效得多。
镶嵌工艺的深度,不在于用了多贵的设备,而在于是否把每个0.01mm的变量都当作质量因子来管理。从凤岗的加工实践来看,那些愿意在蜡模阶段多花20分钟修整镶口的工厂,最终返修率往往比同行低一个数量级——这或许就是首饰加工从"能做"到"做稳"之间最真实的距离。