首饰加工与珠宝镶嵌定制方案对比:传统手工与数字化工艺的融合趋势
日期:2026-10-06
标签:首饰加工,珠宝加工,镶嵌定制,东莞首饰
很多客户在咨询时都会问同一个问题:现在都数字化了,为什么还要找手工镶嵌?反过来,也有同行质疑传统手工的效率是否还能跟上市场节奏。事实上,东莞首饰产业带过去五年最大的变化,不是谁取代谁,而是两条工艺路线开始深度咬合。
传统手工与数字化工艺,各自强在哪
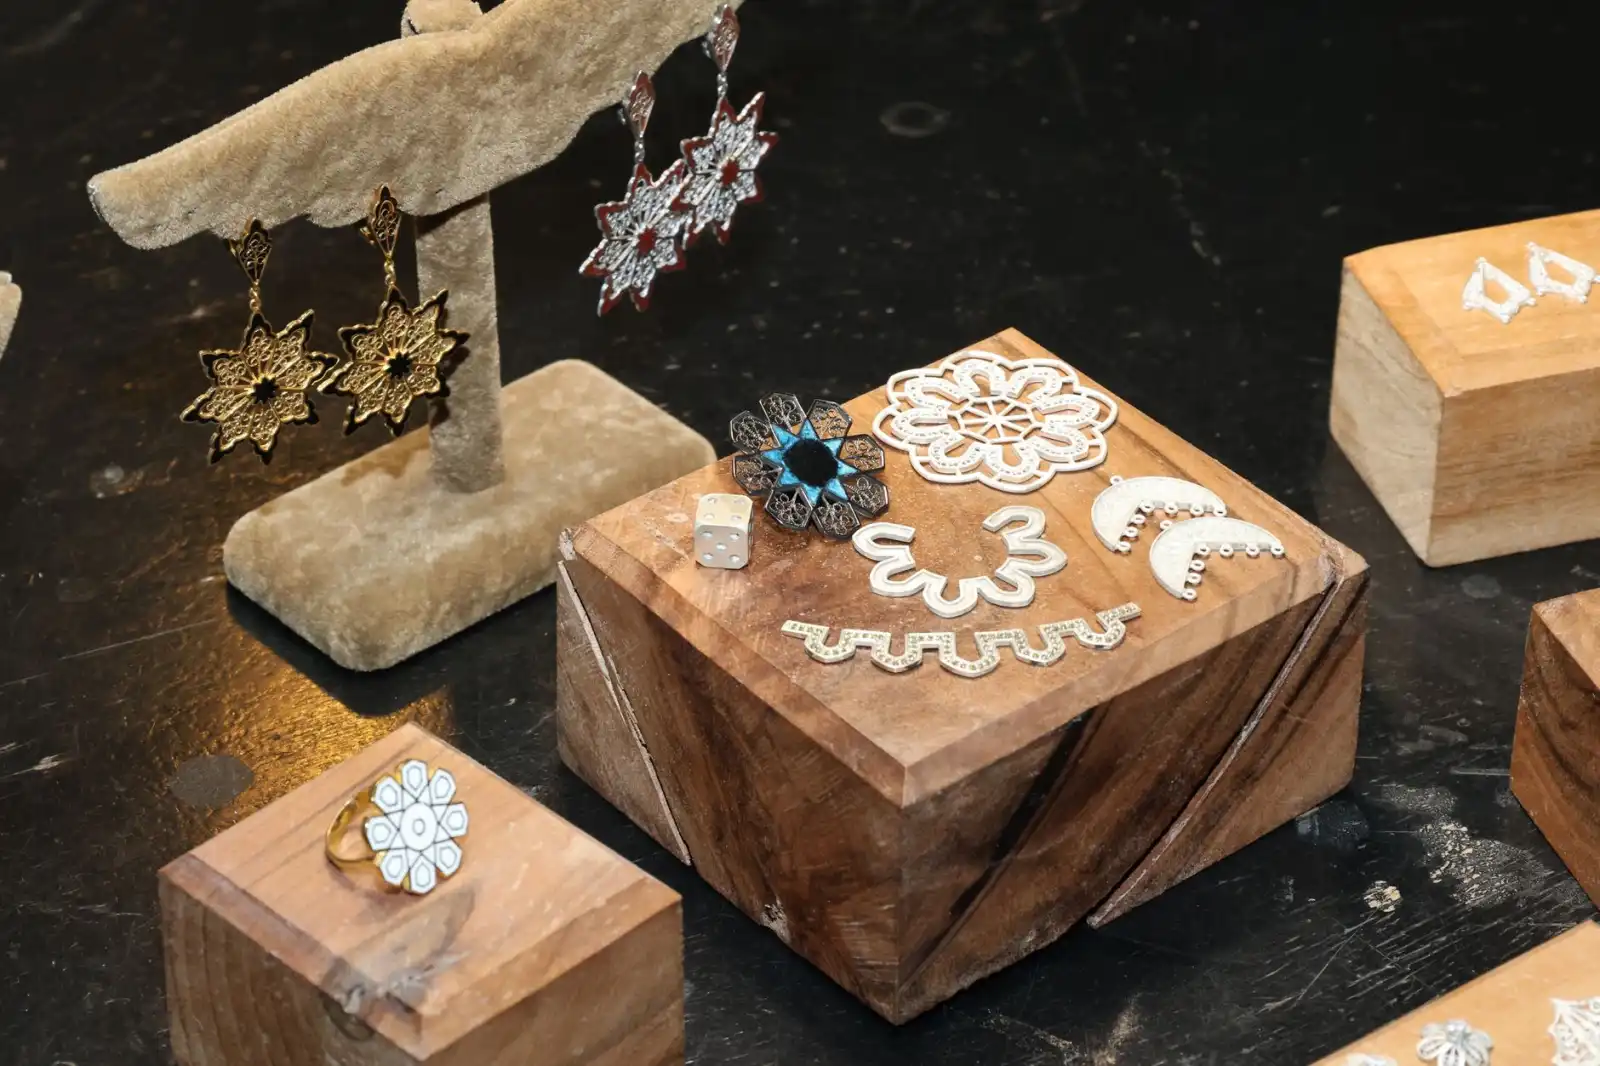
传统手工的核心优势在于微米级的力反馈控制。以爪镶为例,老师傅用推镶刀逐爪收拢时,能凭手感判断金属的弹性回弹量,在0.02mm的误差范围内完成定位。这种能力在处理异形主石、脆性宝石(如祖母绿、欧泊)时几乎不可替代。
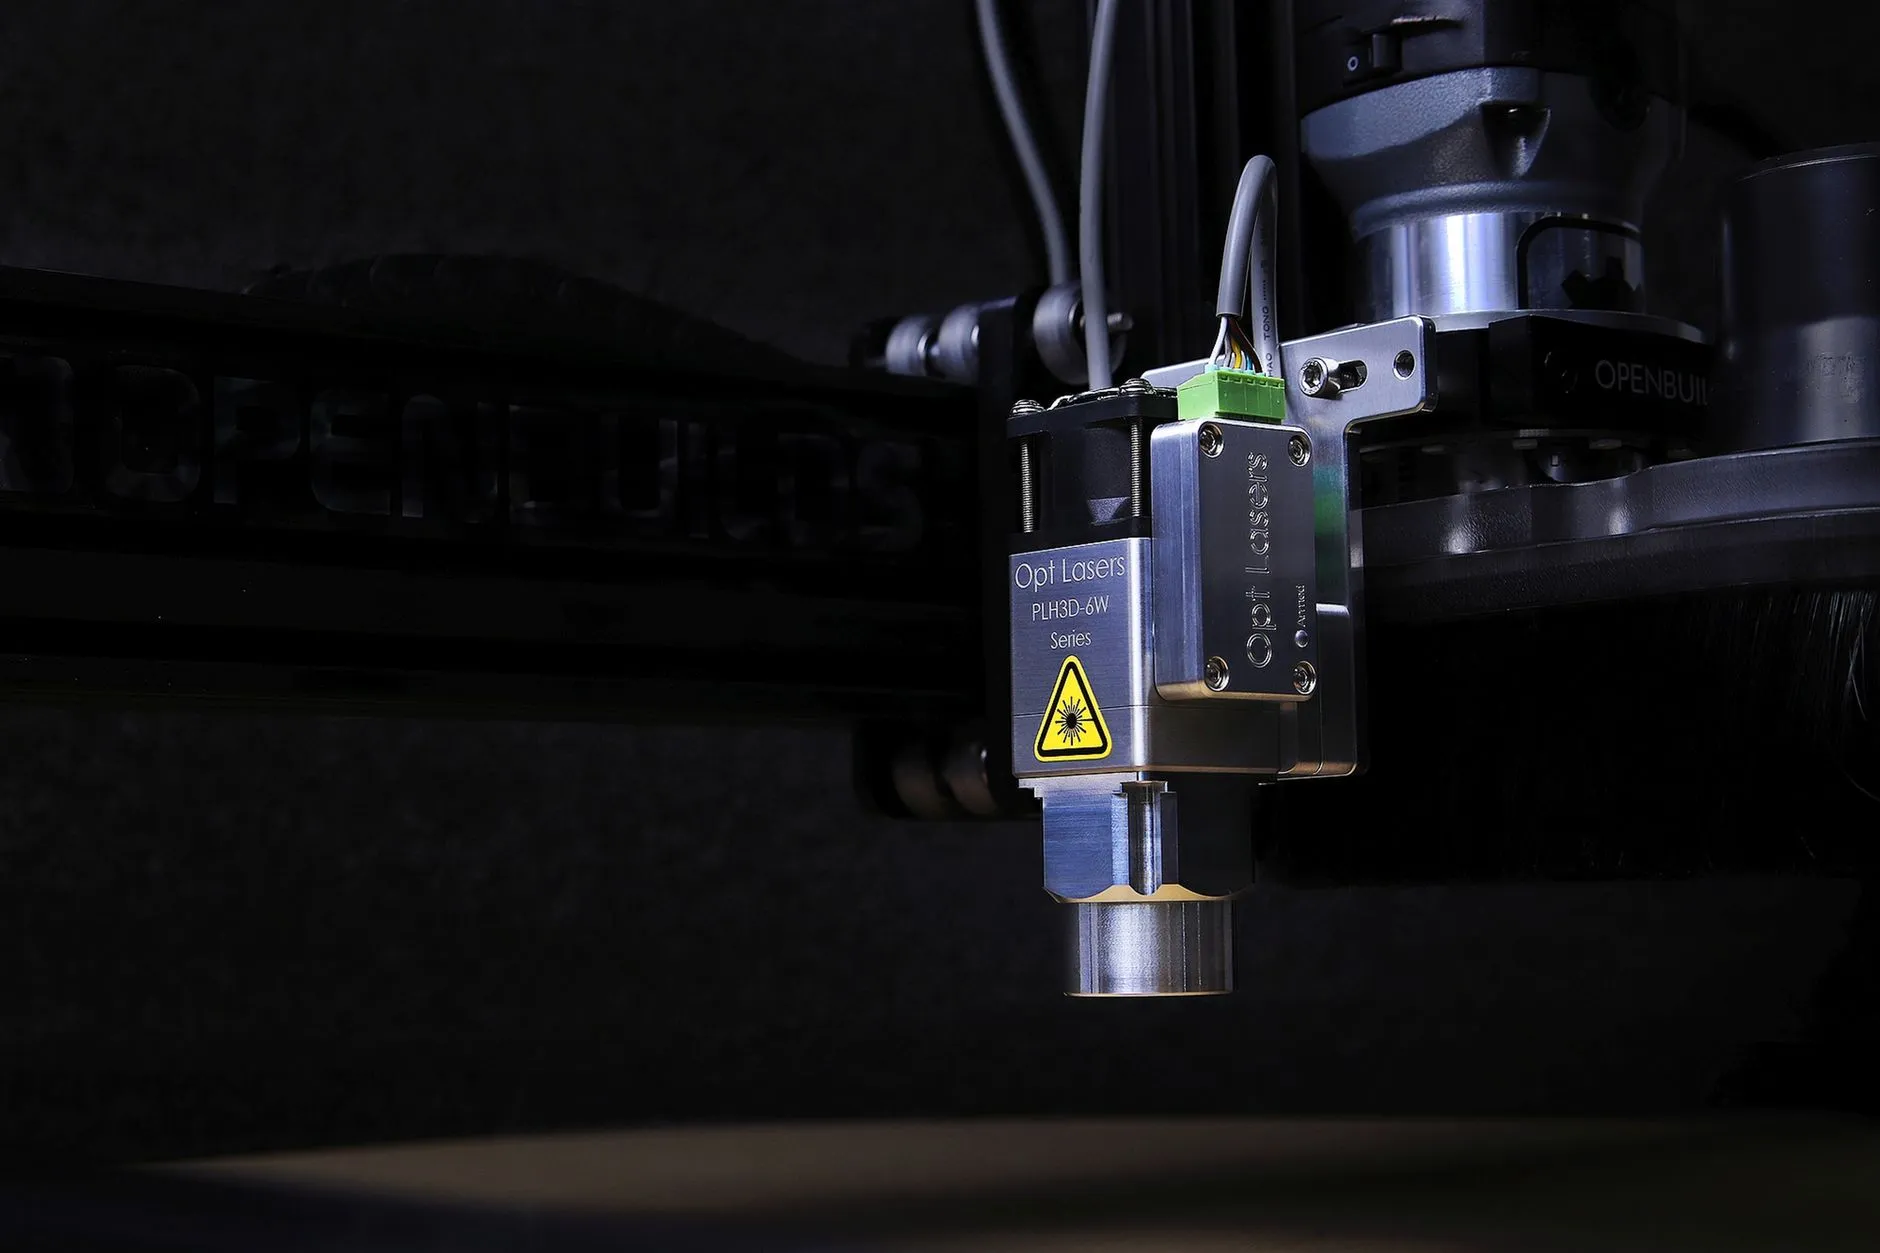
数字化工艺则解决了另一类痛点。CAD建模配合五轴CNC或蜡模3D打印,能把复杂结构的公差稳定控制在±0.05mm以内,尤其适合批量订单中款式的快速迭代与数据存档。一件珠宝从设计稿到可铸造模型,周期从手工雕蜡的5-7天压缩到8-12小时。
镶嵌定制中的融合实践
目前东莞首饰加工环节中,比较成熟的融合路径是这样的:
- 前端数字化:用Rhino或Matrix完成三维建模,客户确认后再输出蜡模或树脂模
- 中段手工介入:铸件出来后,执模、修爪、镶石环节由手工完成,尤其是主石定位和微镶排布
- 后端数字检测:用视频测量仪复核镶口间距和宝石台面平整度,数据反馈回修正模型
这套流程在珠宝加工中兼顾了效率与品质。以群镶戒指为例,数字化排石能把200颗碎钻的孔位误差控制在0.03mm,但最终每颗石的水平和紧固仍然依赖手工微调。
落地时的三个关键控制点
从实际生产数据看,融合方案要跑通,需要盯住三个参数:
- 蜡模收缩补偿率——不同金属和铸树方式差异明显,18K金通常按1.5%-2.2%补偿,需要建立自己的数据库
- 镶口预留余量——数字化设计时给手工留0.1-0.15mm的修整余量,太紧易崩边,太松影响牢固度
- 石位公差链——从主石到配石的累计误差不能超过0.08mm,否则会出现高低石或漏底
东莞首饰加工圈子里,能把这几个参数标准化并写入作业指导书的工厂,良品率普遍比纯手工或纯数字路线高出12%-18%。
应用前景与选型建议
对于镶嵌定制需求,选型逻辑其实很清晰:单件高价值、主石异形或脆性大的,优先手工路线;批量款、结构复杂或需要多次改版的,走数字化+手工精修的组合。两者不是替代关系,而是精度和柔性的互补。
未来两年,随着AI辅助排石和在线三维检测的普及,东莞首饰加工的核心竞争力会从“谁的手更稳”转向“谁的数据更准、融合更深”。对加工店而言,把手工经验转化为可复用的数字参数,才是真正的护城河。