珠宝加工定制流程全解析:从设计图到成品首饰的完整制作步骤
很多客户拿着设计图找到我们时,第一句话往往是"这个能不能做"。答案通常是可以,但从一张图纸到一件能佩戴的成品,中间涉及的工序远比想象中复杂。以一枚18K金钻石戒指为例,从起版到电金完成,标准工期在10-15个工作日,涉及至少7道核心工序。下面以东莞首饰行业的通行做法为参照,拆解珠宝加工定制的完整流程。
起版:决定成品精度的第一关
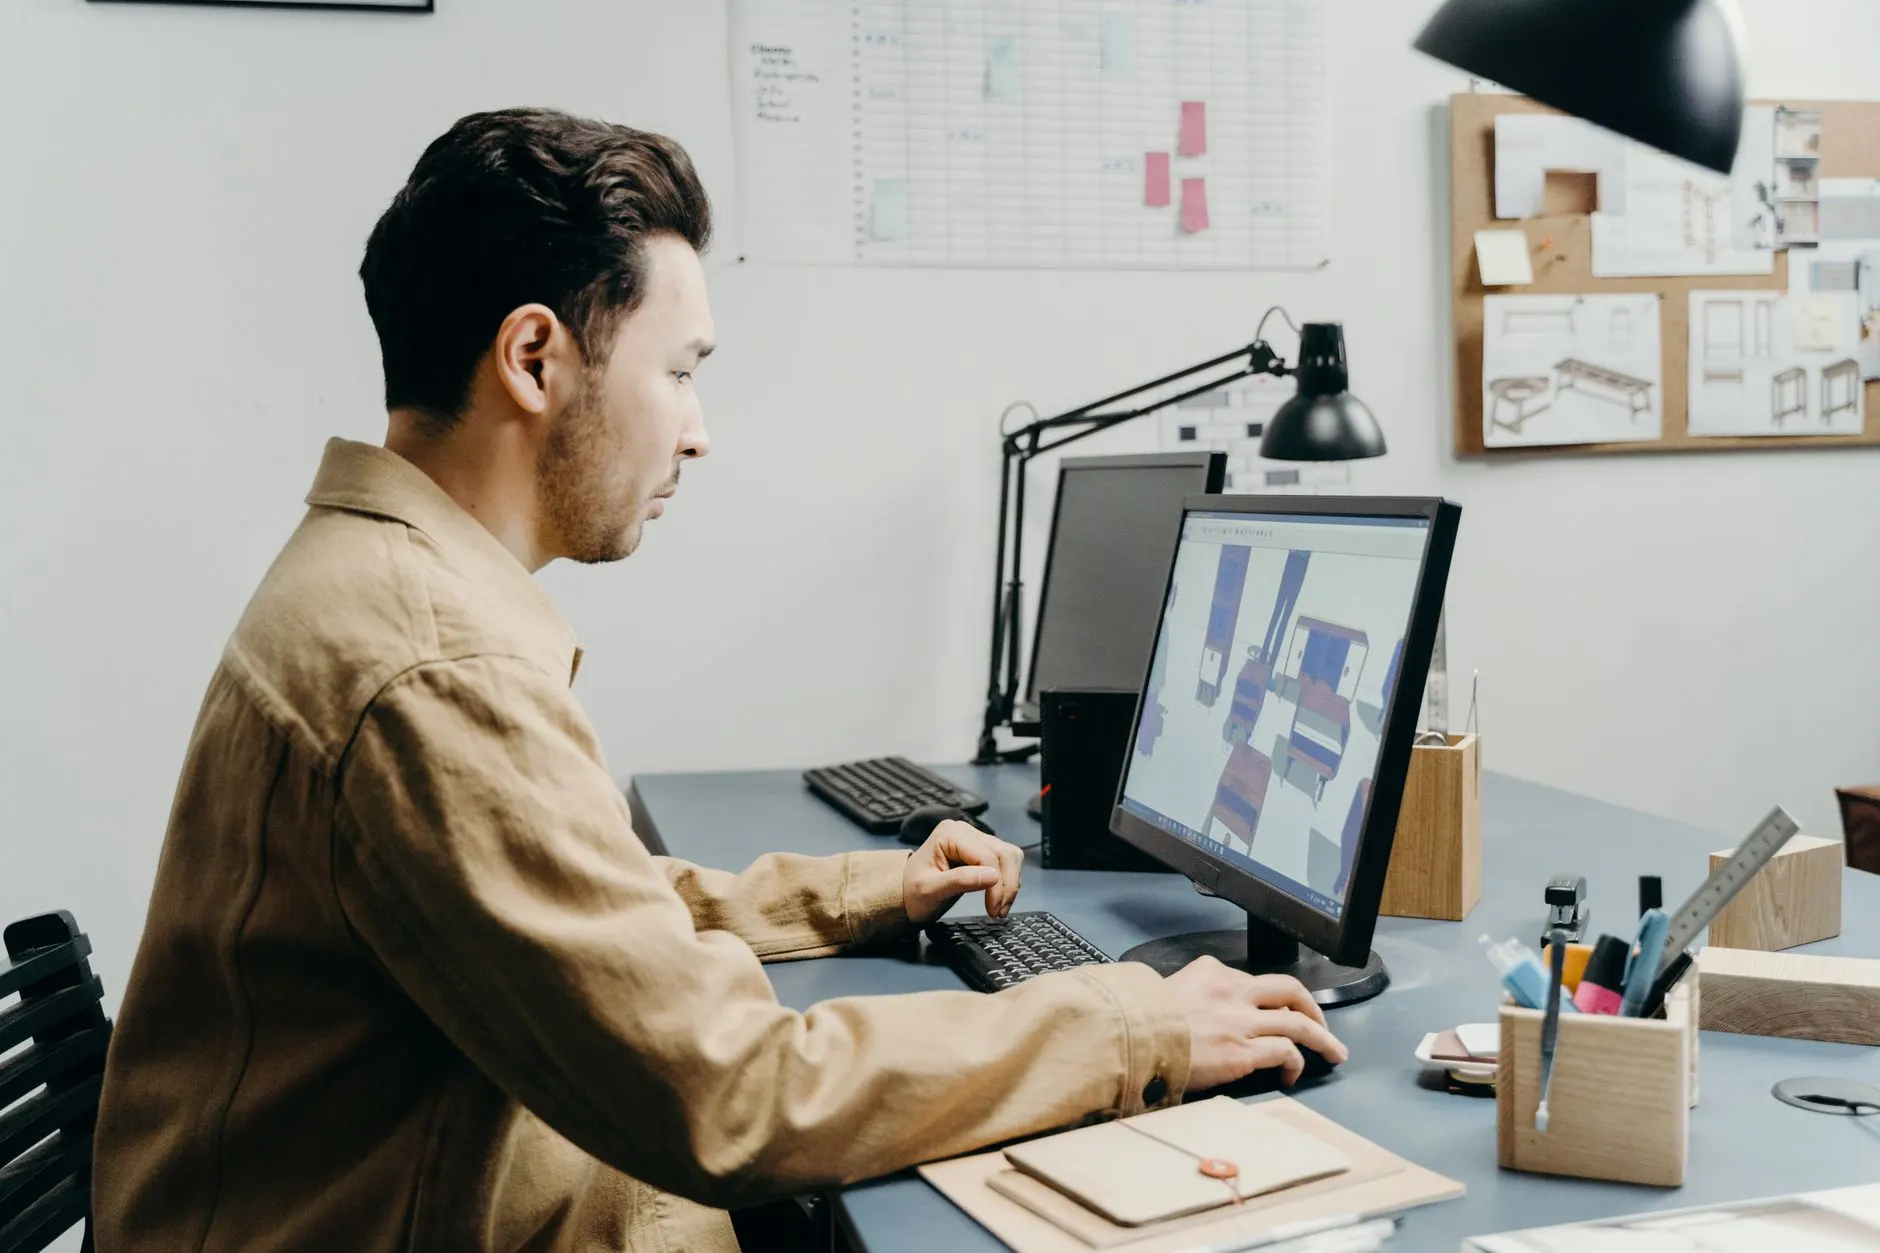
设计图进入工厂后,第一步是起版。传统方式由起版师傅手工雕蜡,适合复杂曲面和异形结构,但精度依赖师傅经验,公差通常在±0.1mm左右。目前更多工厂采用CAD/CAM数控起版,电脑建模后由精雕机铣出蜡模或树脂模,公差可控制在±0.02mm以内。对于镶嵌定制类订单,尤其是异形主石或微镶排戒,数控起版的优势非常明显——石位尺寸可以直接从3D模型导出,避免手工开槽时出现偏位。
倒模与执模:金属成型的关键环节
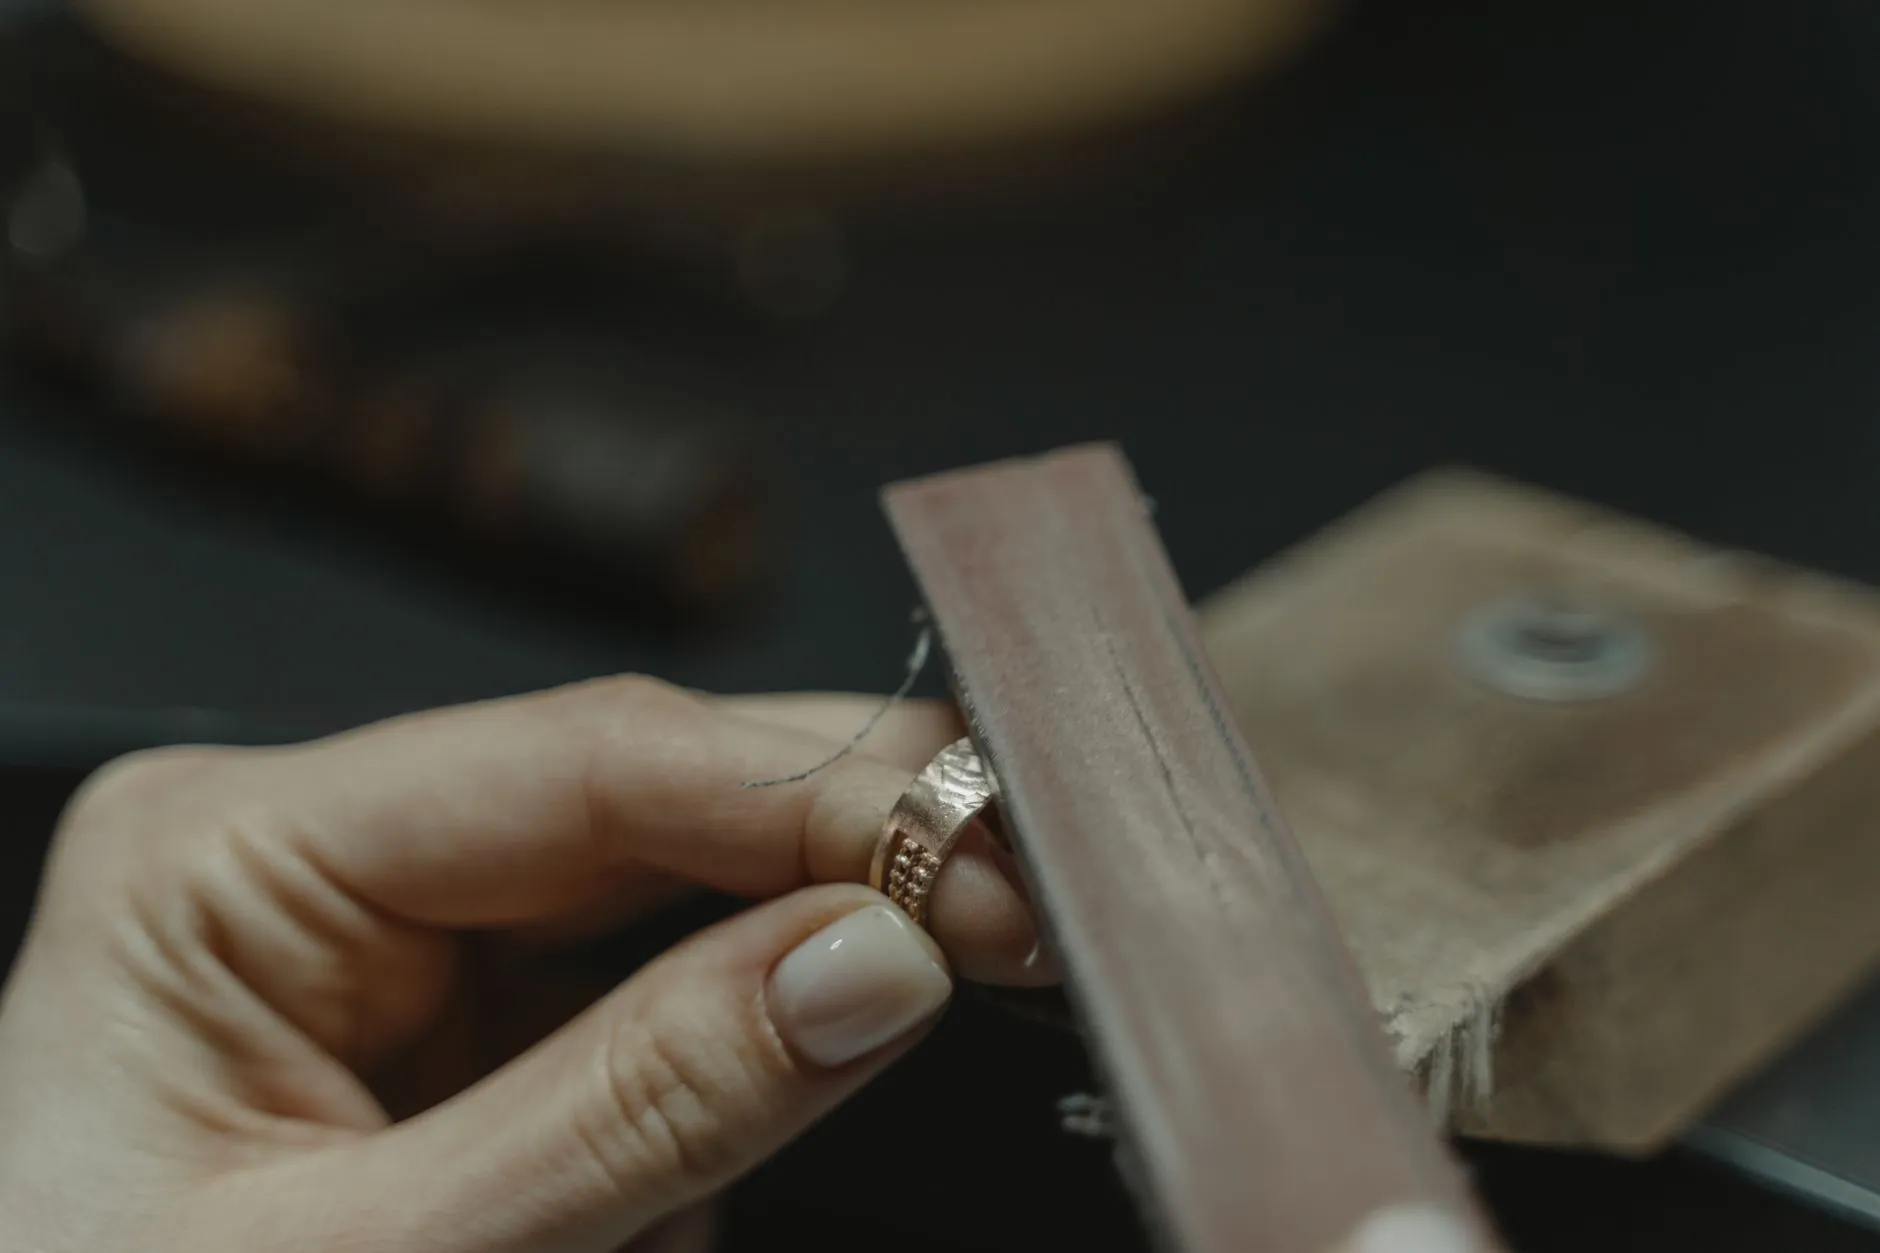
蜡模完成后进入倒模工序。失蜡铸造是目前主流的批量成型方式,将蜡模种在蜡树上,灌入石膏浆,脱蜡后形成空腔,再注入熔融金属。18K金的浇注温度约在950-1050℃,银材则在900℃左右。倒模出来的毛坯表面粗糙,需要执模师傅用锉刀、砂纸逐件修整,去除水口、披锋,并对焊接位进行补焊加固。
这一步的损耗值得关注。以18K金为例,倒模加执模的综合损耗率通常在8%-12%之间,技术成熟的工厂可以压到6%以下。损耗直接关系到客户的料费成本,因此在报价阶段就应明确损耗率的计算方式。
镶嵌与抛光:决定成品品相的核心工序
执模完成后进入镶嵌环节。爪镶、包镶、逼镶、微镶各有适用场景:
- 爪镶:适合0.3ct以上的主石,透光性好,但对爪位对称度要求高
- 包镶:适合弧面宝石或易损宝石,保护性强,金属用量较大
- 微镶:碎钻排列,需在显微镜下操作,单颗石位间距通常控制在0.1-0.15mm
镶嵌完成后是抛光与电金。抛光分粗抛和精抛两道,精抛后表面粗糙度可达Ra0.05μm以下。电金则根据客户需求选择白金、黄金或玫瑰金色,镀层厚度一般在0.5-2μm之间。
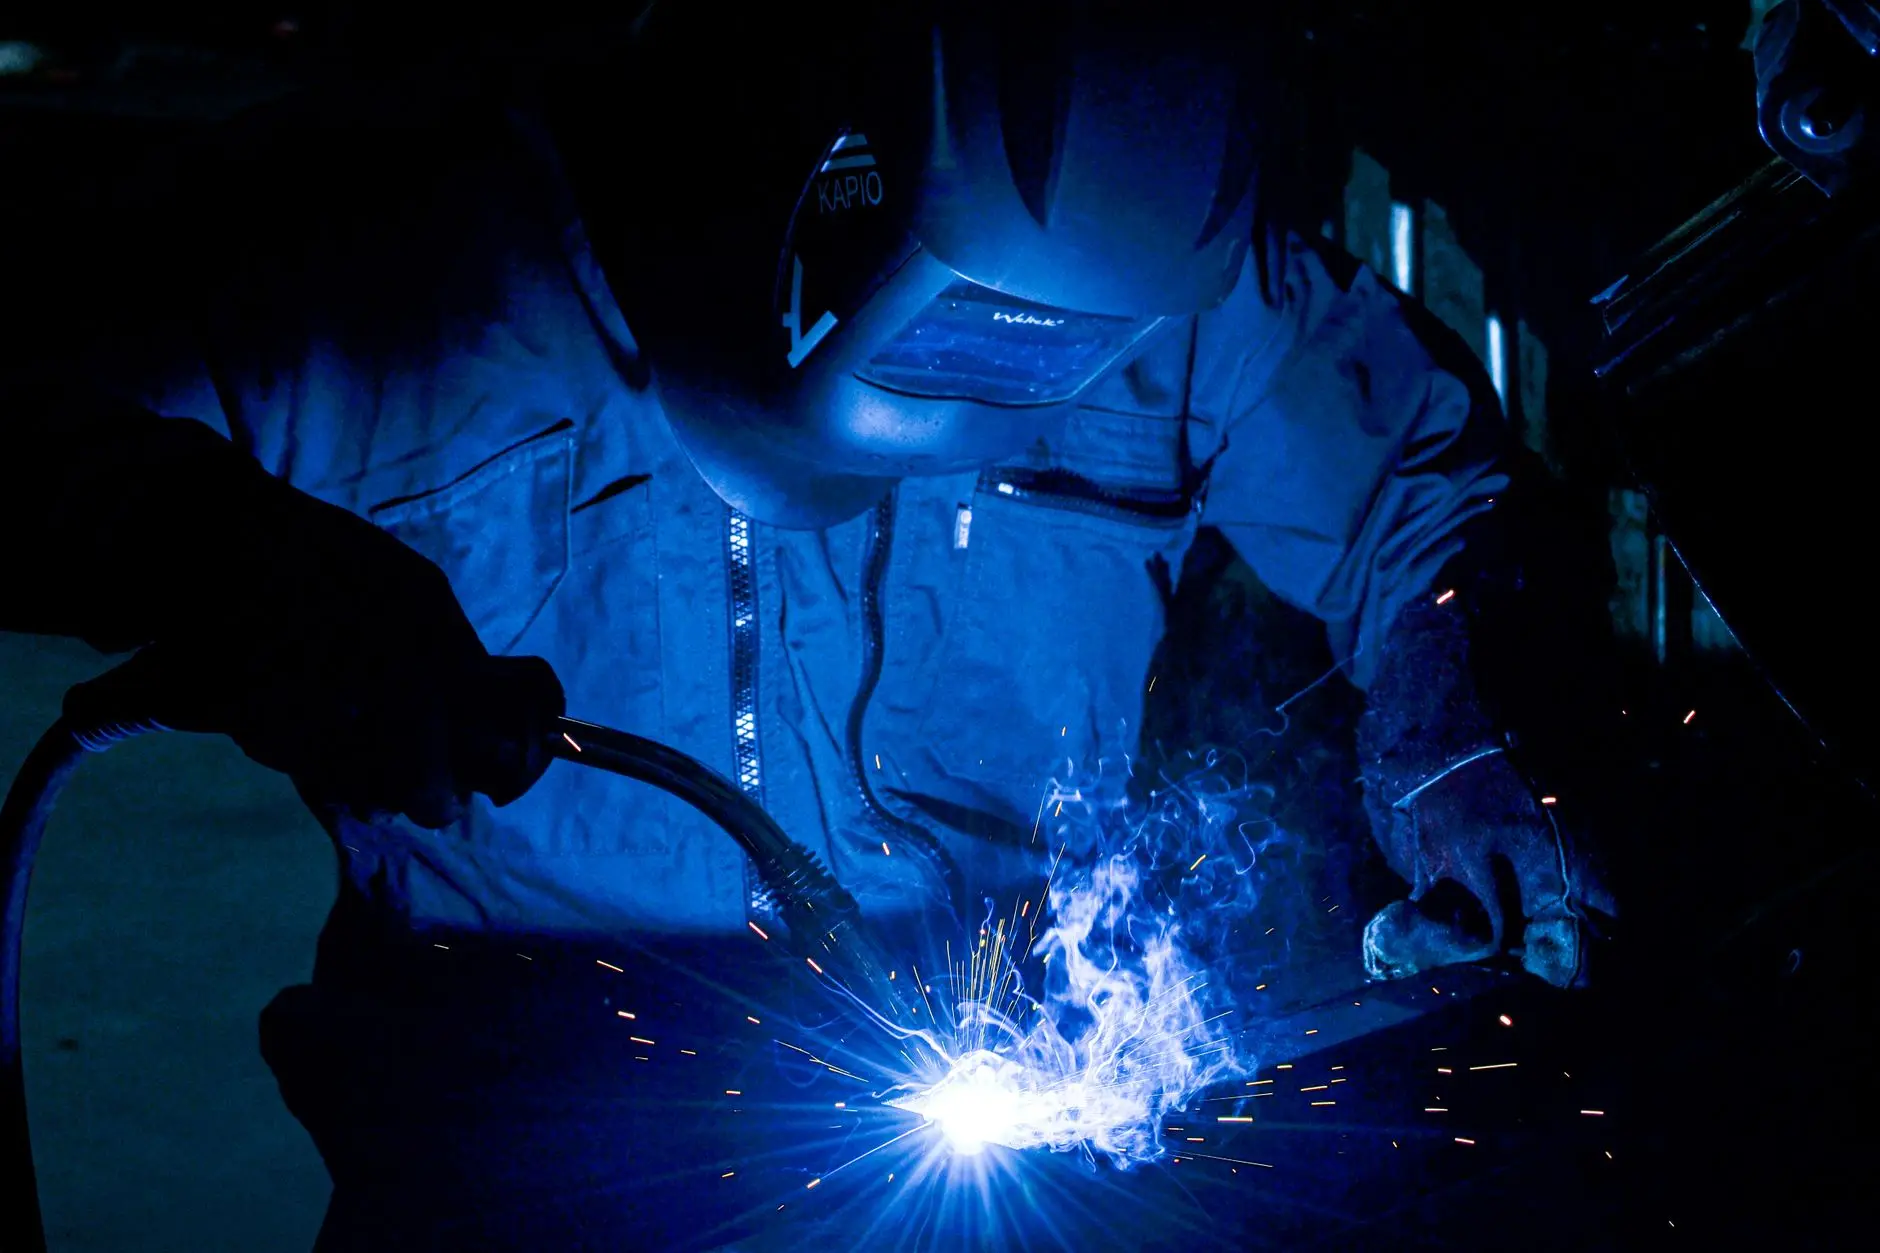
整个流程中,首饰加工的每一个环节都存在返工风险。数据对比很直观:起版阶段发现问题的返工成本约为总工费的5%,执模阶段升至15%,镶嵌后返工则可能超过30%,还需承担宝石拆卸的额外风险。这也是为什么正规的珠宝加工厂会在起版确认环节反复与客户核对细节。
东莞凤岗聚集了大量首饰加工配套企业,从倒模厂到电金厂形成完整产业链。匠心阁首饰加工店扎根这一区域,在镶嵌定制和精品首饰加工方面积累了稳定的工序管控经验。如果你手上有设计图或样版需要落地,建议在起版阶段就与工厂充分沟通石位、金重和公差要求——前期多花一天确认,后期能省下一周返工。