东莞首饰加工行业观察:珠宝镶嵌工艺的技术迭代与品质升级路径
过去五年,东莞首饰加工行业经历了一轮明显的技术洗牌。以凤岗为代表的产业集群,从传统手工镶嵌向精密化、数字化方向快速演进。无论是足金微镶还是K金群镶,客户对首饰加工的精度要求已从"肉眼无差"提升到"显微镜下无瑕"。这背后,是设备、工艺与品控体系的三重迭代。
镶嵌工艺的核心变化:从手工定位到数字辅助
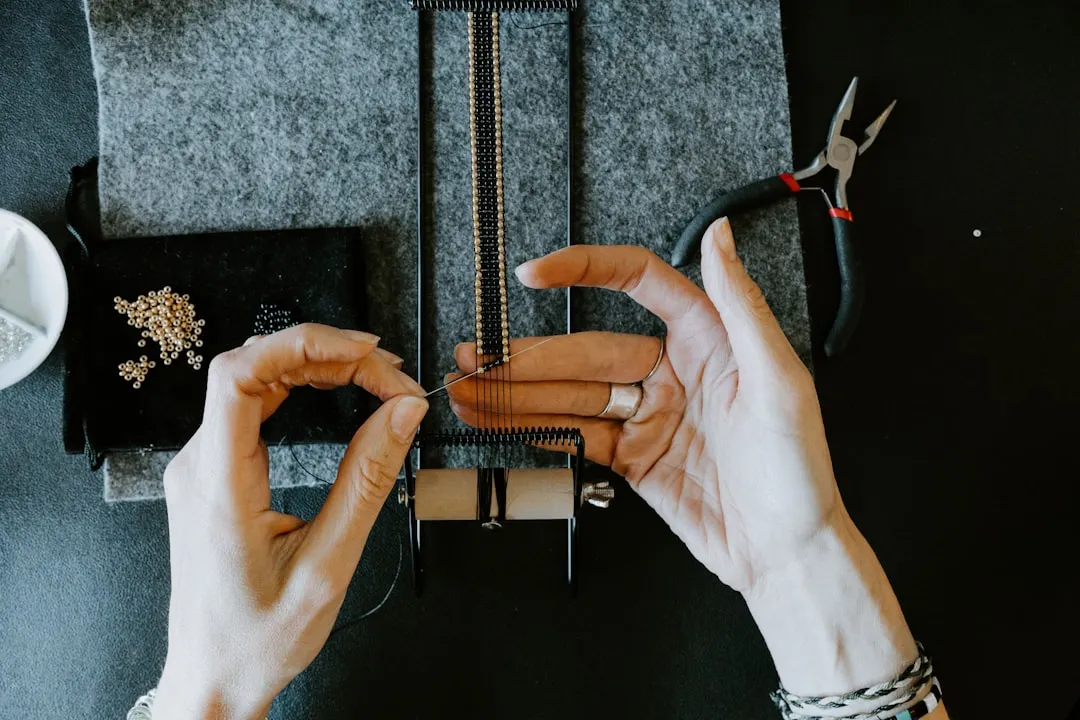
传统珠宝镶嵌依赖师傅的经验判断——用油泥固定、手工开槽、凭手感压钉。这种方式对高色宝石尚可,但遇到莫氏硬度差异大的多石组合时,废品率往往超过8%。如今东莞首饰加工厂普遍引入数字显微镜+微力反馈刻刀,将镶口定位精度控制在±0.02mm以内。
以群镶为例,操作流程已演变为:
- 3D扫描宝石实际尺寸,生成公差补偿模型
- CNC精雕蜡模或直接铣削金属镶口
- 预定位后用激光点焊固定,再手工收紧镶钉
- 40倍显微镜下逐颗检查爪头贴合度
这套方法让镶嵌定制的返修率从12%降至3%以下,尤其适合异形钻和高端彩宝。
品质升级的三个关键控制点
设备升级不等于品质自然提升。在珠宝加工实践中,以下环节最容易出现批量性问题:
- 金属硬度匹配:18K金镶爪硬度约HV200,若镶嵌莫氏硬度9的宝石,爪头需加厚0.15mm以上,否则日常佩戴易变形松石
- 热影响区控制:激光焊接能量过高会导致镶口退火,建议脉冲时间≤3ms,频率≤5Hz
- 清洗残留:超声波清洗后若未充分中和,残酸会腐蚀爪根,建议增加两道纯水漂洗
凤岗不少东莞首饰加工厂已将这些参数写入作业指导书,每批次留样做拉力测试。
常见问题与应对建议
问:微镶后宝石松动,但检查时爪头完好,原因在哪?
多半是镶口底部未做避空处理。宝石底尖与金属直接接触,受热胀冷缩影响会顶松爪头。建议在镶口底部预留0.1mm间隙。
问:群镶小钻出现"高低肩"怎么解决?
优先检查吸珠针的磨损状态。磨损超过0.05mm就会导致压钉力度不均。每加工200件应更换一次吸珠针。
问:客户要求"无痕镶嵌",工艺上如何实现?
可采用包边微镶或轨道镶替代传统爪镶,配合镜面抛光将金属可见面积压缩到15%以下。这类镶嵌定制需求在凤岗已占高端订单的四成左右。
行业趋势与落地参考
未来两年,东莞首饰加工行业的竞争焦点将从"能不能做"转向"能不能稳定做"。建议加工作坊从三方面入手:一是建立宝石-金属匹配数据库,记录每类宝石的最佳镶口参数;二是引入过程能力指数(CPK)管理,对关键尺寸做统计过程控制;三是培养"工艺+设备"复合型技师,而非单一操作工。
凤岗匠心阁首饰加工店在长期服务珠宝品牌与独立设计师的过程中,持续跟踪这些工艺变化。无论您需要小批量镶嵌定制还是稳定量产,理解上述技术路径,都有助于更高效地与加工方沟通,减少试错成本。