东莞首饰加工厂解析珠宝镶嵌工艺的核心流程与技术要点
日期:2026-10-18
标签:首饰加工,珠宝加工,镶嵌定制,东莞首饰
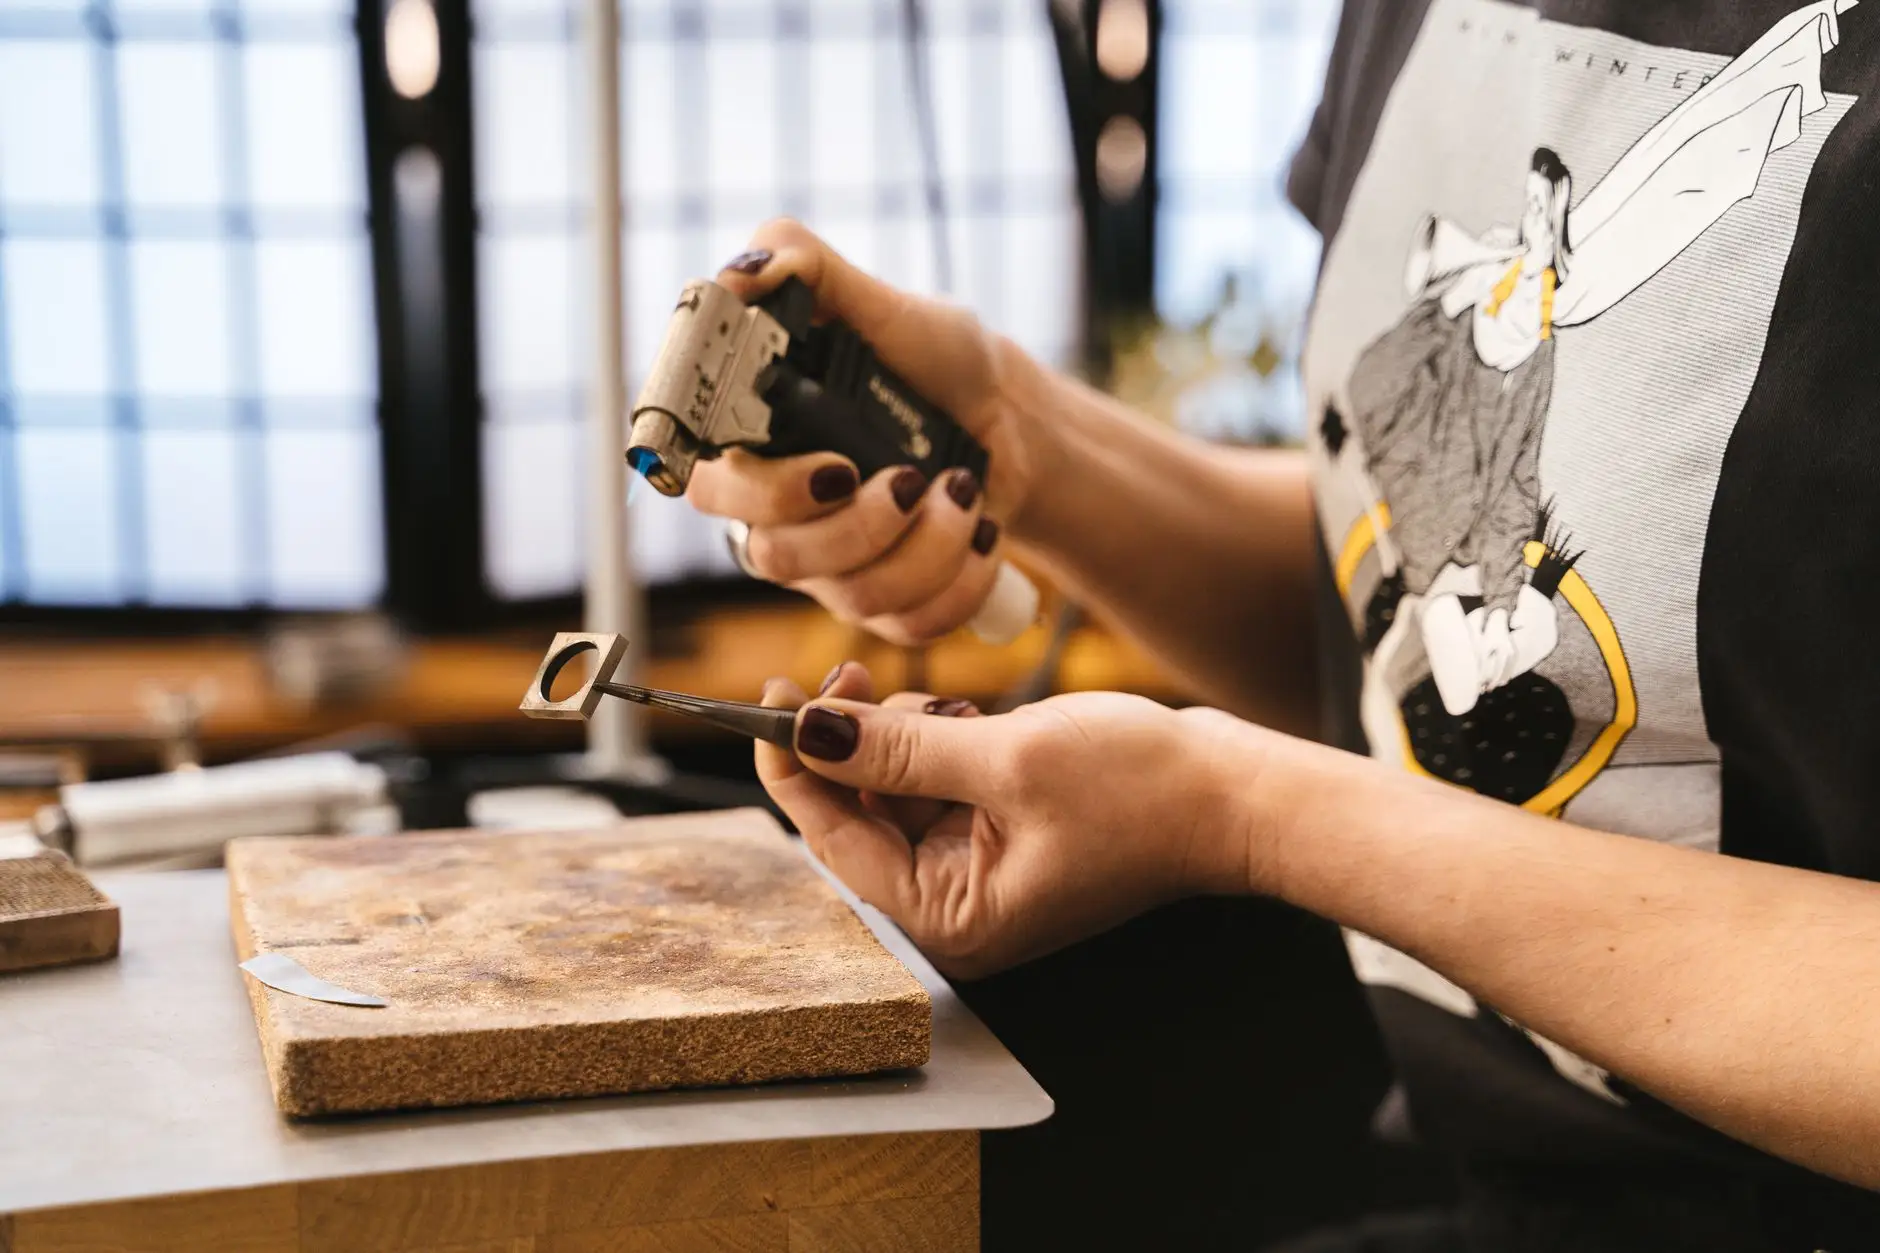
在珠宝行业,一件成品能否呈现出设计预期的火彩与质感,镶嵌环节往往起到决定性作用。东莞首饰加工产业带聚集了大量镶嵌定制工坊,工艺水平参差不齐,理解镶嵌的核心流程与技术要点,有助于品牌方和设计师在打样阶段做出更准确的判断。
镶嵌工艺的四个核心流程
从裸石到成品,标准镶嵌流程大致可拆解为以下环节:
- 石位设计与起版:根据宝石的台面比例、腰棱厚度和冠部角度确定镶口尺寸。以常见的圆形明亮式钻石为例,1克拉直径约6.5mm,镶口内径通常需预留0.05–0.08mm的余量,过大易松动,过小则压伤腰棱。
- 倒模与执模:失蜡铸造后需对镶爪、镶口进行执模修整,爪头粗细直接影响后续固定力,一般爪径控制在0.6–1.0mm之间。
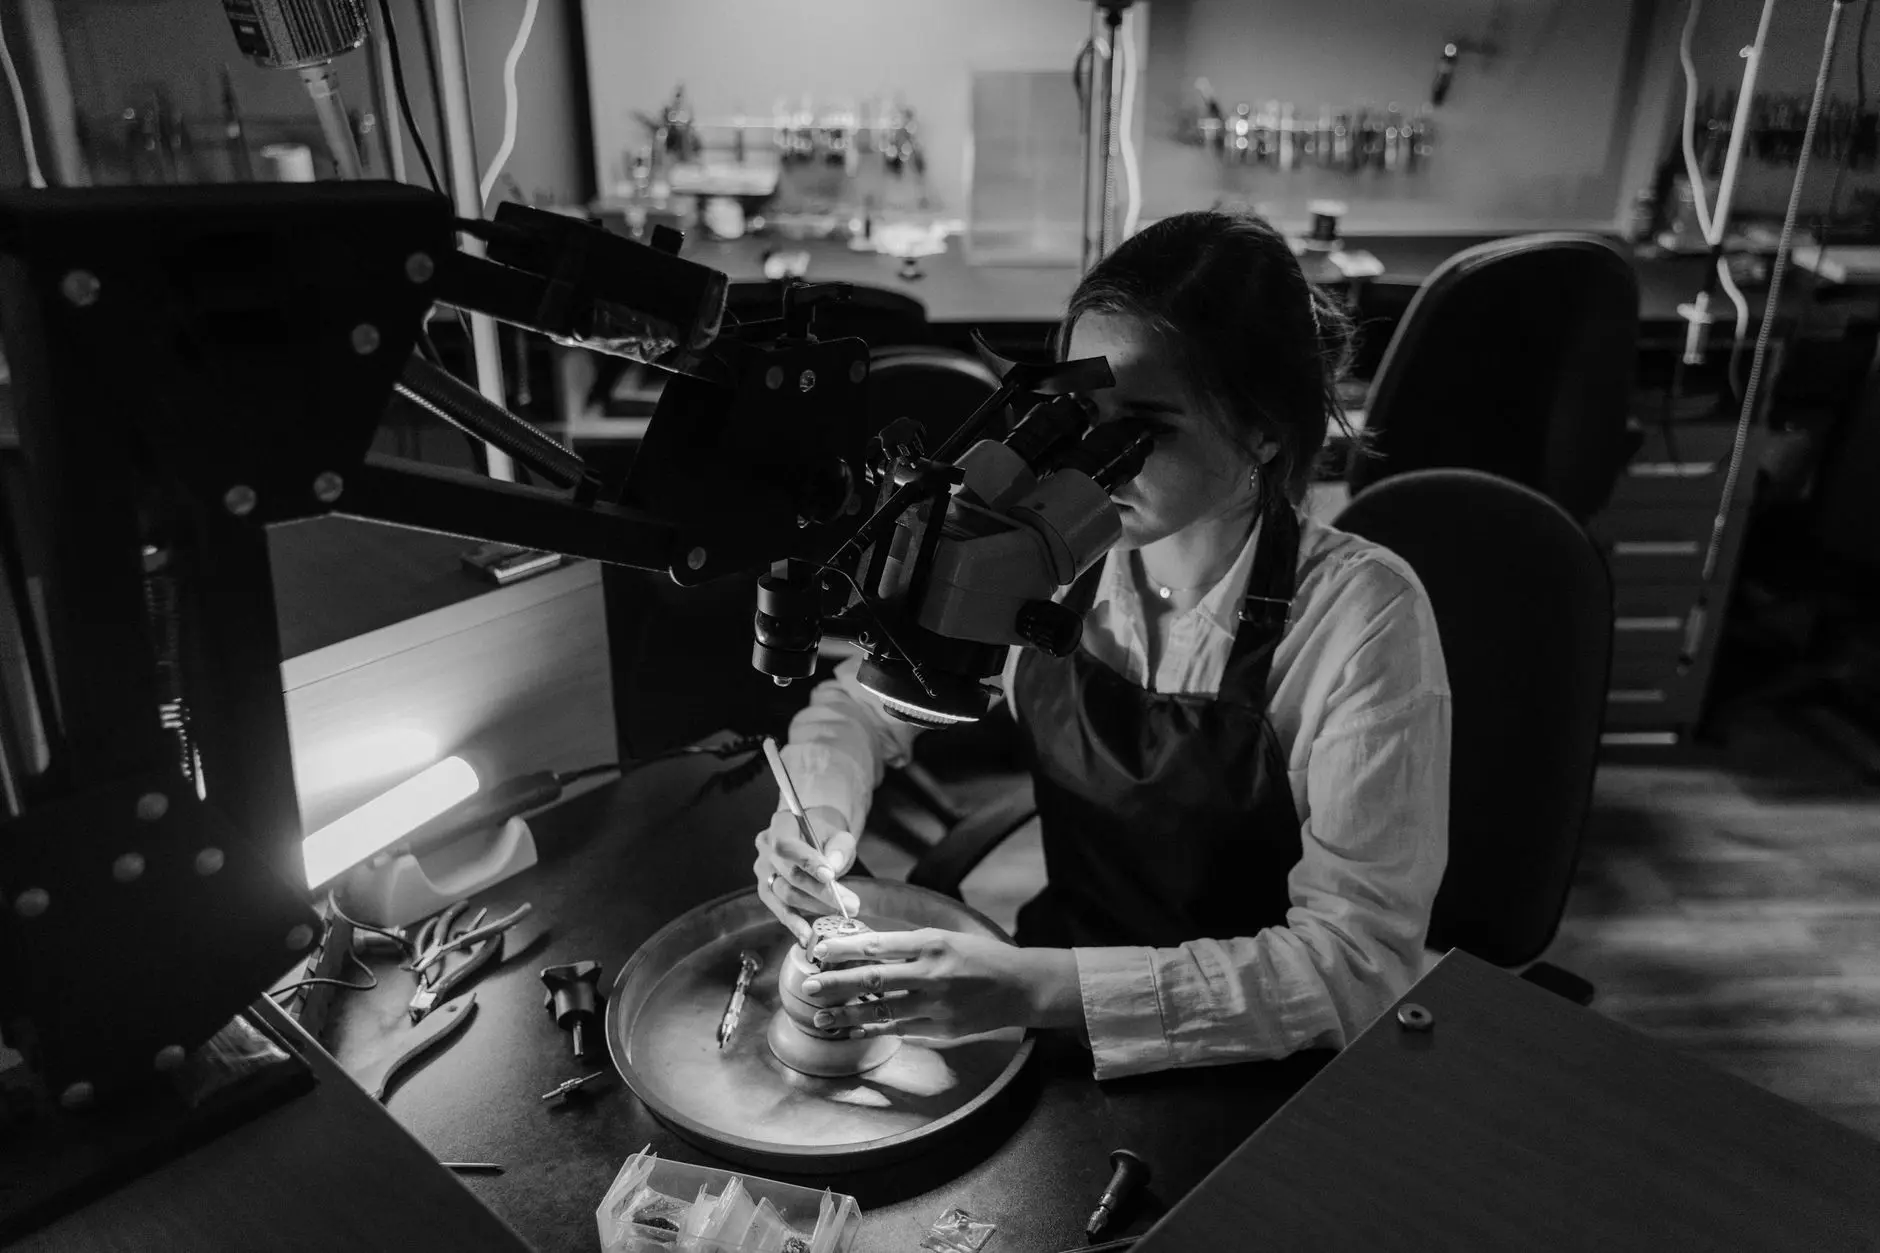
- 镶石:按工艺分为爪镶、包镶、逼镶、微镶等,微镶需在显微镜下作业,单颗石位误差控制在0.02mm以内。
- 抛光与质检:重点检查镶口平整度、宝石水平度及爪位对称性,必要时进行二次紧固。
不同镶嵌方式的技术要点
爪镶强调透光性,适合大颗粒主石,但爪位数量与分布需兼顾牢固与美观;包镶对腰棱有保护作用,适合硬度较低的宝石,但要求镶边与石体严丝合缝;逼镶和微镶则考验师傅的手感与耐心,尤其在东莞首饰加工集群中,微镶能力常被视为工坊技术门槛的试金石。镶嵌定制的难点不在于单一工艺,而在于根据宝石特性匹配最合适的固定方案。
案例:一枚异形主石的定制落地
曾有一位客户送来一颗枕形切割蓝宝石,腰棱略薄且不对称。常规四爪方案容易在受力点压裂腰棱,我们改为六爪加内嵌托底的结构,爪位避开薄弱区,同时在镶口内侧增加0.3mm的承托台阶。成品质检时宝石水平度偏差小于0.1mm,客户后续将该结构沿用至同系列产品。这类问题的解决,依赖的是珠宝加工环节对石体与金属双重特性的理解。
镶嵌不是简单的“把石头固定住”,而是力学、光学与美学的平衡。无论是东莞首饰加工的批量订单,还是单件镶嵌定制,建议在起版阶段就与工坊确认石位公差与爪型方案,并在镶石后保留质检记录。工艺细节前置沟通,远比成品返修更省成本。