东莞首饰加工行业观察:珠宝镶嵌工艺的技术演进与品质控制要点
在东莞凤岗从事首饰加工多年,最直观的感受是:客户对镶嵌品质的容忍度正在快速收窄。过去一枚爪镶戒指只要石头不掉、肉眼无明显偏位就算过关,如今送检时连显微镜下的镶口内壁光洁度都会被逐项核对。这种变化并非偶然——消费端珠宝知识普及、检测机构设备升级、以及镶嵌定制订单占比上升,共同把品质门槛推高了一个层级。对于一线珠宝加工厂而言,工艺升级已经不是选择题。
现象:为什么返修率集中在镶嵌环节
从我们车间近两年的返修数据看,镶嵌类返修占比长期维持在六成以上,远高于执模和抛光。拆解原因大致分为三类:
- 镶口配合公差失控:石料实际尺寸与CAD模型存在0.02–0.05mm偏差,批量件尤为明显;
- 金属应力释放不充分:爪镶收爪后未做退火处理,佩戴数月后爪口回弹松动;
- 微镶钉头高度不一致:影响光线折射,肉眼看似“发闷”,客户直接判定为品质问题。
这些问题单看都不算大缺陷,但叠加在一起,足以让一枚高端镶嵌定制作品在终端柜台失去说服力。
技术解析:镶嵌工艺的三条演进路径
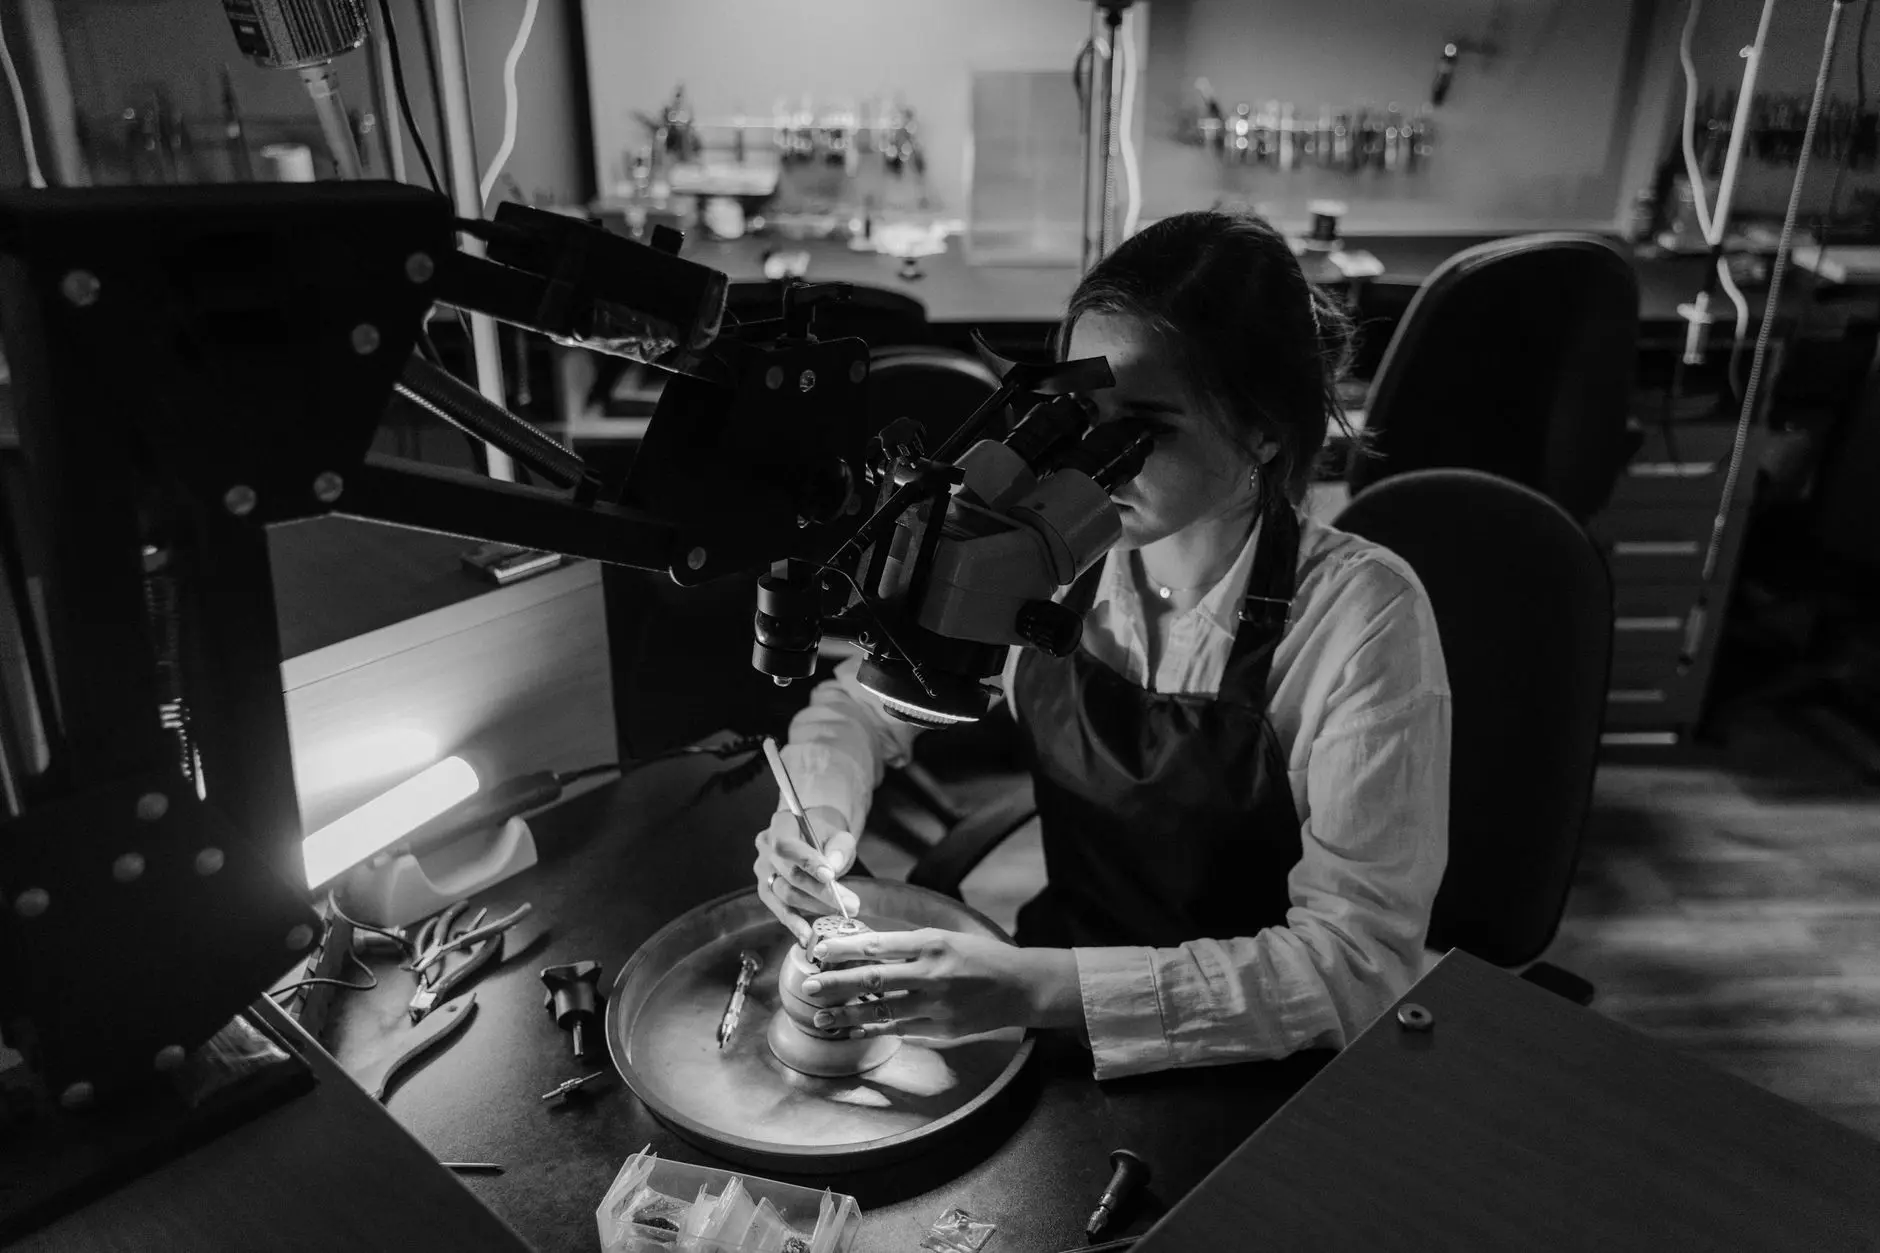
应对上述问题,东莞首饰加工行业近年的技术调整主要沿三个方向展开。其一是数控与手工的分工重构:CNC完成镶口粗加工,把对称度和基准面做稳,再由镶石师傅完成收爪、压边等手感要求高的工序,效率与精度兼顾。其二是激光点焊在微镶中的应用:传统火焊热影响区大,容易让细小钉头退火变软,激光点焊热输入集中,钉头硬度保留更好,特别适合密钉镶结构。其三是检测前置:不少东莞首饰加工厂已把放大镜目检改为10倍以上视频显微检测,配合镶口拉力抽检,把问题拦在出货之前。
传统手工镶嵌与数控辅助的对比
并非数控一定优于手工。以异形石和弧面石为例,手工凿边对石料腰线的贴合度仍明显占优,数控更适合标准化圆钻和批量订单。实际生产中,珠宝加工更合理的做法是按款式分流:结构规整的走数控辅助线,造型复杂的留给资深镶石师傅,两条线各自发挥长处。
品质控制的几个可执行要点
结合镶嵌定制的实际交付经验,有几个控制点值得同行参考。石料入库必测,用卡尺与投影仪双重核对,偏差超过0.03mm的单独归档;收爪后强制退火并记录工艺参数,避免应力回弹;每批次做破坏性抽检,用推拉力计验证镶口牢固度。这些动作不复杂,难在坚持执行并留档。
首饰加工的品质竞争,说到底是对细节的管理能力。工艺可以引进,设备可以采购,但把每一道工序的参数稳定下来,才是东莞首饰加工企业真正的护城河。