东莞首饰加工中的珠宝镶嵌工艺流程与质量控制要点解析
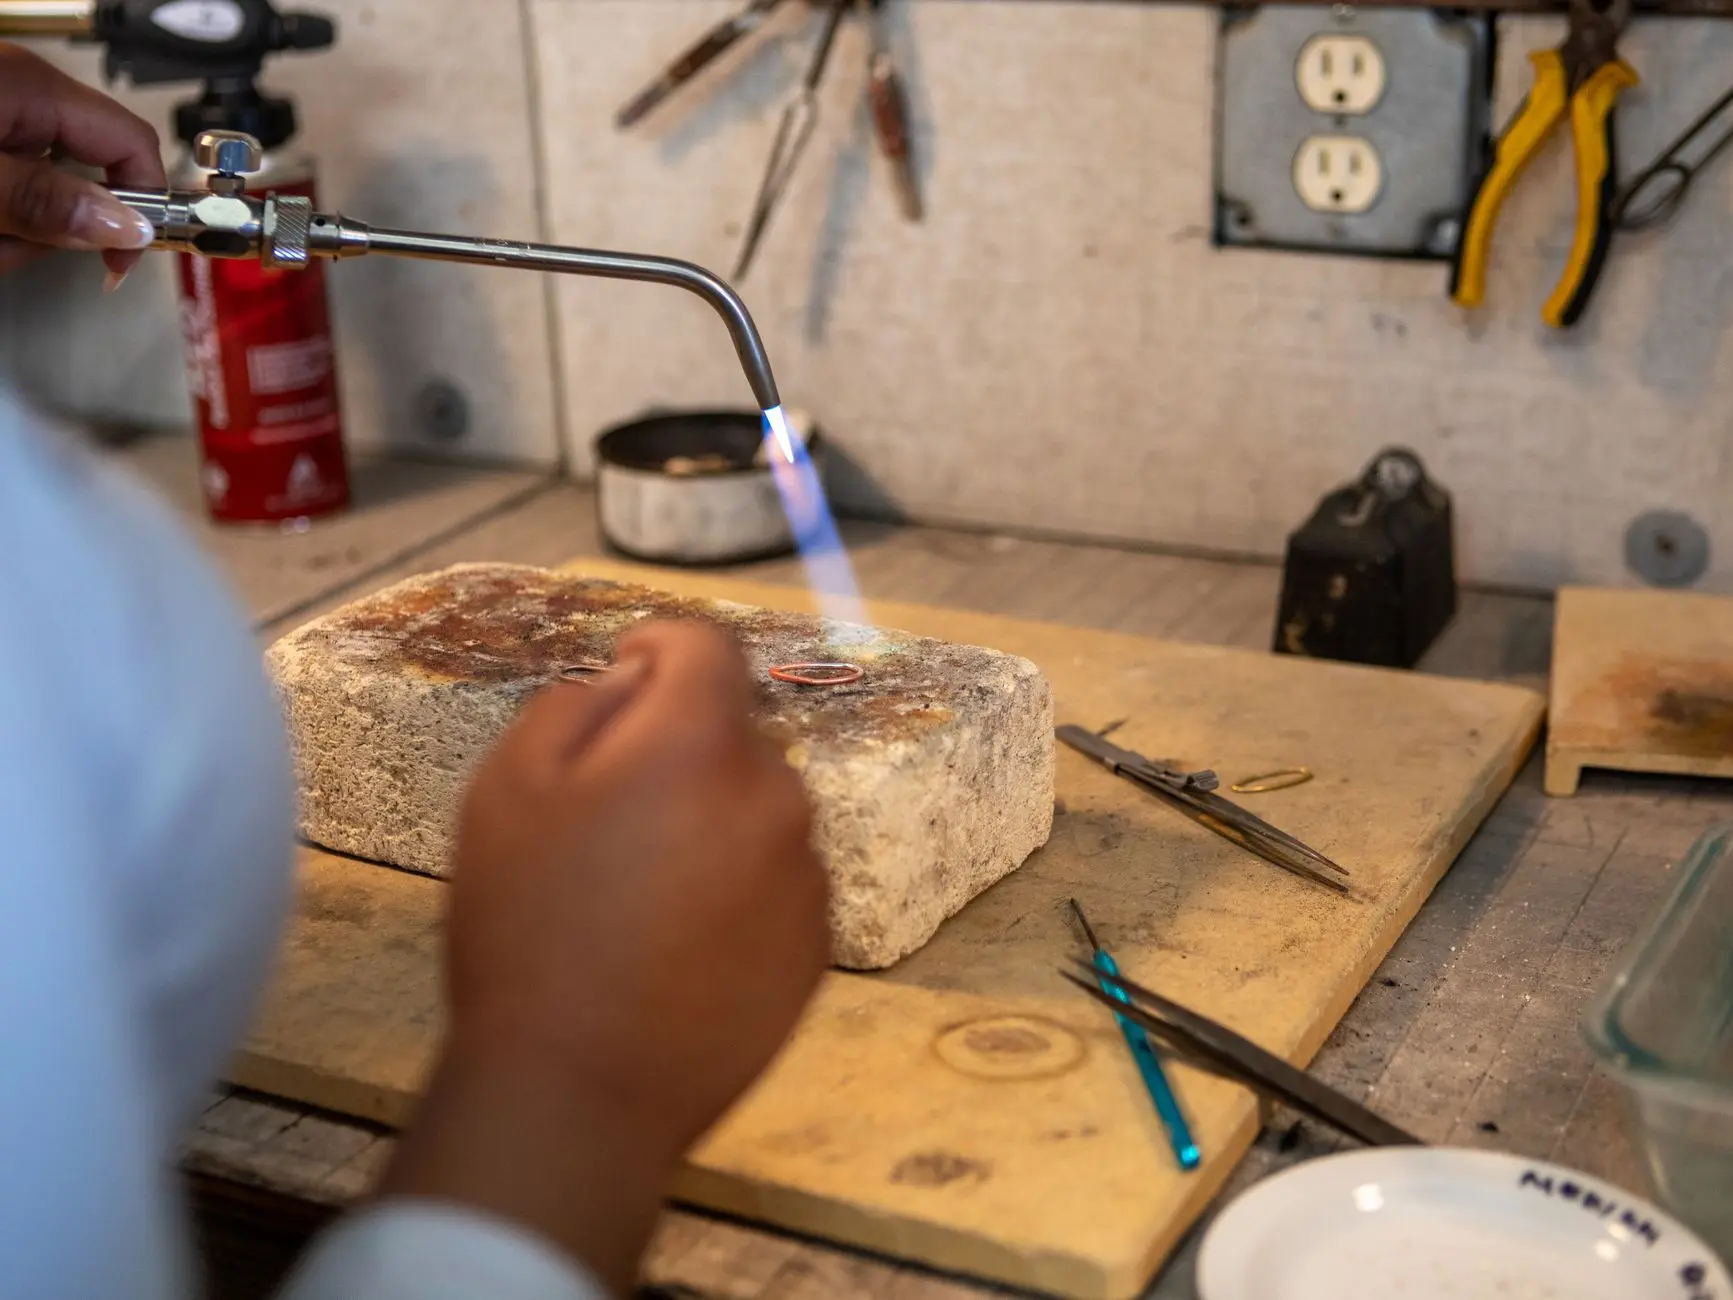
在东莞首饰加工行业摸爬滚打多年,经常有客户拿着设计图问:"这颗石头能不能镶得更稳?"珠宝镶嵌看似只是把宝石固定在金属上,实际上涉及力学、金工、微观结构等多重技术。一件镶嵌首饰的成败,往往在0.1毫米的公差之间就已决定。下面结合匠心阁日常生产中的实操经验,拆解镶嵌工艺的核心流程与品控逻辑。
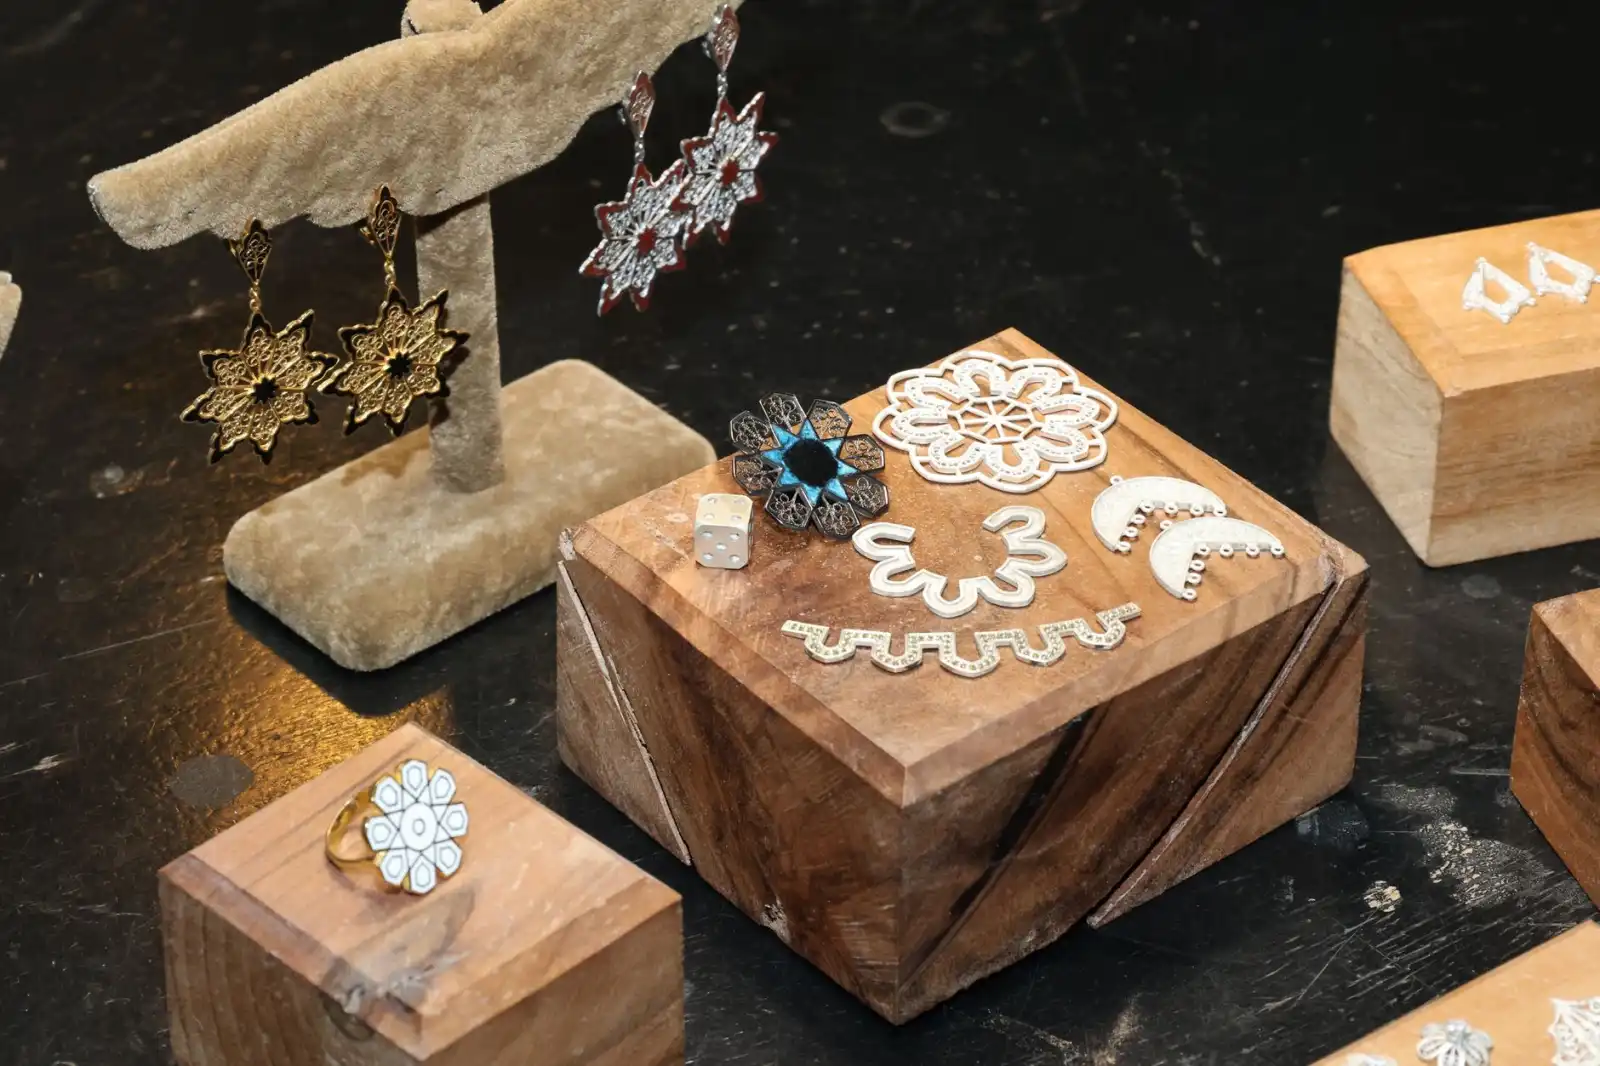
镶嵌工艺的技术原理与常见类型
镶嵌的本质是通过金属的塑性变形或结构卡扣,让宝石获得稳定支撑的同时最大化展现火彩。不同镶法对金属力学的要求截然不同:
- 爪镶:依靠镶爪的弹性形变夹持宝石,爪粗通常控制在0.6–1.2mm,爪数4–6个为常见配置,适合单颗大克拉主石;
- 包镶:金属边包裹宝石腰部,对薄腰宝石的保护性最好,但要求包边厚度均匀,误差超过0.05mm就容易出现松石;
- 微镶:在显微镜下操作,镶口直径可小至0.8mm,对珠宝加工师傅的手稳定性和放大设备精度要求极高;
- 轨道镶:多颗小石共用一个槽位,槽宽与石径的匹配度直接决定是否掉石。
在东莞首饰加工的实操中,选镶法不能只看设计效果图,还要结合宝石的硬度、解理方向和腰部厚度综合判断。比如翡翠薄水料做爪镶就容易崩口,改用包镶或闷镶更稳妥。
从起版到执模:镶嵌前的关键控制点
很多镶嵌问题其实在镶石之前就已埋下。以镶嵌定制流程为例,起版阶段的镶口尺寸必须按宝石实测数据放余量,通常单边预留0.03–0.08mm的配合间隙——余量太小石进不去,太大则爪力不足。执模环节要重点检查镶爪根部的粗细过渡,根部过细在后续抛光震动中容易疲劳断裂。
我们车间的做法是:每批镶口在镶石前用投影仪抽检3–5件,记录镶口内径、爪距、包边厚度三项数据,偏差超出±0.05mm的直接退回修模。这个习惯让返工率从早期的12%降到了目前的4%左右。
镶嵌作业中的实操要点
- 镶石前用超声波清洗镶口,去除抛光蜡残留,避免影响爪的咬合;
- 压爪分2–3次逐步加力,切忌一次压死,防止宝石腰部产生隐性裂纹;
- 微镶作业环境照度不低于1500lux,配合10倍以上放大镜逐颗确认;
- 镶后进行"倒置轻敲"测试,听声判断是否有松动异响。
质量控制的数据化对比
传统靠手感验收的方式主观性强,我们逐步引入了量化标准。以下为匠心阁内部两类镶法的品控参数对比:
- 爪镶:爪力测试合格率98.5%,石位偏移≤0.08mm,松动返修率1.2%;
- 微镶:单件镶石数量80–200颗,掉石率控制在0.3%以内,石面平整度误差≤0.05mm。
这些数据背后是东莞首饰产业集群的供应链优势——本地电镀、检测、补石配套齐全,一件镶嵌定制订单从镶石到出货的品控闭环可以压缩在48小时内完成。对于批量订单,我们还会增加盐雾测试和拉拔测试,模拟佩戴中的极端受力场景。
镶嵌工艺没有捷径,靠的是每一道工序的数据意识和师傅手上的分寸感。无论是单件镶嵌定制还是批量首饰加工,把镶口公差、爪力控制和验收标准做成可复用的流程,才是稳定出品的关键。东莞市凤岗匠心阁首饰加工店持续在工艺细节上打磨,欢迎业内朋友交流探讨。