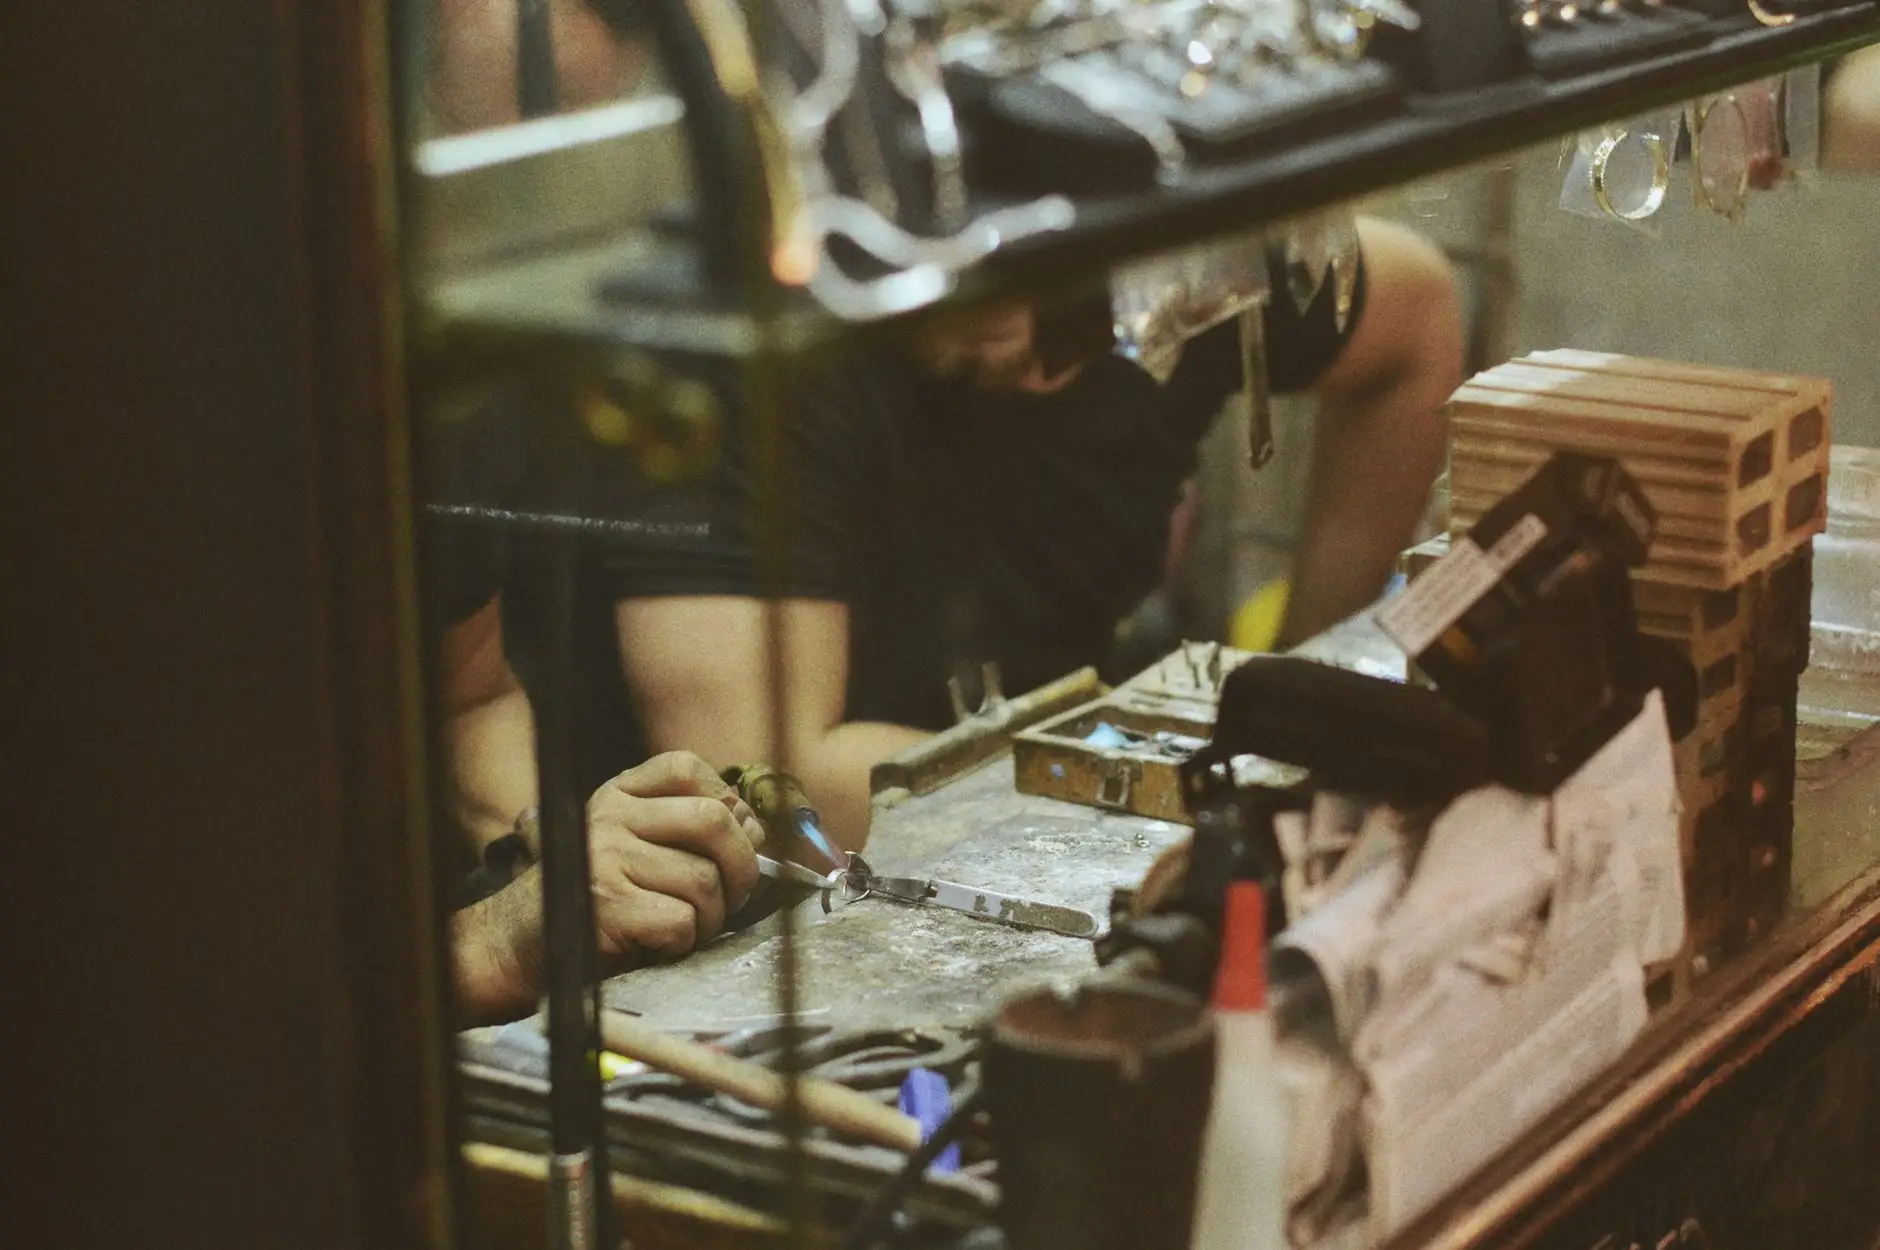
珠宝镶嵌工艺质量管控要点及常见问题解决方案
珠宝镶嵌工艺:质量管控为何是核心命脉?
在东莞首饰行业,镶嵌工艺直接决定一件珠宝的价值与寿命。很多客户常问:为什么有些首饰戴几个月就松石,而匠心阁的作品能保持十年如一日?答案藏在每个微米级的细节里。作为东莞首饰领域的专业加工商,我们深知,质量管控不是纸上谈兵,而是从金属延展性到宝石应力分布的系统工程。
原理篇:金属与宝石的“力学博弈”
镶嵌的本质是首饰加工中金属与宝石的精密配合。以最常见的爪镶为例,当爪壁厚度不足0.3mm时,日常佩戴的冲击力会直接导致金属疲劳。我们曾测试过,18K金的爪在0.4mm厚度下可承受约15kg的拉力,而0.2mm厚度仅能承受4kg。这就是为什么匠心阁坚持主石镶嵌的爪壁必须≥0.4mm,副石≥0.3mm。
另一个常被忽视的是“应力释放”。镶嵌过程中,金属受挤压会产生内应力,如果后续不进行低温回火处理(约250°C保温30分钟),半年后爪位极易出现微裂纹。我们在珠宝加工流程中专门加入了这道工序,返修率因此降低了37%。
实操方法:六步质检与常见问题破解
在镶嵌定制车间,我们执行“三检三测”制度:
- 石位检查:用10倍放大镜确认宝石腰棱与爪壁贴合度,间隙超过0.05mm即判定不合格。
- 爪尖处理:圆爪必须打磨成半圆球面,避免刮伤衣物;铲边爪则需保留0.2mm的“防滑台”。
- 金属厚度检测:使用超声波测厚仪,戒臂最薄处不得低于1.0mm,耳钉针不得低于0.8mm。
常见问题一:宝石倾斜。解决方案是重新调整石位,用蜡模定位法确保每颗宝石的台面角度偏差≤2°。常见问题二:金属表面砂眼。我们采用二次抛光工艺,先粗抛去除氧化层,再精抛至Ra0.05μm光洁度,砂眼率从行业平均的8%降至1.2%。
数据对比:我们的管控标准VS行业基准
以东莞首饰市场常见的包镶工艺为例:
- 包边厚度:行业标准≥0.5mm,匠心阁要求≥0.7mm,抗变形能力提升40%。
- 宝石覆盖率:常规为60%-70%,我们通过精密计算达到75%-85%,既美观又稳固。
- 镶石牢固度:经第三方检测(模拟佩戴振动测试12小时),我们的产品零脱落率为99.6%,高于行业97%的平均水平。
这些数据背后,是我们在首饰加工环节对每件作品投入的额外工时——平均多出40分钟用于质量校验。但客户反馈显示,镶嵌定制的返修率降低了62%,长期来看反而节省了成本。
结语
珠宝镶嵌没有捷径。从金属的微观结构到宝石的受力点分布,每个参数都关乎作品的成败。东莞市凤岗匠心阁首饰加工店坚持用可量化的标准、可追溯的流程,为每一件东莞首饰赋予真正的“匠心”内核。如果你在珠宝加工过程中遇到任何质量难题,欢迎随时来图探讨——我们始终相信,好的工艺始于对细节的“斤斤计较”。