东莞凤岗首饰加工工艺解析:从蜡模到成品的九道关键工序
在东莞凤岗的珠宝工坊里,一件首饰的诞生远不止是金属与石头的简单拼合。作为深耕行业多年的技术编辑,我常被客户问及“为什么定制周期需要两周”,答案往往藏在那九道环环相扣的工序中。今天,我们以东莞市凤岗匠心阁首饰加工店的实战经验为蓝本,拆解从蜡模到成品的完整链路,让你看懂每一分钱花在了哪里。
一、蜡模阶段:决定成败的“隐形骨架”
首饰加工的起点并非金属,而是蜡。我们采用工业级蓝蜡与紫蜡混合配方,通过CNC精雕或手工雕刻制出原始蜡模。别小看这个步骤——蜡模的表面光洁度直接决定了后期金属抛光的工作量。以一枚2克拉钻戒的戒托为例,若蜡模表面出现0.1mm的砂眼,金属浇铸后就会形成肉眼可见的凹坑,返工成本高达工费的30%。因此,匠心阁的蜡模师会在40倍放大镜下逐面检查,用手术刀剔除多余蜡屑,再用蜡焊枪修补气孔,整个环节耗时约4-6小时。
二、金属铸造与执模:温度与力道的博弈
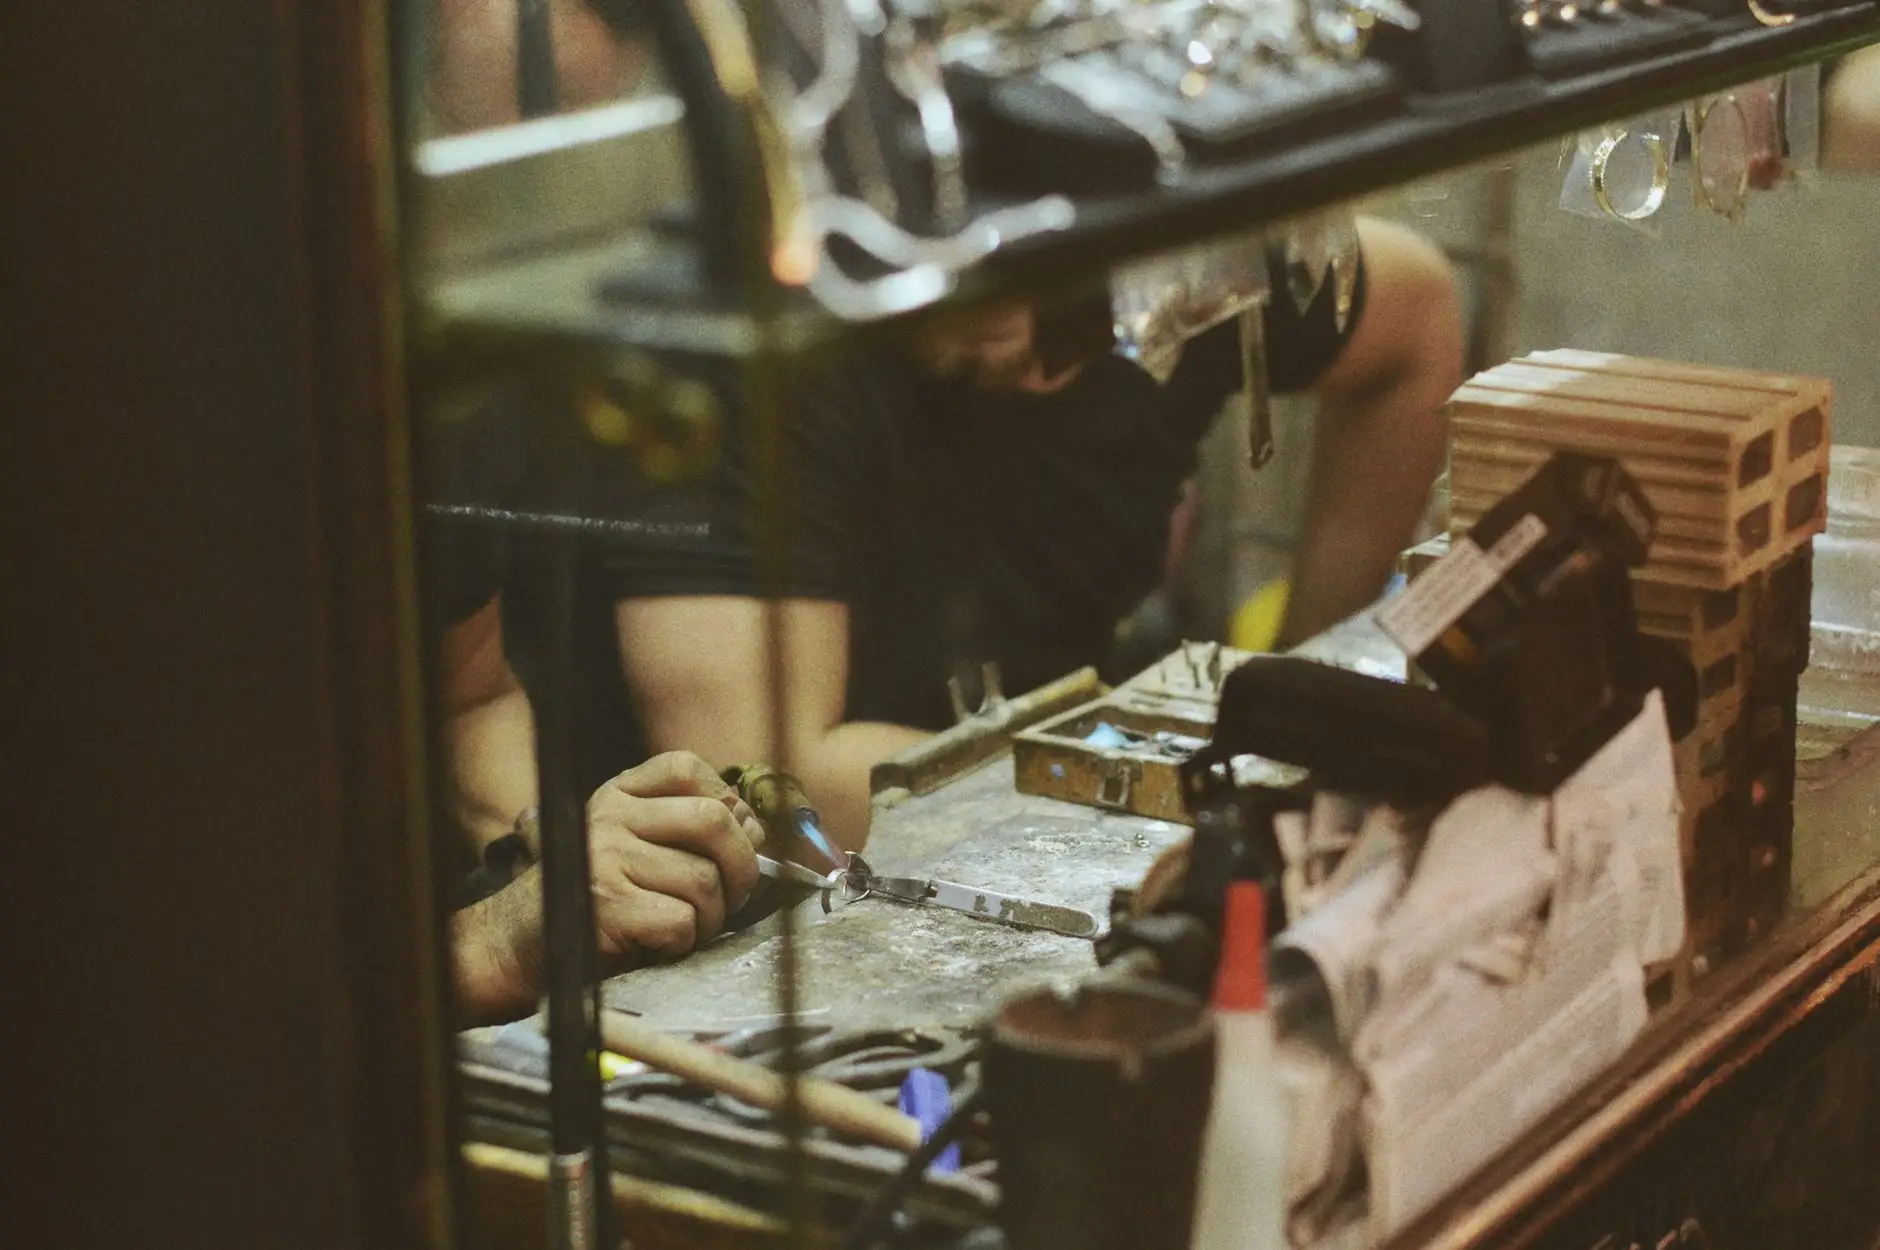
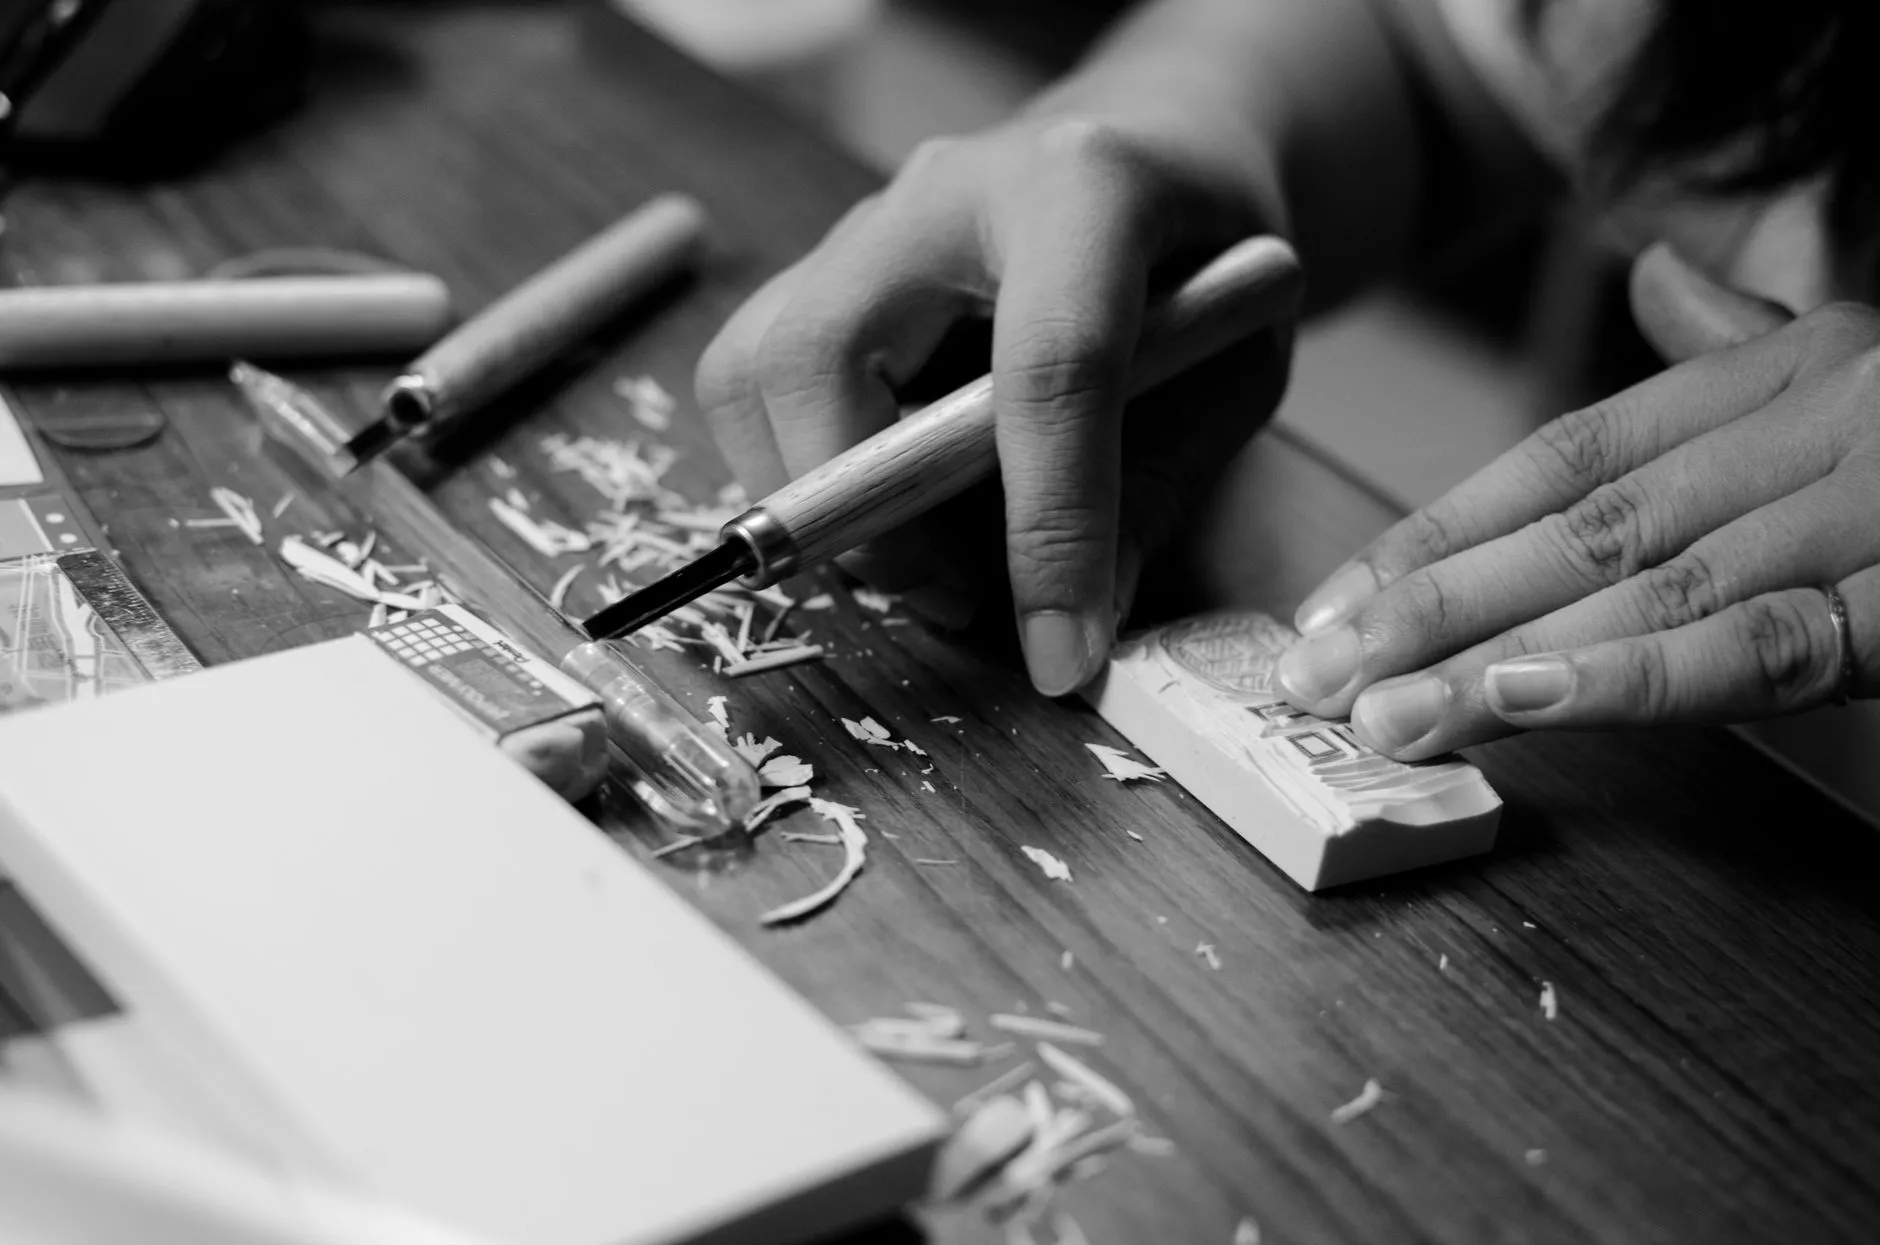
蜡模完成后进入失蜡铸造环节。我们使用真空离心铸造机,将925银或18K金在1200℃下熔融,以每分钟800转的离心力注入石膏模。这里有个关键数据:银料铸造温度需控制在980-1020℃之间,温度过高会产生氧化夹杂,过低则导致浇铸不完整。铸造出的粗坯经过喷砂去除石膏后,便进入执模工序——用吊机配合金刚砂针打磨分模线,再用锉刀修整内圈弧度。
执模看似粗活,实则需要“手感”。老师傅能凭锉刀接触金属的震动频率判断余量,新手往往用力过猛,将戒指壁从1.2mm磨薄至0.8mm,导致后期佩戴变形。在东莞首饰行业,熟练执模工的日产量约为15-20件,而新手仅有5件,差距就在这毫厘之间的掌控力。
三、镶嵌与抛光:让石头“呼吸”的微观艺术
镶嵌定制是珠宝加工的灵魂。我们常见的有四爪镶、包镶与微镶三种工艺,其中微镶难度最高——在40倍显微镜下,用0.8mm的钻针在金属表面打出直径1.0mm的孔位,再将直径1.2mm的碎钻嵌入,通过挤压金属边缘固定。以一件满钻蝴蝶胸针为例,共需镶嵌218粒钻石,单粒公差不超过0.05mm,稍有偏差就会导致钻石倾斜漏光。
抛光则分为粗抛、细抛和镜面处理三个阶段。粗抛使用硬布轮配合绿色抛光蜡,去除车痕;细抛换用软毛轮加白蜡,处理细微划痕;最后用日本进口的钻石膏在羊毛轮上进行镜面处理。数据上看,一件18K金吊坠的镜面光亮度可达90%以上反射率,而普通雾面处理仅需70%,这也是高端定制与量产货的直观区别。
四、质检与成色:数据说话,不玩虚的
最后环节是成品质检,我们用X荧光光谱仪检测金属成分,确保18K金含金量≥75.0%,银饰含银量≥92.5%。同时通过拉压测试仪检验爪镶的牢固度——标准是施加2.5kg拉力,爪头不变形不位移。以匠心阁的日常数据为例,平均每月出货300余件定制首饰,一次合格率稳定在98.2%左右,剩余1.8%多为客户临时改款或尺寸微调,而非工艺缺陷。
从蜡模到成品,九道工序的每一道都藏着“不将就”的执念。东莞首饰市场的竞争激烈,但真正愿意在看不见的细节上花时间的工坊反而稀缺。下次当你拿到一件定制首饰时,不妨翻转内壁看看那道细密的喷砂纹理——那便是匠人留下的时间坐标。