珠宝加工技术解析:匠心阁首饰加工工艺与设备优势
在东莞这片制造业的热土上,首饰加工早已不是简单的敲敲打打。客户拿来的可能是祖传的老金料,也可能是设计图上一条复杂的镶嵌曲线——他们真正在意的,是**首饰加工**过程中那0.1毫米的误差,是宝石爪镶的牢固度,是佩戴十年后依然光洁如新的细节。东莞市凤岗匠心阁首饰加工店深耕这一行当多年,今天想从工艺与设备的角度,聊聊我们如何把「珠宝加工」这件事做扎实。
传统手艺与现代设备的碰撞:问题出在哪?
很多客户问过同样的问题:为什么同样一款戒指,不同店家做出来的质感差那么多?答案往往藏在两个环节里——**失蜡铸造的温控精度**,以及**后期执模的力度拿捏**。传统作坊依赖老师傅手感,但手稳不代表金属内部应力分布均匀;而全自动设备又容易丢失手工錾刻的灵动感。尤其在东莞首饰这个竞争激烈的圈子里,光靠价格战走不远,拼的就是谁能在「手工温度」与「工业精度」之间找到平衡点。
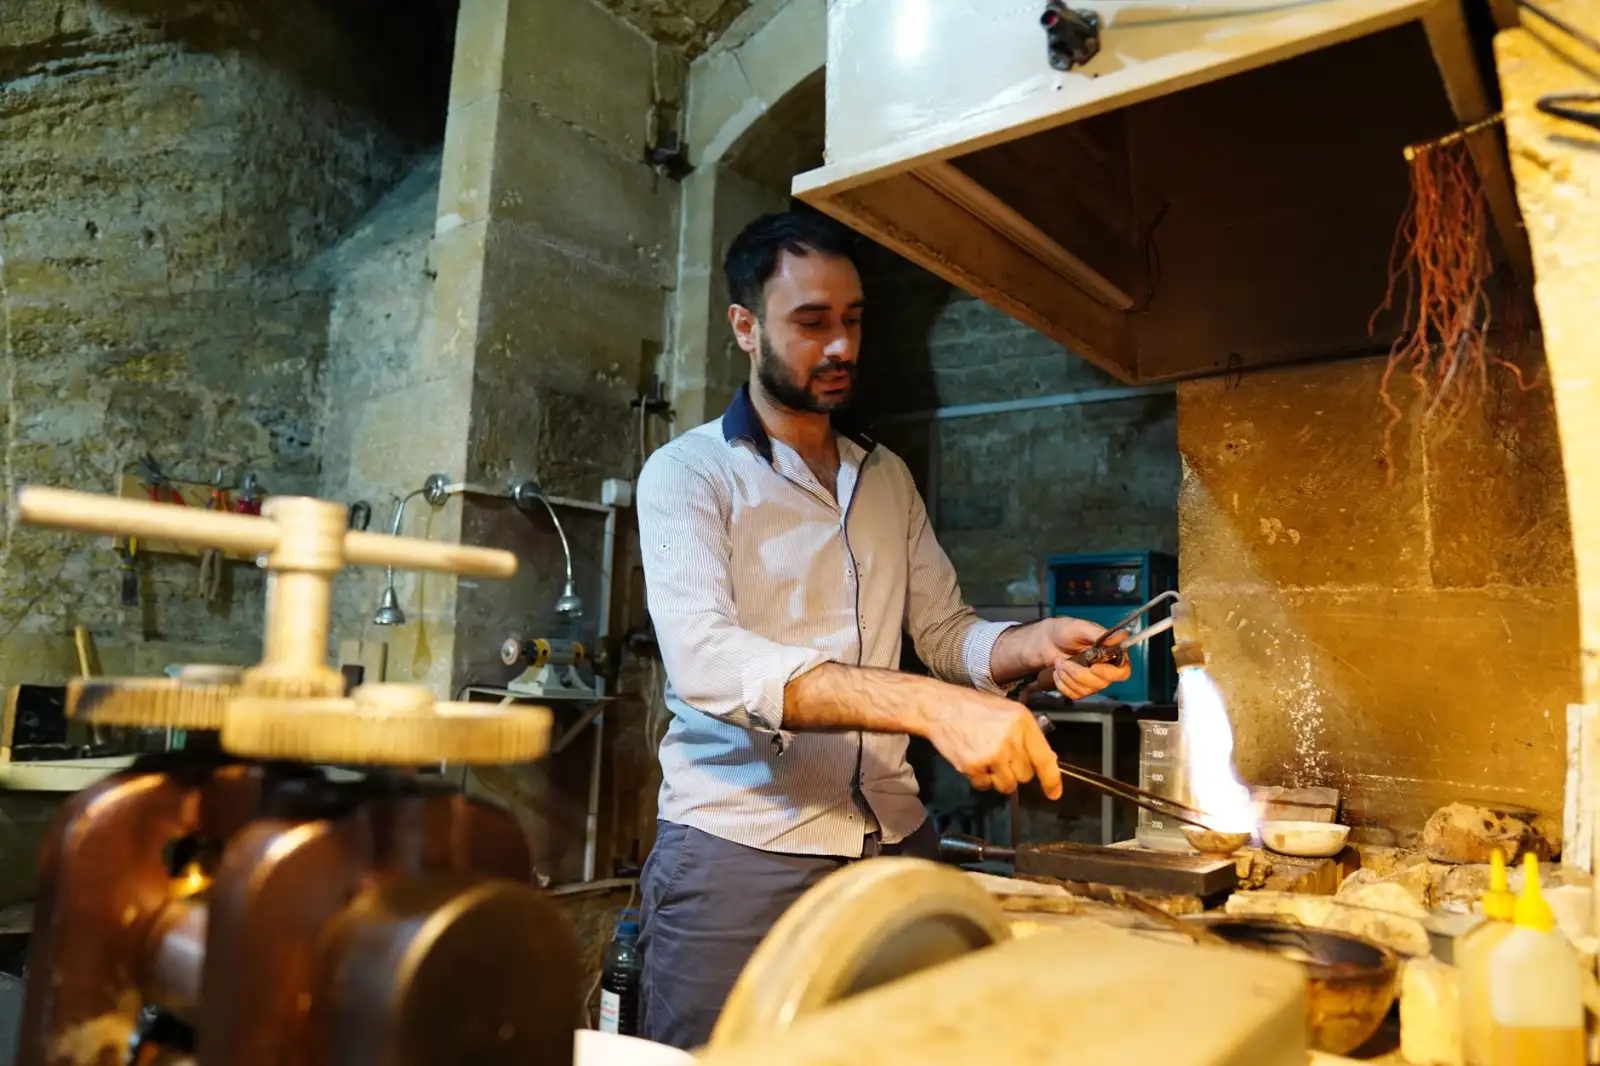
以我们店里的高频离心浇铸机为例,它能在3秒内完成熔金与离心填充,配合可编程的温控曲线,让18K金的缩孔率控制在1.5%以下。但这只是第一步——浇铸件出来后,表面难免有细微的砂眼,这时候就轮到有着二十多年经验的老师傅上场了。他们用碳化钨锉刀和进口砂纸,逐层修整曲面弧度,每一道工序都有明确的厚度标尺,而不是「差不多就行」。
镶嵌定制:不是把石头塞进去那么简单
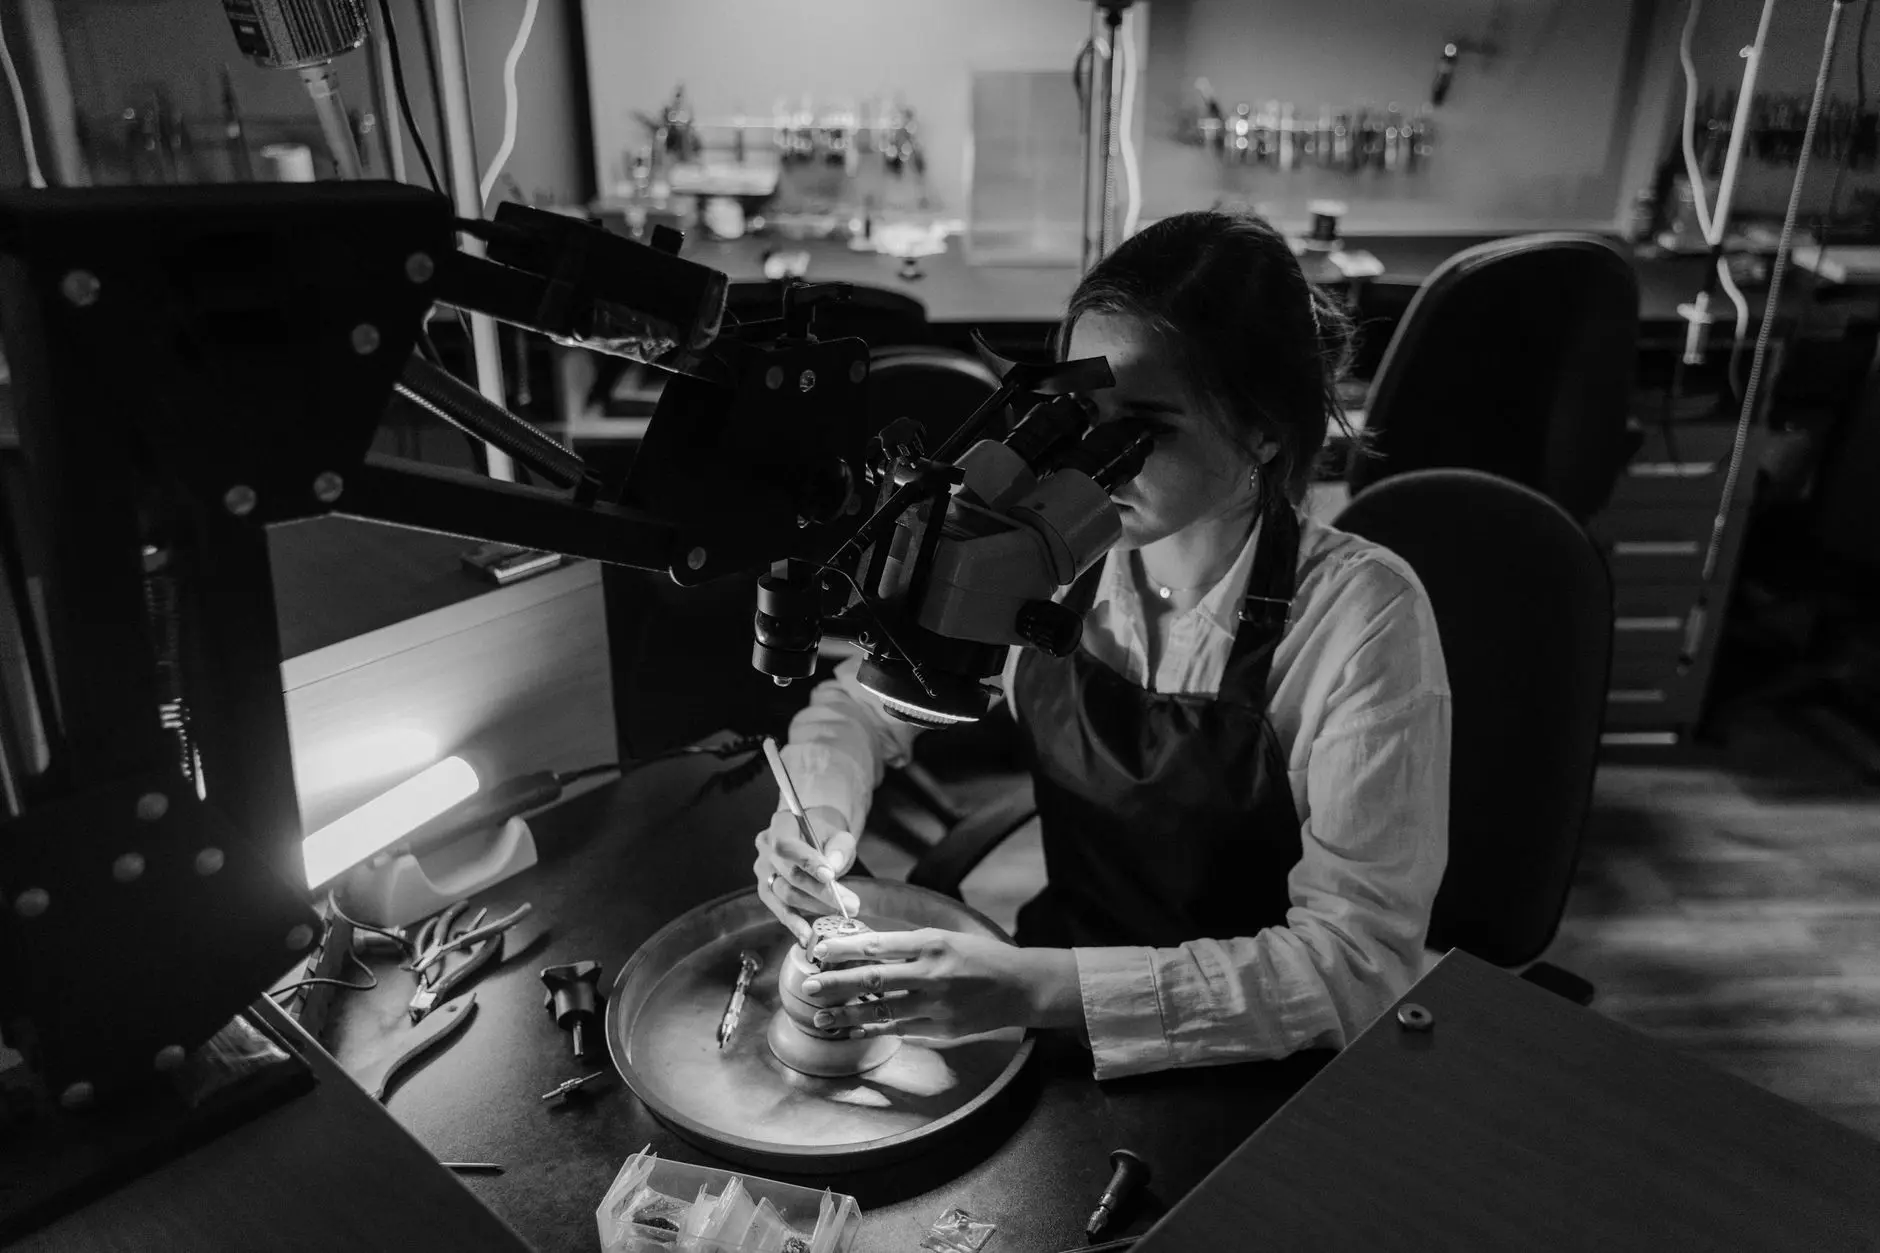
说到**镶嵌定制**,这是最能体现一家店技术底细的活计。市面上常见的爪镶、包镶、轨道镶,看似简单,实则对石位与金属座的配合公差要求极高。我们采购了瑞士进口的微镶显微镜,放大倍数可达40倍,配合0.5mm直径的微型钻头,能在铂金表面上精准开出深度一致的石碗。但设备只是辅助,真正决定成败的是**打孔角度**——如果孔位偏斜哪怕2度,主石就会在受力时产生内应力,久而久之容易崩边。
在匠心阁,我们的镶嵌师会先做3D蜡模模拟,用树脂材料试镶一次,确认爪的贴合度与受力点分布后,才在贵金属上实操。这样做的好处是,客户可以提前看到镶嵌后的立体效果,而且能避免贵重宝石在反复试镶过程中的磨损风险。很多从广州、深圳专程赶来的客户,就是冲着我们对这种「预演流程」的坚持。
东莞首饰加工的地域优势与我们的落地实践
东莞首饰加工产业带其实有很大潜力,但不少小作坊陷入了一个误区:盲目追求设备数量,却忽略了工序间的衔接逻辑。比如抛光环节,有些店用振动抛光机一抛就是几小时,结果把细小的刻线都磨平了。我们更倾向于**分段抛光**——先用硬布轮配合金刚石研磨膏处理大平面,再换软毛轮蘸取红粉膏处理细节纹理,最后用超声波清洗仪去除缝隙里的残留物。整个过程控制在45分钟以内,既保证镜面效果,又保留锋利边缘。
- 失蜡铸造:石膏模真空脱泡,减少气孔产生
- CNC精雕:用于批量款式的倒模前母版制作,公差±0.02mm
- 激光焊接:修复铸造缺陷或改手寸时,热影响区小,不变色
关于设备投入,我们始终认为合适的才是最好的。比如那台日产的激光点焊机,虽然价格不菲,但它能解决传统焊接带来的虚焊和氧化问题,尤其适合铂金和钛钢这类高熔点材质。日常保养也马虎不得——每周校准一次电子天平的精度,每月清理一次铸造炉的坩埚残留,这些细节直接决定了**珠宝加工**成品的稳定性。
给同行或准备入行的朋友一点建议:如果条件允许,务必把**镶嵌定制**的流程拆开来看,每一个工位都配上独立的光源和放大设备。不要迷信「全能型师傅」,专业分工才能把工艺做透。另外,环保也是东莞首饰行业绕不开的课题,我们已全面改用无氰电镀液,虽然成本上浮了8%,但废液处理压力小了很多,对长期经营更有利。
回看这些年的发展,匠心阁最大的心得是:技术设备是骨架,但真正让作品有灵魂的,是师傅们对每一道工序的敬畏。未来我们会继续探索3D打印蜡模与手工修光的结合方式,也欢迎有同样追求的客户来凤岗坐坐,聊聊你对一件首饰的期待。毕竟,好的**首饰加工**,永远是从倾听需求开始的。